浇注模具怎么用?环氧水泥石膏浇注的排气与脱模
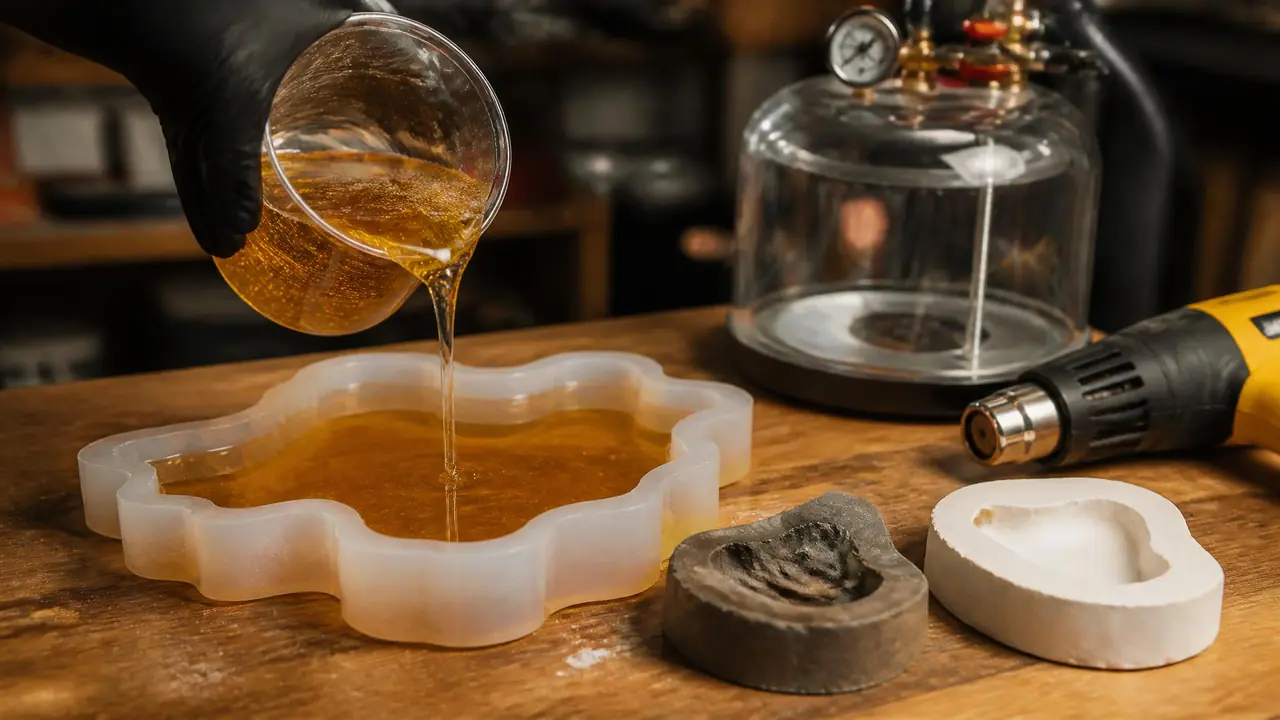
先说结论:浇注模具的废件八成出在排气和脱模这两步上,环氧靠抽真空加火焰扫泡,水泥石膏靠震动加毛刷补浆,脱模时机宁可晚半天也别抢早。动手浇第一模之前,先把顺序在脑子里过一遍。
浇注模具这个词听着挺专业,其实你家楼下做水泥花盆的摊子、网上玩滴胶摆台的博主,干的都是同一件事:把液态的料倒进模腔,等它定型。差别只在料不一样,脾气就完全两样。
我见过最心疼的一次翻车,是朋友用硅胶模倒环氧摆台,料是好料,模具也没毛病,脱出来整面全是月亮脸似的凹坑,细泡密得数不过来。坏就坏在两步:浇之前没排气,脱的时候太心急。液态料往模腔里沉,气要往上跑,跑不出去就留在成品里;定型之后料和模具抱得紧,劲儿用错方向,一拉就是缺角裂纹。这两关,一关管料进去的时候,一关管件出来的时候,两头都顺,成品才算成了。
气泡从哪来?三种料的脾气得分开治
气泡从哪来决定怎么排:环氧的泡多是搅拌卷进去的,水泥的泡卡在棱角纹理里,石膏的泡得靠震动加水比治,一招走不了天下。把来源分清楚,手法才不会用错地方。
环氧是树脂和固化剂两种液体现混现用,搅拌那几分钟,空气被卷进料里,而环氧本身粘稠,泡被咬住往上浮得很慢,料越稠越懒。冬天车间温度低,粘度直接翻倍,泡基本就躺平了,这也是很多人冬天废件扎堆的原因。
水泥浆的泡分两种。拌合时带进去的浮在表面,好办;麻烦的是浇注时卡进模腔棱角、字母花纹深处的小气窝,震动传不到位,它就顶在成品表面,脱模一看就是一个缺角。
石膏浆稀,气泡自己浮得快,真正的坑在水比。水多了强度垮、脱模晚,水少了流动不开、边角注不满。我按重量1份水配1.3到1.4份粉,天热取下限,天冷取上限,基本没失过手。石膏这套成型的门道,石膏模具的成型原理里讲得更系统,这里只提跟气泡相关的部分。
环氧树脂浇注:抽真空、喷酒精、火焰枪三件套
厚浇先抽真空,薄浇用火焰枪扫面,表面的张力泡拿75%酒精一喷就破,三招按浇注厚度选用,不用全上。工具可以省,顺序不能省。
我的配置很土:二手市场三百块收的小真空泵,加一个透明真空桶。料混好连杯放进桶里,抽到负0.095兆帕左右,两三分钟里液面像开锅一样鼓起来再塌下去,泡就排干净了。关键是浇注之前抽,不是浇完再抽,浇完只能救表面那一层。
倒料也有讲究。贴着模壁从一个角慢慢倒,让料自己流过去填满,抬得越高卷进去的气越多,别学视频里那种高冲的潇洒动作。
浇完等两三分钟,泡会集中浮到表面,这时候拿火焰枪隔着15厘米左右快速扫一遍,一扫就平。手边没枪,打火机也能应急,但别停在一点烤,硅胶模烫久了表面会发粘,那层皮就废了。
说个我自己的翻车记录。2024年秋天赶一批摆台,我贪快,一模倒了将近5公分厚,环氧固化放热,中心温度飙上去,料自己沸腾冒泡,脱出来中心发黄,还裂了一道缝,整件报废。厚浇必须分层,每层控制在2公分以内,等前一层半凝胶化再浇下一层,或者干脆换低放热的慢固型料。
冬天还有一招:树脂和固化剂连瓶坐进40度左右的温水里泡十来分钟,粘度降下来,搅拌卷进去的泡也好浮。这个办法零成本,比什么消泡剂都实在。
水泥和石膏:靠震动,不靠抽气
水泥石膏浆流动性好,排气靠小流量慢浇加浇后震动,棱角花纹先用毛刷蘸浆预涂一遍,能消掉大半气窝。抽真空在这两种料上基本白费钱。
先说预涂。往模里倒一点点浆,拿软毛刷把浆刷进花纹的每一个凹陷,让浆先把空气挤出去,再浇剩下的。这招是前几年做水泥花盆时跟一位老师傅学的,就这一下,我那批货的废品率从三成掉到一成以内。
震动要跟上。小件我放在平板震动器上震30秒左右,边角能看见细泡嗒嗒往上冒;没设备就端起来在桌面上墩几十下,效果差一点但够用。注意别震过头,水泥浆震久了会离析,表面浮一层清水,脱出来的件上半截酥下半截硬。
石膏的节奏是快。从加水搅拌到浇进模具,别超过两分钟,石膏凝得快,拖到后面浆变稠,气泡排不动,边角也注不满。浇完轻震几下就够,震太猛反而容易在表面带出流纹。
水泥还有一本强度时间账要算:普通硅酸盐水泥浇小件,24小时脱模边角才不容易崩;我用硫铝酸盐快干水泥做过一批,4小时就能脱,但头两个小时模子一点不能挪,内部强度还没长起来,早挪出来的件是酥的,一掰就掉渣。
脱模时机和脱模剂,比排气更容易翻车
脱模宁晚勿早:环氧摸着硬了再等半天才算数,水泥小件按24小时上下定,硅胶模浇环氧可以不刷脱模剂,浇水泥必须刷。抢早脱模省下几小时,赔进去的是整件。
环氧最会骗人。表面摸着已经硬了,内部还在慢慢交联,18到25度的环境里,3公分以内的件12小时能脱,我的习惯是压到18小时再动手,稳。太早脱,件还软,一掰一个指纹印,回弹变形救不回来。
脱模剂要按料配。硅胶模浇环氧,理论上不粘,可以不刷,但我每次都薄薄上一层脱模蜡,脱出来的边口干净,模具也多用好些批次。同一套硅胶模浇水泥就必须刷了,水泥是碱性的,会咬住硅胶的细纹,刷脱模剂或稀释的肥皂水,脱的时候逆着纹路慢慢揭。
动作上记住一个信号:先从边缘松进气,听到嘶的一声,气进去了,再顺势顶出。没进气就硬撬,拉裂的缺口全在最细的花纹上,救都没法救。
回到开头那批月亮脸的环氧摆台,其实就差两步:浇之前抽三分钟真空,脱之前多等六个小时。浇注模具这件事,设备是次要的,手上的顺序和耐心才是成品率的分水岭。你下回动手浇第一模,先把排气和脱模这两步在脑子里各过一遍,比多买十样工具都管用。
常见问题
环氧浇注后表面一直发粘怎么办?
多半是配比错了或者温度太低。固化剂按重量秤,别凭手感倒;室温低于10度固化反应基本停摆,升到20度以上再等。已经发粘的表层刮掉,薄薄补浇一层封住就行。
没有真空泵,环氧气泡还有别的办法吗?
有。树脂连瓶泡进40度温水让料变稀,贴壁细流慢倒,浇完拿75%酒精装喷壶对着表面喷一层,张力泡当场就破。厚件老老实实分层浇,每层都扫一遍泡,效果能追上抽真空的大半。
硅胶模具浇水泥,用肥皂水当脱模剂行吗?
行,我应急用过,稀释的洗洁精水也可以,刷薄薄一层别积液。自己玩够用了,接单做货还是买膏状脱模剂,脱出来的面更光,模具也耐用。
石膏件脱模后有小气窝还能补救吗?
小气窝调一点稀石膏浆点补上去,干透后拿细砂纸轻磨就平。大面积气窝说明浇注那步没做到位,补的地方有色差,得上漆才看不出来。
延伸阅读
想自己从零把母模做出来,可以先翻这篇硅胶模具的完整翻制教程。
专做水泥件的话,水泥模具制作实录里母模打磨到批量浇注的门道更细。
玩石膏像的朋友,这篇从母模到复用的防废手记值得对照着看。