模具用硅胶怎么选?缩合型加成型与硬度的选择
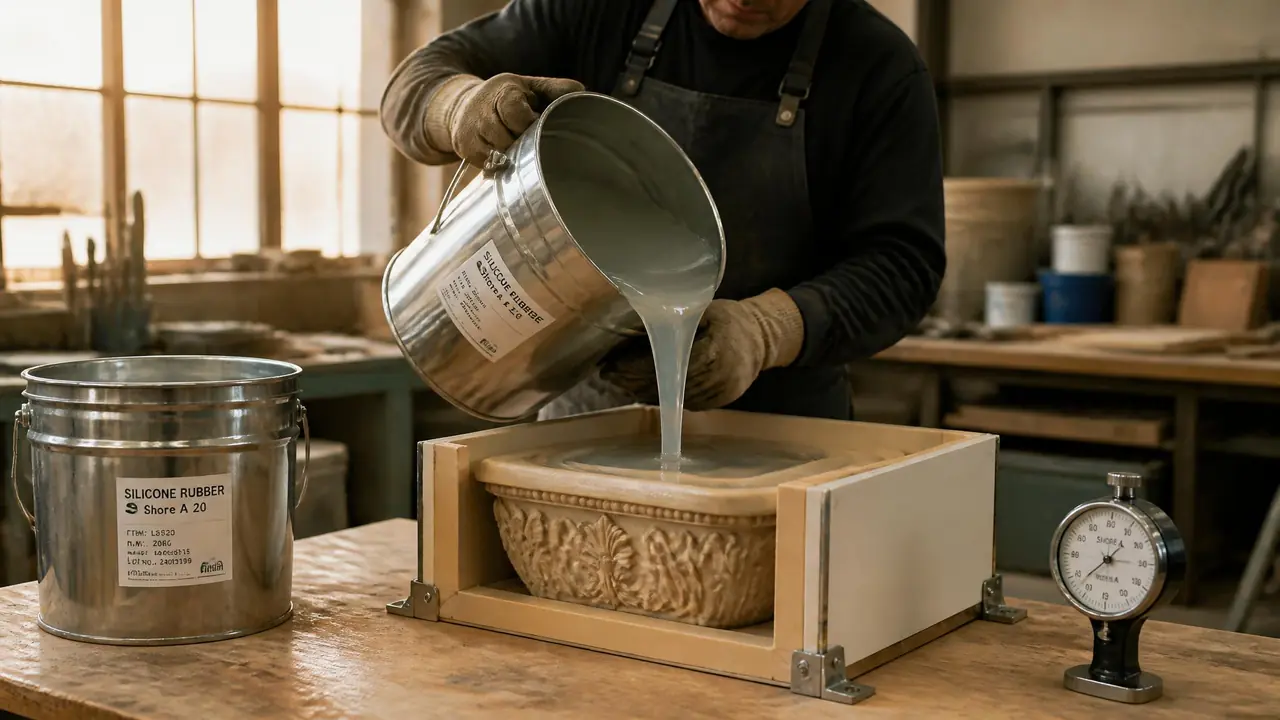
先说结论:翻水泥制品、石膏线和树脂工艺品,缩合型硅胶够用;做食品模具或高精度复模,直接上加成型。硬度比类型更容易踩坑,浅花纹选10到20度,水泥大件选30到40度。下单前先按花纹深浅把硬度定下来。
上个月有个做水泥花盆的客户拿开裂的硅胶模来问我,一问价,他买的是九块钱一公斤的杂牌胶。模具用硅胶这东西,一分钱一分货体现得比钢材还直白:缩合型和加成型差着两三倍价,硬度和抗撕选错一档,模子可能翻十次就报废,也可能翻一百次还健在。我的判断很直接:翻水泥、石膏、树脂工艺品,缩合型够用;要做食品级、要精度、要寿命,直接上加成型。
为什么这么分?两种胶的固化化学不一样,价钱差在哪、硬度怎么挑,下面一层层拆开讲。
缩合型和加成型,差别比价签大得多
缩合型靠固化剂交联、释放乙醇,便宜、收缩偏大;加成型靠铂金催化,几乎不收缩、能做食品级,但怕硫和胺类中毒。类型选错,后面功夫全白费,先把这张表看懂。
缩合型是最常见的翻模硅胶,主剂配正硅酸乙酯类的固化剂,固化过程放出乙醇,刚脱模的模子带点酒味,缩水也比加成型明显。行业普遍的线收缩率在0.3%上下,加成型能压到0.1%以内。别小看这零点二个百分点,翻一根一米长的石膏线条,积累下来就是两三毫米偏差,拼缝处一眼就能看出来。
价格方面,行业普遍行情是缩合型二十到三十五元一公斤,加成型五十五到九十元,牌号和抗撕等级不同,浮动不小。翻水泥类制品,缩合型的模子寿命大概三十到六十次,加成型能上百次。说实话,按单次成本算,差距没有单价那么吓人,但小作坊跑量,这点差价就是利润。拿不准的话,先各买一公斤小包装试翻,别一上来囤两百公斤。
| 对比项 | 缩合型 | 加成型 |
|---|---|---|
| 参考价 | 约20-35元/公斤 | 约55-90元/公斤 |
| 配比 | 100比2到100比3 | 1比1或10比1 |
| 固化副产物 | 放出乙醇,有酒味 | 无副产物,基本无味 |
| 线收缩率 | 0.3%左右 | 0.1%以内 |
| 水泥类翻模寿命 | 30-60次 | 100次以上 |
| 食品接触 | 一般不适用 | 有食品级牌号 |
加成型有个新手坑,我替你们踩过了。去年拿油泥捏的原型直接浇加成型胶,一整桶只在表面结了层皮,里面还是稀的,浪费了小两斤料。后来才明白,油泥里的硫把铂金催化剂毒掉了,业内叫铂金中毒。含硫的油泥、硫化橡胶、部分胺类固化的环氧,碰到加成型硅胶都会出这事。要么换缩合型,要么给原型刷两遍封闭底漆再翻。缩合型没这个毛病,这是它便宜之外的另一层好处,很少人提。
要做入口的东西,巧克力模、糖艺模这类,认准加成型里的食品级牌号,让商家出检测报告。食品级和工业级具体差在哪,之前写过一篇专门对比,这里不重复展开,看模具硅胶食品级和工业级的区别。
硬度怎么定?看花纹和脱模,不看手感
细花纹和深腔选邵氏A10到20度,脱模不伤细节;水泥大件选30到40度才扛得住变形,超过45度既难灌注又难排泡。这是模具用硅胶选型里最容易翻车的一个参数,别照抄别人的度数。
给你一个手感参照。邵氏A0度像熬好的糖稀,10度摸着类似软QQ糖,20度接近橡皮筋的按压感,40度就开始有轮胎的味道了。度数越高模子越挺括、尺寸越稳,代价是脱模费劲,带倒扣的地方一拉就撕。
没硬度计的,让供应商发货时附一小块同批次胶样,到手按一按,心里就有数了。有条件的话花一百来块买个国产邵氏A硬度计,每批胶自己测一下,踏实。不少老师傅都这么干。
我拿同一个花盆原型翻过两只模,一只20度、一只35度。20度那只翻到现在还好好的;35度那只第三次脱模,盆口被拉豁一条口,直接报废。从那以后,无坡度或者带倒扣的件我一律配20度上下的胶,平面大件和水泥预制件才上30到35度。
几个常见件再给个参照:翻巧克力、肥皂这类入口或贴身的,10到15度;石膏线条、树脂工艺品,15到25度;水泥花盆、人造石大件,30到35度;做压边、切边用的模条,才轮到40度以上。拿不准就往低一档选,软一点顶多脱模慢点,硬了撕坏的是整只模子。
抗撕裂强度比硬度还容易被忽略,单位kN/m,缩合型一般20到25,加成型好牌号能到30以上。翻细长、薄片状的花纹,抗撕不够,脱模时花纹尖端先裂。买胶别光问多少钱一公斤,把抗撕数据要过来,报不出这个数的商家,多半自己也不清楚卖的是什么。
调胶、脱泡、固化,实操里的几个坑
调胶按重量称,别按体积估;搅拌完静置或真空脱泡再浇,气泡针孔是返工的最大来源;缩合型加固化剂后30到60分钟内要用完。这三条做到位,翻模成功率能上一大截。
配比一定用电子秤,精确到克。缩合型常见100比2,五百克胶配十克固化剂,想快一点最多加到100比3,再多胶会发脆,模子寿命打折。加成型看牌号,1比1的直接等量混,10比1的更要称准,比例错了轻则固化慢,重则永远不干。
搅拌顺一个方向,锅底要刮到,颜色均匀了再继续搅半分钟。搅完别急着浇,气泡全在胶里。有真空机的,抽到负0.1兆帕,胶面先鼓起来,再慢慢塌回去,三五分钟泡就没了。没机器的静置十五分钟,浇的时候从高处拉成细流下胶,也能带走不少泡。我第一年翻模不懂这个,浇出来的模子表面全是针眼,补了三次胶才抹平。
温度也管事。低于15℃固化明显变慢,去年冬天车间夜里掉到8℃,一模胶放了两天才勉强脱模。赶工期可以把模温烘到40到50℃,固化时间能缩短一半以上,加成型还能加热硫化,60℃烘半小时就能脱模,赶单特别顶用。别超过60℃,缩合型高温下收缩会加大。
大件还有个省胶的路子:分片刷模。把模具拆成几片,一层一层刷上调好的胶,每层压一张纱布增强,能省一半料。小件、花纹密的还是老老实实灌模,省下的胶钱抵不上返工的工钱。
回到开头那只开裂的花盆模,问题不在硅胶这个材料,在他拿九块钱的胶去干三十块钱的活。类型对、硬度对、配比和脱泡做到位,一只硅胶模实打实能出上百件货。下次下单前,先摸清自己的产品有没有倒扣、花纹有多细,这两问比看任何广告都管用。
常见问题
模具硅胶能耐多少度高温?
缩合型长期耐热大概150℃,加成型能到200℃上下,短时间接触可以更高。翻蜡模、浇低熔点合金之前,先查说明书的耐温参数,别凭感觉来。
怎么确认买到的是真食品级硅胶?
让商家出第三方检测报告,报告上要有食品接触材料相关的标准字样,嘴上说食品级不算数。再上手摸一把,食品级基本无味,闻着刺鼻的直接退。
硅胶模具翻多少次会坏?
看材料和产品。缩合型翻水泥类大概30到60次,加成型上百次不稀奇。提前报废多半是没打脱模剂、固化剂乱加比例,或者脱模时硬撕倒扣。
浇环氧树脂该用哪种硅胶?
用缩合型更稳,胺类固化剂的环氧会让加成型硅胶中毒不干,除非环氧完全固化并且原型刷过封闭层。浇之前模腔刷一层脱模剂,几块钱的事,能保住一整只模子。
延伸阅读
硅胶之外,模具胶还有聚氨酯这条路线,两种材料的边界在哪,看模具胶是什么?硅橡胶和聚氨酯模具胶的区别和选用。
整套模具要配钢材、顶针、弹簧这些部件的话,从模具材料有哪几种?钢材铝材铜合金选材速查手册入手捋一遍全貌更省事。