pu发泡模具怎么控密度?自由泡与模泡
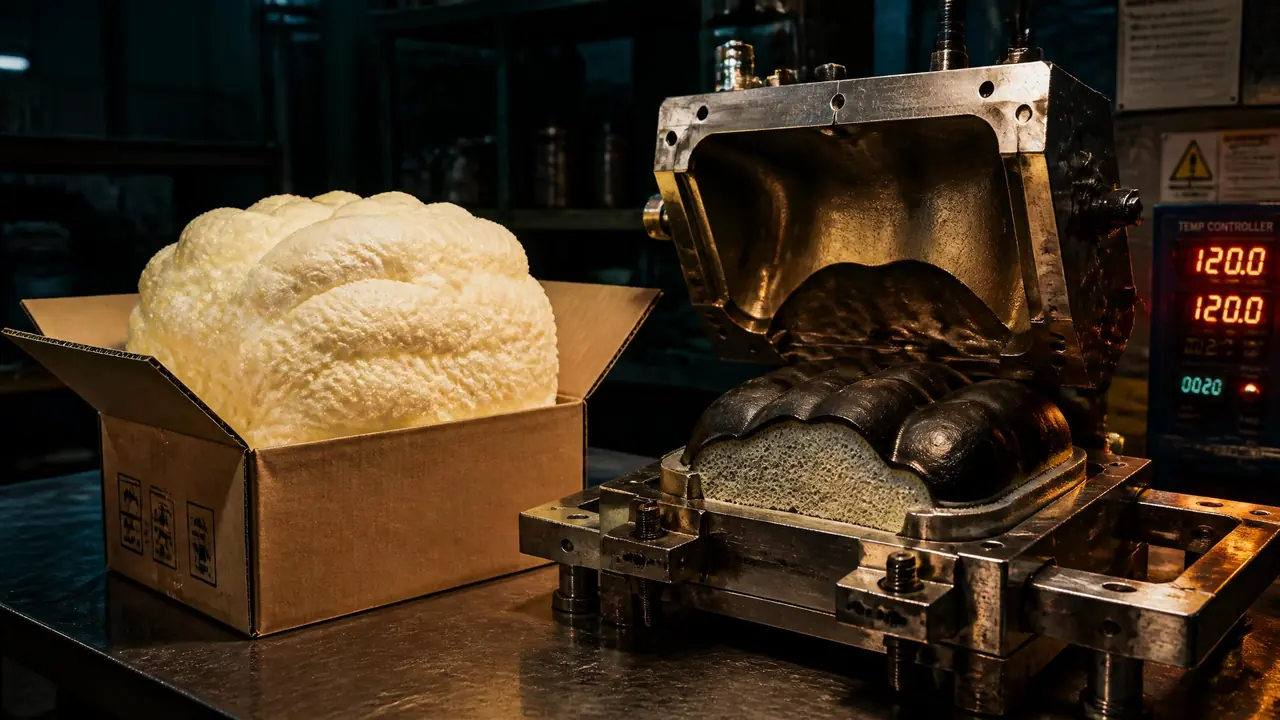
我的判断是:pu发泡模具控密度,先分清自由泡和模泡这两套账——自由泡密度由配方里的水量和TDI指数说了算,模泡还要叠加过填充率这一层,模温管的是表皮和后收缩。模泡密度可以按「自由泡密度乘过填系数」粗算,动手前先按目标密度反算投料克数,比事后瞎调配方省事得多。
上个月去一个做管道保温壳的小车间,帮朋友看他的pu发泡模具。那批货密度忽高忽低,轻的38公斤每立方,重的直接砸到47,客户拒收了两托。他在配方上折腾了三天,水量加了减、减了加,越调越乱。
我到车间转了一圈,问题压根不在配方。他做的是模泡,控密度的思路却是自由泡那一套:投料凭手感舀,模具连个温度计都没有,冬天车间冷到十几度照样开机。这种条件下密度能稳才有鬼。
这篇就把pu发泡模具控密度拆开讲:自由泡和模泡是两套账,过填充率是模泡的主旋钮,配方和模温是另外两个能拧的地方。看完你至少能做一件事——按目标密度反算投料量,不再凭手感。
自由泡和模泡,密度是两套账
自由泡是料在敞开空间里自由长起来的密度,只由配方决定;模泡是料在封闭模具里被限定体积后的密度,约等于自由泡密度乘以过填系数。同一个配方,自由泡28公斤每立方,装进模具能发到33以上。控密度之前,先弄清楚自己在控哪一种。
自由泡好理解。料一混合倒进敞口容器,让它自己长,熟化后切一块称重,这个数就是配方的出厂密度,是整条工艺链的地基。模泡不一样,模具是个封闭腔,体积锁死了,料多一克密度就高一截。行业里常用的粗算是:模泡密度约等于自由泡密度乘以一加过填率。过填15%,密度差不多跟着涨15%。这个算法忽略了渗漏和局部压缩,误差大概正负一两个点,做工艺规划够用。
两种泡的差异不止密度这一项,我把主要的对比列在这里:
| 对比项 | 自由泡 | 模泡 |
|---|---|---|
| 密度决定因素 | 配方(水量、TDI指数) | 配方加过填充率 |
| 软泡常见密度 | 25-45公斤每立方 | 30-55公斤每立方 |
| 表皮 | 基本没有致密皮 | 有致密表皮,比芯部高10%-20% |
| 典型用途 | 海绵块材、切块加工 | 坐垫、保温管壳、汽车内饰 |
| 模具需求 | 不需要,敞口容器即可 | 铝模为主,带温控 |
表皮那一行多说一句。模泡的致密表皮是模具壁面烫出来的,贴壁的料先降温先固化,泡孔压得更实,密度比芯部高出一截。这层皮是模泡的卖点,也是麻烦——成品要切皮的时候,皮厚一毫米,出品率就掉一截。想控制皮厚,动的是模温和脱模时间,不是配方。
过填充率是主旋钮,投料要算不要舀
模泡密度大体按「自由泡密度乘以一加过填率」算:自由泡34、目标42,过填率就在24%上下。过填太多会憋压胀模、飞边变厚,软泡的泡孔压塌后密而不弹。投料按目标密度反算克数,每模固定,别凭手感舀。
算法可以直接照抄:单模投料量等于型腔体积乘以目标模泡密度。朋友的保温壳型腔大概12升,客户要42公斤每立方,投料就是504克。名义过填率再反验一遍:504克按自由泡密度34公斤每立方折算成14.8升,14.8除以12等于1.23,过填23%,两个数对得上,账就算平了。
他家的活就是这么调的。先按过填26%投,发出来的件切开称,整体密度43.5,略超;往回收料到24%,两模之后稳在41到43。整个过程没动一滴料的配比,客户那边照单全收。
翻车点也在这。第一模发出来,脱模之后件面胀线,放一夜收缩开裂。他以为是料加少了,又往上加,越加越糟。我摸了一下模具——冰的。模温顶多三十度出头,硬泡熟化不够,脱早了必然后收缩。这是跟密度账完全平行的另一条线,别混在一起治。
配方和模温,另外两个能拧的旋钮
自由泡密度主要吃配方:每100份聚醚多加0.5份水,密度大概掉3到5公斤每立方;TDI指数从100提到105上下,泡变硬、密度略升。模温管表皮和后收缩:硬泡浇注常见40到50摄氏度,软泡模塑45到65。顺序是先锁配方,再算过填,最后调模温提质。
水量是最灵的旋钮,也最危险。水跟异氰酸酯反应放出二氧化碳,是化学发泡的动力,多一分水密度掉一截,泡孔还跟着开粗。我们调方一次只动0.2份水,发一轮测一轮,绝不大刀阔斧。指数动起来更凶,105以上手感明显发硬,做坐垫的尤其当心,硬度超了客户照样退货。
模温这块,铝模好就好在导热匀,背面布上加热管、配个温控表,整副模具就能拉到设定温度。模具加热管怎么选、怎么布位,之前写过一篇模具加热管选型与安装,里面是老师傅七年的经验数据,比我这篇细,模温老是上不去的可以先看那篇。
还有个容易漏的小动作:模具和安装底板之间垫一层模具隔热板。车间冬天冷,底座一直在偷热,垫一层模具隔热板就能把这个问题掐掉。温控表上的数是到了,贴底那一面其实还是温吞的,发出来的件贴底面密度偏高、表皮发黏。垫上隔热板之后,这个毛病在我们那套模具上再没犯过。
连续生产还有个反方向的问题:硬泡反应放热凶,一模接一模打下来模具存热,后半天的件表皮发脆发粉。模具除了能加热还得能散热,走水冷最直接,切水冷比自然晾快得多,水路接头的选型可以看模具水嘴那篇,快换接头能省不少换模等待的时间。
回到开头那个车间。后来他装了电子秤,每模按克投料,模具加了加热和温控,密度稳在41到43,那个客户到现在还在下单。pu发泡模具控密度这事,说难不难,就是把三笔账记清:配方定自由泡基准,过填定模泡密度,模温保表皮和尺寸。
你要是正为这事折腾,先做一步:取一杯料在敞口箱里自由发起来,熟化一天后切标准块称重,把自家料的自由泡密度测出来。没有这个数,后面的过填率全是空中楼阁。
常见问题
pu发泡模具一般用什么材料做?
量产用铸铝模最常见,导热均匀、容易布加热孔,重量也扛得住天天开合。小批量打样可以用玻璃钢模或者环氧贴面模,成本几十到几百块,发几十模没问题,就是模温上得慢、寿命短。钢模也有人用,多半是硬泡结构件那种需要扛压的场合。
自由泡密度怎么测才准?
料混合后倒进敞口纸箱让它自由发起来,熟化24小时再切标准块称重算体积。发完当天就切会偏高,那时候反应还没走完。同一块料切三处取平均,单块的数别太当真。
过填率加太多会出什么问题?
最直接的是憋压:合缝处飞边变厚,严重时胀模,锁模机构都吃不消。软泡还有个隐性问题——泡孔压塌,成品摸着挺密实,一压就瘪、回弹不起来,行业里管这叫死泡。密度数字好看了,手感废了,等于白干。
模泡表皮硬、芯部软,正常吗?
正常,密度梯度是模泡的天性,表皮比芯部高10%到20%很普遍。要收窄梯度,方向是把模温打匀,别只热一个面,模具各面温差压到5度以内会好很多。另外过填别拉太满,越满芯部越吃亏。