金属模具为什么耐用?常用金属材质与热处理配合
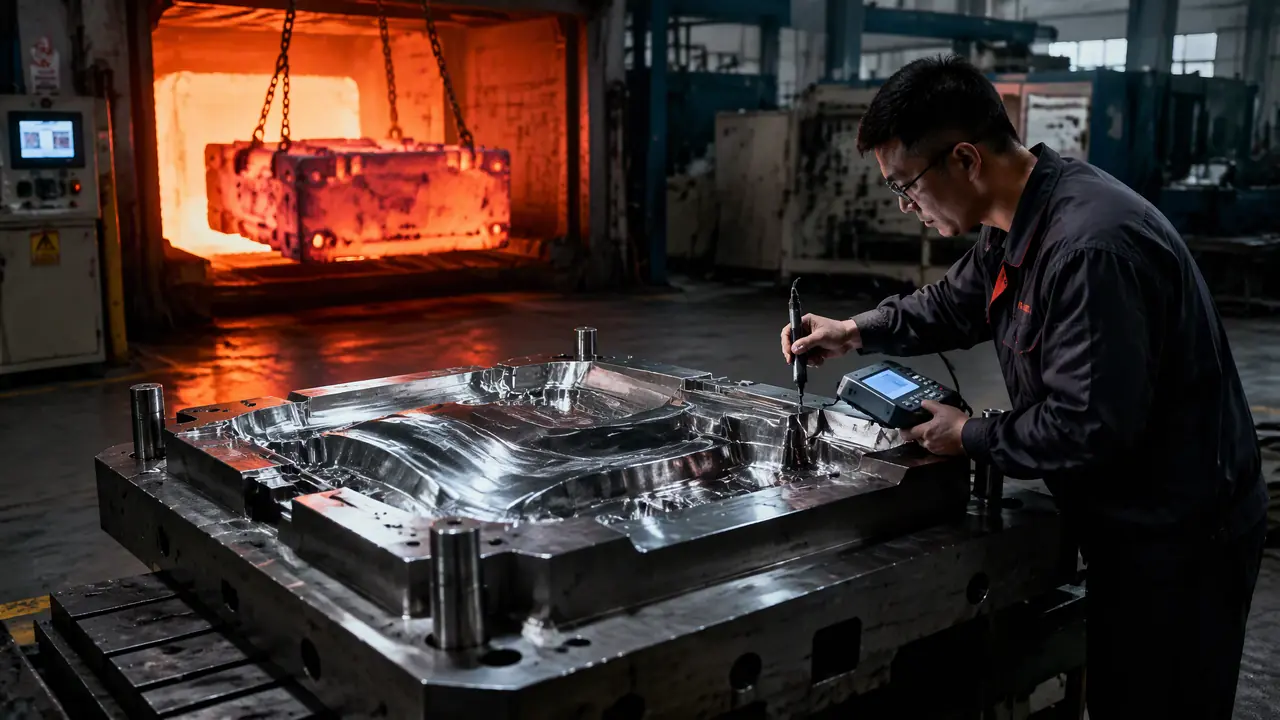
先说结论:金属模具耐用,靠的是钢种选对加上热处理到位,两样缺一不可,光有好料不淬好照样崩。拿不准就先定产量和工况,再倒推材质与热处理方案。
厂里刚来的学徒问过我一个问题:金属模具凭什么一副能打几十万模次,铝模打几千件就废了?我把一台用了四年的注塑模推给他看。型腔亮得能照人。答案就藏在两件事里——用什么料,怎么热处理。
道理不复杂。金属的硬度、韧性和耐磨性,是塑料模、硅胶模那些非金属料比不了的。但光选钢还不够。同一块H13,热处理做对了寿命十几万模次,做砸了压铸两三万次就龟裂,钱一分没少花。材质定上限,热处理定下限,这句话就写在我们车间热处理委托单的背面。
金属模具耐用的底子:钢种各管一摊
金属模具常用的金属就四类:预硬塑料模具钢、热作模具钢、冷作模具钢和铝合金,钢种分工不同,耐用的逻辑也不同。预硬钢图省心,热作钢扛高温,冷作钢拼耐磨,先把类别定对,后面才有的谈。
预硬钢以P20、718H、2738为代表,钢厂出厂前就把调质做完了,硬度普遍在30-36HRC。模厂拿到料直接开粗、精雕,不用自己淬火,也就躲开了变形这道最大的坎。注塑模里九成用它,一副保养到位的P20预硬钢注塑模,打三五十万模次不稀奇。
热作钢看H13、8407这些牌号。它们天生为高温环境准备:铬钼含量摆在那里,回火稳定性好,550-600℃的工作温度下硬度掉得慢。铝压铸模、热锻模全靠这一类,铝液六七百度一遍遍浇,模具表面常年两百多度,普通钢早软了,H13淬回火到48-52HRC还稳得住。细节我在这篇H13热作模具钢里拆过,这里不重复。
冷作钢是硬度天花板。Cr12MoV、SKD11、D2这一族,淬火回火后能到58-62HRC,冲硅钢片、打五金,几十万冲次刃口才钝。硬脆是它的脾气,用的时候得靠模架和垫板兜着,选型可以参考这篇Cr12MoV模具钢。
铝模顺带说一句。6061、7075出厂就是T6时效态,硬度150HB上下,跟钢没法比,但导热好、切削快,打样和几千件的小批量用它最划算,别拿它硬撑量产。
还有个容易被忽略的隐藏项:钢的纯净度。同是H13,电渣重熔料比普通电炉料贵出三四成,抛光出来一个出镜面、一个出麻点。做透明件外观模,这钱省不得,价差到底在哪,这篇H13模具钢价格算过细账。
热处理才是耐用性的分水岭
淬火给硬度,回火给韧性和尺寸稳定,金属模具的热处理两道工序必须配套做,只淬不回的基本必裂。这不是吓唬人,是无数崩模换来的教训。
为什么回火这么要紧?钢淬完火,组织里留着大量残余应力和没转变完的奥氏体,硬是硬了,脆得像玻璃。我们车间2023年吃过一次亏:一批Cr12MoV冲头,外协厂回火只做了一遍,温度还低了二十来度,出厂测硬度61HRC没毛病,装上冲床不到两周,十支崩了七支。拉回去重新回火,再没崩过一支。
从那以后车间立了规矩:回火至少两遍,H13这类热作钢还要加一遍低温回火消应力。头一遍回完必须等冷到室温再进炉。每多回一遍,硬度会掉一点,换回来的是韧性和尺寸稳定,这笔账怎么算都划算。
变形也一样,靠工序顺序去管。淬火加热到八九百度再急冷,模块里外收缩不一致,翘曲躲不掉。老练的做法是留磨量,精加工放到热处理之后,淬回火完再上磨床和电火花修型腔。大模块还要防开裂,升温速度、冷却介质都有讲究,厚薄悬殊的部位得包扎缓冷。这些细节,跟热处理厂谈单的时候就得写进工艺卡。
淬透性也提一嘴。模块厚过一百毫米,普通料心部可能淬不透,表面打硬度看着合格,切开心是软的。这种情况要么选加镍提高淬透性的718H,要么找钢厂要淬透曲线,别等模具装上机台才发现中间不行。
收货验收也得有流程。热处理回来的模块,我们先用里氏硬度计在表面打五六个点取平均,跟工艺卡上的数对,差得多的当场退,别等装上机才扯皮。要求高的模,再切一块试样看金相,硬度和组织都过关,这一炉才算真验收完。多花半天,省的是整副模报废的钱。
材质与热处理怎么搭,一张表看明白
选材顺序是先定产量和产品工况,再倒推材质,最后按材质定热处理,顺序反了多半要返工。下面这张表是行业里的常规搭配,照着起步不会错。
| 材质 | 交货状态 | 使用硬度 | 常配热处理 | 典型用途 |
|---|---|---|---|---|
| P20/718H/2738 | 预硬交货 | 30-36HRC | 直接加工,可选520-540℃渗氮 | 注塑模 |
| H13/8407 | 退火态 | 48-52HRC | 1000℃级淬火,580-620℃回火两到三遍 | 压铸模、热锻模 |
| Cr12MoV/SKD11 | 退火态 | 58-62HRC | 950-1000℃淬火,低温回火两遍 | 冲压模、冷挤模 |
| 6061/7075铝 | T6时效 | 约150HB | 不再热处理 | 打样模、小批量注塑 |
这张表怎么用?我的偏向很明确:产量几万到几十万件的注塑件,预硬钢直接上,别折腾淬火;一天开几千模次的压铸,H13加渗氮才扛得住,预算宽就上8407这个级别。说实话,见过有人拿预硬钢去做压铸模,模面发软粘料,回头还怪钢厂的料不行。料没错,是你让它干了不该干的活。
渗氮值得单独讲。它不动基体,在520-540℃的炉子里往表面渗一层氮化物,硬度能到900-1100HV,深度大概0.3毫米。表面耐磨抗咬合,芯子照旧有韧性,等于给模具穿了件贴身盔甲。打玻纤料的注塑模、怕铝液冲蚀的压铸模,都靠这一手。有个门道记住:渗氮温度必须比之前的回火温度低一截,不然芯部硬度会被拉下来,等于白淬。费用按炉算,一副中型注塑模渗一次几百到一千出头,摊进寿命里很便宜。
回到开头学徒的问题。金属模具耐用,不是某一块钢的功劳,是材质打底、热处理定型、用模习惯续命,三样都到位,几十万模次算正常发挥。下次开模之前,先把产量、产品材料和使用温度写清楚,拿这三样去跟钢厂和热处理厂谈,他们给的方案会比你自己猜的准得多。
常见问题
金属模具一般能用多少模次?
看材质也看保养。注塑模用P20这类预硬钢,保养好的打到三五十万模次很常见;铝压铸模H13大概8-15万模次;冲压模Cr12MoV做到上百万冲次的也有。行业普遍就这个量级,具体还得看产品材料和维护频率。
预硬钢还能再淬火提高硬度吗?
不建议。P20、718H出厂已经是调质态,再进炉淬火,变形和开裂的风险都很大,得不偿失。真想要更高硬度,直接选退火态的H13或Cr12MoV自己淬,把主动权放在热处理环节。
热处理变形能完全避免吗?
做不到完全避免,只能控制。留足磨量、精加工放到热处理之后、回火做足遍数,变形能压到几个丝以内。要是有人拍胸脯说他的料淬火零变形,你反而得多留个心眼。
渗氮和淬火是一回事吗?
不是。淬火管整体硬度,渗氮只硬化表面零点几毫米。工况狠、磨料性强或者容易粘模的场景,淬回火之后加渗氮更耐用;普通注塑模用预硬钢,渗氮算可选项目,预算紧可以先不做。