软胶模具怎么开?PVC搪胶TPE软料的模内考虑
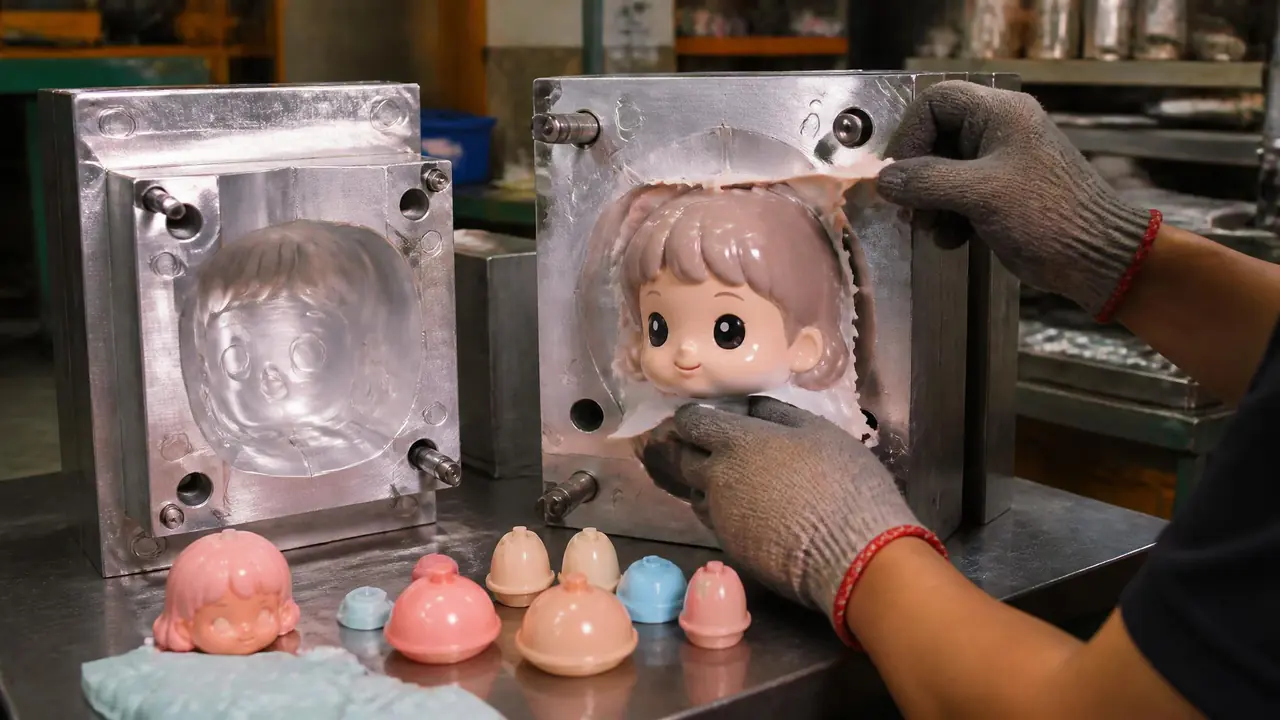
先说结论:软胶模具的考题和硬胶模不一样,收缩率要按硬度重新给,顶出别指望顶针,得靠推板或气顶,PVC搪胶和TPE注塑还是两条完全不同的工艺路线。先把工艺和脱模方案定死,再谈钢材和报价。
上周有位做摇头娃娃的老板拿着一副硬胶模的图纸来找我,问能不能直接改成软胶模具。我说改是可以改,但基本等于重开,软料的收缩、脱模、飞边全是另一套账。他不太信,回去照原图换了料试,第一批头壳全胖了一圈,脖子装不进去。这事不怪他,网上讲软料模内考虑的内容确实少。
软胶这个范围说宽也宽。玩具上常见的搪胶PVC糊、注塑用的TPE,硬度从0A到70A都有,还有二次包胶的软料。工艺路线不同,模具结构就完全不同,所以开模前第一个要定的不是钢材,是工艺:走搪胶炉还是走注塑机。收缩账和脱模方案,都从这个岔路口开始分。
收缩率怎么给?PVC糊和TPE真不是一本账
软料收缩率跟着硬度走:搪胶软PVC件大概收1.5%-2.5%,TPE在1%-2.5%之间漂,越软收得越狠,开模前必须按实际配方留余量。行业手册给的表格只能当起点,不能当答案。
我碰过最典型的一次:前年做一批公仔头壳,客户中途把PVC糊配方里增塑剂从55份提到65份,料软了两个档次,同一副模打出来的头壳周长肥了快0.5mm。增塑剂越多、料越软、收缩越大,这条规律表格上不会写,配方一动就得重新试模。客户还觉得我们模具没做好,扯了半天才说清是料改了。
TPE也一样。40A和65A的同款零件,我这边实测收缩差了0.4个点左右,硬度一变尺寸全跟着动。所以我的习惯是收缩率宁可选小不选大:模具做小了还能烧焊补,做大了没救。软料件弹性大,尺寸肥一点靠装配能挤进去,瘦了才是真麻烦。
脱模和顶出:软料不吃顶针那一套
软胶件顶针一顶一个坑,硬度低时甚至直接顶穿,常规做法是推板或气顶匀力送出,倒扣反而能靠软料自己剥出来,这是软胶模省结构的地方。
顶针在软料上的下场我见过太多回。给客户做35A的垫圈那次,顶针顶出来的位置一圈白痕,行话叫顶白,降了顶出速度也没用,最后全换成推板才过验收。软料受力就变形,顶出接触面积必须拉大,这是结构上的死规矩。对顶针本身不熟的话,可以翻翻这篇模具顶针的类型和断裂分析,顶硬胶那套逻辑放到软料上要反着用。
倒扣是软料的福利。硬胶模遇到倒扣要做斜顶滑块,软胶件可以负角直接剥。做过最狠的一个件,倒扣深度3mm,靠料软硬拉出来,模上省了斜顶,成本少了两千多。但前提是料够软、壁够薄,60A以上的料倒扣超过1mm,就得老老实实做侧抽。
飞边也单独说一句。软料流动性好,分型面贴得再紧也容易挤出一圈薄飞边。搪胶件我干脆把分模线设计进装饰槽里,出模后夹线藏进造型,连修边都省了,这是我做搪胶模固定的一个思路。
搪胶模和注塑模,结构差在哪
PVC搪胶是热模浇糊再摇炉塑化,模子无浇口无顶出;TPE走注塑机,浇口流道顶出一样不少,两副模从结构到造价都是两个东西。放一起看更直观:
| 项目 | PVC搪胶模 | TPE注塑模 |
|---|---|---|
| 成型方式 | 热模浇糊,摇炉塑化后冷却脱模 | 螺杆塑化,高压注射 |
| 模温 | 模壳预热大概150-180℃ | 多数20-60℃,走水路 |
| 结构 | 无浇口无顶出,分型面和排气为主 | 浇口、流道、顶出齐全 |
| 精度 | 一般,靠修边补救 | 高,装配件要锁公差 |
| 开模成本 | 低 | 高 |
搪胶模便宜,便宜在结构上,一副公仔头模就是两半壳加定位销。但别以为便宜就好做,搪胶件壁厚靠摇炉时间和糊料黏度控制,模腔太深的件上下壁厚不匀。我们做过一个20cm高的身体件,腿肚和脚踝的壁厚差了快0.8mm,最后靠分段调炉温才压下来,试了一个多星期。
TPE注塑模就是标准注塑模的路子,钢材、水路、浇口都按常规来。软料缩水痕不明显,但保压给少了件会肥瘦不匀;做包胶件还要注意二次合模时把软件压伤的部位,硬胶件上先留胶位让位。
模温、排气和咬花,三笔细节账
搪胶模壳温大概150-180℃,注塑TPE水路压在20-60℃,排气槽开0.02-0.03mm,咬花宁浅勿深,纹太深软料出模就撕花。
排气这块软料有自己的脾气。糊料搪胶基本谈不上排气,气都靠摇炉时冒泡走掉;注塑软料则要把排气槽开足,软料流速快,困气烧痕比硬胶还常见,流动末端一格都不能省。
咬花我吃过亏。蚀纹师傅照硬胶深度给了一版大纹,40A的TPE出模时纹里拉出细白丝,件面全花了,报废了两百多件才停机。后来降成细纹,出模顺了,手感也没丢。软料复制纹路的能力其实很强,纹浅一点视觉照样出效果,别贪深。
模芯材料顺带说两句。搪胶模常用铝合金壳模,导热快、便宜、好修,量产久了模腔做硬氧化或镀铬更耐用,毕竟软PVC的增塑剂析出也会脏模面。注塑软胶模用P20预硬钢就够,软料对钢材没什么攻击性,没必要上不锈钢多花那个钱。自己打样翻模的话,可以看看这篇模具硅胶怎么选,几件到几十件的验证单用硅胶翻模最划算。
回到开头那位摇头娃娃的老板。他的模最后按软料重算了收缩,顶出改成推板,又拖了十天交模,多花的钱够小半副新模。软胶模具要过的心思,集中在工艺路线、收缩率、脱模这三处,开工前把这三道账算清楚,后面的坑基本都绕得开。
常见问题
软胶模具一般用什么材料做?
搪胶模多用铝合金或铸铝壳模,导热快、成本低;TPE注塑模常用P20、718H这类预硬钢。软料不像硬PVC有酸蚀问题,一般不用上不锈钢。小批量手办打样才用硅胶翻模,量产寿命撑不住。
TPE和软PVC能共用一副模具吗?
基本不行。搪胶走炉子、注塑走机器,工艺路线决定了模子结构完全不同。同为注塑的两种软料倒是可以评估共用,但硬度和收缩率不同,尺寸会漂,量起来还是分模省心。
软胶件的飞边怎么处理?
搪胶件出模带一圈夹线是常态,靠人工修边,或者像前面说的把分模线藏进造型里。注塑软料的飞边薄得像纸,冷冻去边或手工撕就行。想从源头少飞边,分型面的平面度和合模精度别省。
软胶模具开一副要多久?
搪胶壳模快,简单的一周到十天;TPE注塑模常规15-25天,含试模改模。软料试模我建议多留一轮,第一次开出来的收缩率很少一次对准,配方没定死之前别急着交模。