模具的材料怎么选?模板型芯顶针各用什么钢,附牌号对照表
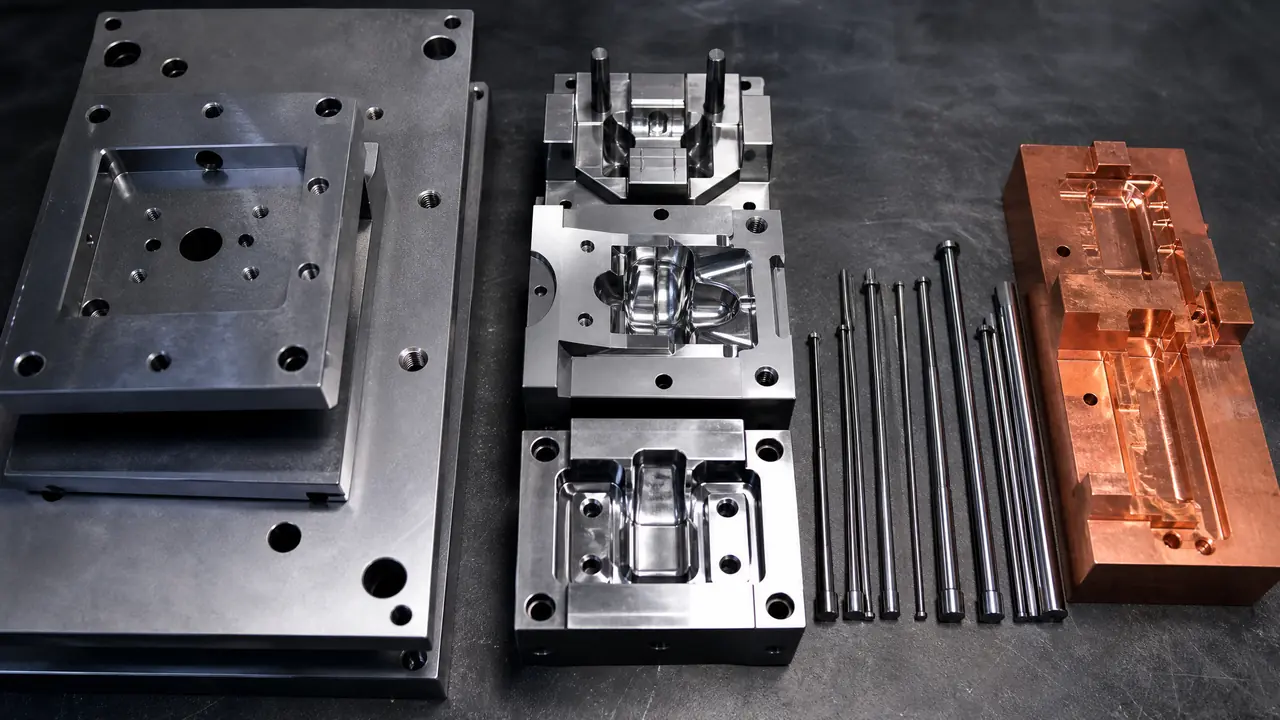
把话放这儿:模具的材料不是一块钢用到头。模板用718或P20预硬钢,型芯型腔按产量从P20排到S136,顶针用SKD61,电火花还得备紫铜或石墨电极。选料先看产量和产品,询价时按部位点名要料,报价单里的水分一眼就能挤出来。
上周有个做小家电的客户来厂里询价,开口就问你们模具的材料是什么。我说型腔718H、模板P20、顶针SKD61,他愣了一下,说原来一副模里不止一种料。大部分人以为模具就是一坨铁,真拆开看,一套注塑模里钢、铝、铜,讲究点的连硅胶都凑齐了。
客户这个反应我见太多了。干钳工那几年我也是先认得型腔钢,后来自己接单谈价,才发现部位分不清,报价单根本看不懂。这篇就把一副模具拆开,按部位讲每处该用什么料、什么价位、什么坑。
一副模具拆开,各部位用的料各管各的
模架模板用718或P20预硬钢,型芯型腔按产量选钢,顶针要耐热SKD61,电火花得备紫铜或石墨电极,打样才轮到铝和硅胶。
先说模板。A板、B板、方铁、顶针板,这些结构件一般用718或P20,出厂已经预硬到HRC28-32,买回来直接加工,不用热处理,也就不怕变形。它们不直接成型产品,靠的是整块料的刚性去扛几十吨的锁模力,好加工、便宜就是硬道理。一副250×250的标准模架,市场价大概三千到五千块,占了整模成本的一小半。
型芯和型腔是真正跟塑料、金属浆料贴脸干活的部位,选钢逻辑完全不同,下面单独展开。这里只提一句:这两块料通常占材料费的六到七成,掺假也重灾区在这里。
再往小里数,顶针、浇口套、导柱、弹簧,各有各的钢种。别看是配角,顶针要是选错料,模温八十度的环境里来回搓,几百个模次就咬死拉毛,整套模得拆下来修。
型芯型腔选钢,产量是第一变量
30万模次以内的普通件用P20或718H就够,要防锈镜面上S136,压铸模用H13扛热疲劳,产量越大越往淬硬钢走。
我给客户选钢就一条主线:先问一年打多少模次,再看产品材料带不带腐蚀、要不要外观。预硬钢P20、718H出厂硬度HRC30-34,省了热处理的钱和十五天左右的交期,十几万到三十万模次的订单闭眼选。往上走是淬硬钢,S136、2344这一类,热处理到HRC48-52,耐磨抗腐蚀,医疗件、透明件、五十万模次以上的长单才用得上,因为热处理加上精加工,交期要多出将近三周。
给你一张我自己报价时翻的对照表:
| 牌号 | 硬度状态 | 适用场景 | 参考价(元/kg) |
|---|---|---|---|
| P20 / 718H | 预硬 HRC30-34 | 通用塑胶模,30万模次内 | 18-28 |
| NAK80 | 预硬 HRC37-43 | 透明件、高光外观件 | 40-60 |
| S136 / 2083 | 淬硬 HRC48-52 | 防锈镜面,医疗与PC件 | 30-45 |
| H13 / SKD61 | 淬硬 HRC45-50 | 压铸模、热流道,扛热疲劳 | 20-35 |
| Cr12MoV / DC53 | 淬硬 HRC58-62 | 冷冲模刀口 | 10-25 |
牌号之间的门道,模具钢有哪些种类?常用牌号性能对比与选用指南里列得更细,这里不展开。就补一个我自己踩过的坑:前年接一套PA66加玻纤30%的连接件,客户为了省钱坚持用P20,我提醒了两次。结果不到五万模次,型腔被玻纤冲出一片拉痕,补焊、改模、停机,前后多花两万多。玻纤料从第一套就该上淬硬钢,这笔账不能倒着算。
顶针和铜电极,小件最容易买错
顶针用SKD61这类热作钢,模温八十度里来回搓也不退火,电火花电极用紫铜或石墨,钢件硅胶各管各的,别混着买。
顶针天天在模温里进进出出,普通中碳钢做顶针,没多少模次就退火软化,头部墩粗卡死在孔里,拆的时候能把型芯一起带伤。所以行内顶针基本锁死SKD61,淬硬到HRC45以上还要过氮化,表面硬度能到HV900往上。精密位置我会配FDAC,预硬快削,车完直接用,省一道热处理变形的麻烦。
另一类容易搞混的是电极。型腔上那些清角、深筋,铣刀进不去,得靠电火花打,打火花的电极就是紫铜或者石墨。紫铜损耗小、打出来的面细腻,薄筋片类我必用铜;石墨好雕、省机时,大腔体粗打效率高,就是粉尘呛人。行内老话说"铜打光、石墨打快",两种我库房里常年都备着。铜料在模具里的门道,铜模具用在哪?铍铜导热优势与电极的应用里讲得比我细。
铝和硅胶什么时候上场?
打样手板和小批量用7075或6061铝模,两周交模成本省一半,硅胶模对付几百件的活,硬度按邵氏A40到60挑。
不是所有模都值得上钢。客户要五百件手板验证结构,我会劝他开铝模,7075铣出来的型腔,两周交模,价格只有钢模的一半,铝导热快,冷却时间还能短三成左右。代价是硬度摆在那,一两万模次基本到头,别拿铝模去冲量产。
硅胶是另一个世界。树脂工艺品、手办、小批量的石膏件,翻硅胶模最划算,邵氏A40到60的硬度区间最常用,一只模几十到两三百次的寿命。要说钢铝铜硅胶到底怎么分场,模具材质怎么选?钢、铝、铜、硅胶的适用场景对比这篇可以存着当速查。
对了,说到硅胶再多一句嘴:客户经常拿硅胶模的价格去比钢模,这俩根本不是一个数量级的东西,比价之前先确认自己要的是寿命还是速度。
后来那位小家电客户的模,我们按部位把料逐项报给他:模架718、型腔P20氮化、顶针SKD61、电极紫铜。他拿着这张单去比了两家,回来签了。模具的材料这事,说穿了就是别让一块钢担所有的活,部位分清,账才算得清。
常见问题
718H和P20能互相替换吗?
能,俩都是预硬钢,718H硬度高一点、抛光性好一点,每公斤差两三块。普通结构件随便换,透明件和镜面要求高的,直接点718H或者上NAK80更稳。
紫铜电极和石墨电极到底选哪个?
看形状和工期。深腔粗打、交期紧用石墨,机时省一半;薄筋、清角、对外观有要求的用紫铜,损耗小、面细腻。我们厂的习惯是两种都备,按电极形状定。
硅胶模具一般能翻多少次?
工业级硅胶模几十到两三百次,看你翻的是树脂还是石膏。固化剂配比准、脱模手法轻,寿命能长不少,硬撕猛扯的寿命直接减半。
买模具钢怎么防掺假?
要质保书,到货打光谱,这是底线。718、2738是掺假重灾区,报价比市场价低两成以上的基本有鬼,宁可贵两块每公斤,也别赌一套几十万的模。