铜模具用在哪?铍铜导热优势与电极的应用
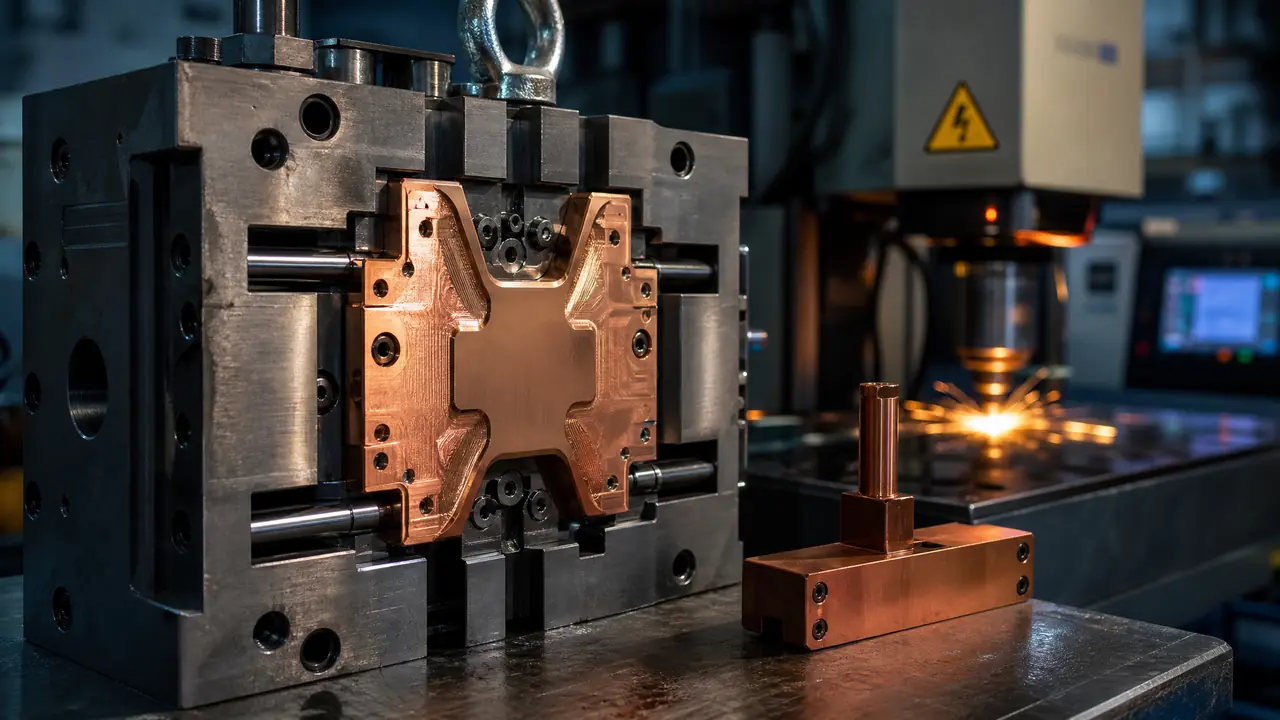
直接给结果:铜模具在行业里主要用在两处——注塑模里铍铜做的散热镶件,和电火花机床上紫铜、石墨做的电极。前者靠导热抢冷却时间,后者靠导电和低损耗清深腔。模温降不下来,先查镶件材料。
客户开口就说要做一套铜模具,我一般先反问一句:你是要散热,还是要放电?铜在模具这行很少整模上,它出场的位置基本就两个——藏在注塑模芯里的铍铜镶件,和电火花机床上夹着的电极。判断不复杂:谁家冷却时间降不下来、深腔清根清不动,铜就该上场了。
2024年我们接过一个PP收纳盒的模,型芯细长,水路排不进去,量产时冷却要38秒。后来在型芯上直接镶了一块铍铜,把水路改到镶件背后贴着走,同一台机、同样料温,冷却压到26秒上下。这个数是车间里掐秒表记的,不是哪本样本上抄来的。
铍铜凭什么当模具里的散热片
铍铜的热导率能做到100-130W/m·K,差不多是P20模具钢的三到四倍,用它做镶件等于给模芯装了块散热片。模具钢里导热好的也就三四十这个量级,铜合金一出手就是翻几倍。型腔里的热量顺着铜块一路带到水路,冷却时间自然就下来了。
展开讲,紫铜的导热其实更高,能到390W/m·K上下,但它太软,硬度还不到HRC10,碰穿位、顶针孔一压一个坑。铍铜是往铜里加了大约2%的铍,时效热处理之后硬度能上HRC36-42,抗拉强度一千一百兆帕左右,既能导热又扛得住合模的挤压。代价就一个字:贵。C17200在2024年底问过几家料商,报价两百多一公斤,比P20贵出十倍不止。
所以行里的做法向来是钢做主体、铜做局部。镶件嵌在热量最集中的位置——瓶坯模的瓶口、吹塑模的模腔、注塑模切不掉的细长型芯,都是它的地盘。整副模具的成本压得住,散热瓶颈又解开了。瓶坯模尤其典型,一个矿泉水瓶坯三十来克PET,保压加冷却就几秒钟,瓶口那一圈热量全靠铍铜镶件往外抽,换钢件根本来不及带走。
用铍铜还有个隐藏好处:模温均匀。钢件模面常常中间热两边冷,收缩不均就翘曲;镶了铜之后型芯表面温差小了,我们那副收纳盒模的翘曲不良从百分之几降到了千分位。当然散热好也有反面——冬天开机升温慢,得靠模温机先预热,这一点北方客户反馈得最多。
要是想把这几种材料放到一起比,我之前整理过一篇选材速查,钢、铝、铜合金列成了一张表,模具材料有哪几种?选材速查手册可以直接翻。选镶件之前看一眼,能省不少来回比价的功夫。
电极用紫铜还是石墨?
精加工、小面积、要表面细腻,用紫铜电极;大面积粗加工、赶工期,石墨更划算。紫铜放电稳定、损耗低,打出来的面光洁;石墨粗加工能开大电流,蚀除速度快,深腔大余量用它省机时。铍铜电极损耗比紫铜还小一点,但贵,只在细窄筋位这类难啃的位置用。
| 对比项 | 紫铜电极 | 石墨电极 |
|---|---|---|
| 热导率 | 约390W/m·K | 几十到一百出头 |
| 粗加工速度 | 一般 | 快,可开大电流 |
| 精加工面 | 细腻光洁 | 稍粗,容易带纹路 |
| 损耗表现 | 低损耗参数下损耗很小 | 粗加工低、精加工略高 |
| 材料价格 | 电极铜料几十元一公斤 | 专用石墨按体积算,单件看尺寸 |
| 加工环境 | 无粉尘 | 切削粉尘大,必须吸尘 |
我们车间两台火花机,一台干精活一台干粗活。上个月一副遥控器面壳的模,深腔里0.5毫米宽的骨位清根,紫铜电极打了两个班,电极缩水控制在很小的量级,型面打出来对着光看没什么波纹。同类型的粗框活,石墨电极一个多小时就见底了,机时差出好几倍。石墨切削时粉尘呛人,机台旁边的吸尘罩得常开;铜屑倒是没这毛病,麻烦在电极本身软,薄筋位装夹稍微一紧就变形。
石墨这一侧的门道不少,从选料到切削参数,之前单独写过一篇,石墨模具加工怎么做?放电电极和高温模具的加工工艺,这里就不重复了。
铍铜电极多说两句。它的导热介于紫铜和钢材之间,放电时能把热量快速带走,损耗比紫铜再低一点,打窄缝、深筋位这种排屑困难的型面确实稳。但一根铍铜电极的料钱是紫铜的好几倍,我们只在一副电池壳模的深筋上用过一次,效果对得起价格,日常的活还是轮不到它。
用铜踩过的坑:软化、拉伤和铍尘
铍铜最怕过时效:温度超过320℃左右保温过久,硬度一路往下掉;打磨铍铜必须戴口罩开吸尘,铍尘吸进肺里是职业病级别的风险。铜件本身软,合模面、插穿位容易拉伤,发现压痕要趁早修。
先说软化。铍铜的时效温度在315-320℃这个区间,正常注塑模温跑七八十度、热流道那一百多度,都碰不到这条线。出事的基本是返修:焊补之后局部温度冲得很高,焊过的位置硬度掉了,用半年就塌角。所以铍铜镶件能不焊就不焊,真要动,焊完得重新时效,这一步别省。
再说假料。有料商用锡青铜冒充铍铜,外表几乎看不出来,硬度差一截,导热更是差得远。我们的规矩是收货就拿便携硬度计打一下,HRC上不了30的直接退。差这一下检验,镶进去的就不是散热片,是块装饰品。
最要命的是铍尘,老实讲很多小厂根本不设防。磨紫铜电极没什么讲究,粉尘只是脏;铍铜一上砂轮,飘出来的粉末含铍,长期吸入会得慢性铍病,这个病在职业病目录里是挂了号的。我们车间写死了规矩:铍铜只湿磨,口罩、手套、护目镜一样不能少。这条不管厂子大小,都别拿侥幸去赌。
回到开头那个问题:铜模具到底用在哪?答案已经很清楚——不在整模,在关键位置。冷却卡脖子的地方镶一块铍铜,清不到的深腔交给电极去放电,两件事做完,交期和良率心里就有数了。下次再接到细长型芯的活,先别急着改水路布局,打个电话问问料商铍铜的现货和价,比什么都实在。
常见问题
铍铜镶件能代替模具钢做整副模吗?
不建议。整模用铍铜,光材料费就是模具钢的十倍上下,而且铍铜偏软,分型面扛不住常年合模。通行做法是钢模为主、局部镶铜,热量集中在哪就镶在哪。
铜电极放电时损耗大概有多少?
紫铜电极用低损耗参数打粗加工,损耗能压在百分之一以内;到了精加工会升一些,具体看脉冲和冲油条件。石墨电极粗加工损耗低,精加工反而不占优。拿不准就先试打一片,用深度尺量量电极缩了多少。
铍铜和黄铜是一回事吗?
完全两回事。黄铜是铜锌合金,导热不错但强度和耐磨都不够,模具上基本只做水嘴、接头这类配件。铍铜是铜铍合金,时效后硬度强度都上一个台阶,才配做镶件。买料认准C17200、QBe2.0这类牌号。
小批量生产用铝模代替铜镶件行不行?
铝合金导热也高,做快速试制模可以,但铝更软,寿命一般就几千到几万模次。真要省成本,路径是先用铝模验证产品结构,定型之后再开钢模加铍铜镶件的量产模,顺序别反了。