常用模具材料有哪些?采购老手按车间备料角度给你捋一张清单
别绕了:模具厂常备的常用模具材料就那么几样,718和P20预硬钢是主力,透明件钢S136少量压柜,冲模钢DC53备小圆料,再配6061铝、铍铜和HT250铸铁。备不备、备多少,看的不是钱厚薄,是你订单稳不稳。看完清单回去盘一遍自己的仓库。
上周五月底盘点,我把钢材柜数完,随手把常用模具材料的备货单发到同行群里,几个人笑我们改行卖钢材了。实在是被逼的——我在长安一家塑胶模具厂做采购,车间的主粮是消费电子外壳和家电件,牌号翻来覆去就那几个,量一走稳,备料比按单订料便宜,还快。
判断先给:备不备料不是技术问题,是概率问题。材料清单跟着你的活儿走,订单稳就备,订单飘就按单订,这事定了。
这套逻辑我交过两笔呆滞学费才想通,下面把账全摆出来。
钢材柜里常驻的是谁:塑胶模具厂备得最多的几个牌号
塑胶模具厂备得最多的是718和P20预硬钢,八成外壳模都靠它们。透明件订单加S136,冲模备DC53,压铸模按单订H13,四个牌号撑起日常清单。
718和P20是主力里的主力。外壳模的模芯用预硬钢,图的就是不做热处理,没有淬火变形的风险,料到货38-42HRC,上机就能干活。我们上一批718进价22元一公斤,锯床平切费另加3元,300公斤的板子钢行3天送到。一套塑胶模的材料成本里钢材要占60-75%,钢价锁定,成本就锁了一大半。
有人问718和P20差在哪,同属预硬钢,718的均匀性更好,大模芯更稳。我的做法是模芯小用P20,上600毫米的大模芯上718,不来回纠结。各牌号的性能脾气,模具钢有哪些种类?常用牌号性能对比与选用指南里列得细,我不抄了。
| 牌号 | 干什么活 | 常备规格 | 备料策略 |
|---|---|---|---|
| 718 / P20 | 外壳、家电塑胶模模芯 | 45-105毫米预硬板 | 常备2-3吨 |
| S136 | 透明件、防锈模腔 | 25-60毫米 | 压柜不过半吨,超了按单买 |
| DC53 / SKD11 | 冲压模刀口、镶件 | 20-80毫米圆扁料 | 按单订,只留小圆棒填缝 |
| H13 | 压铸模模芯 | 80毫米以上厚板 | 不压柜,来一单订一单 |
再有实效一招:订板料每边留5毫米余量,别让钢行切到数。我省过那5毫米,粗铣完精加工差2毫米余量,又补一块板,多等3天多付一次锯费,这账怎么算都亏。
防锈和镜面两头容易被漏算。做PC和PMMA的透明件模腔,S136要挑ESR电渣的,普通电炉料抛到8000目就见麻点,返抛一轮工时比料差贵;有蚀纹要求的外壳模不用追镜面钢,718加蚀纹处理就够了。牌号选错,钱花在抛不下光的地方,等于白花。
别贪多,备两个牌号就够。有回盘点翻出九块同规格S136,三分之一是两个采购各下各的单攒出来的。打那以后我改了规矩,钢材柜的台账只留两个人经手。
料架上的配角:铝、铜、铸铁各有各的坑位
钢之外常备三样配角:6061铝做治具和样件,铍铜镶急冷位,HT250铸铁送铸造厂做模框压板,各有各的坑位,缺一样车间就卡壳。
6061-T6铝棒一公斤20-24元,拿来铣治具、打样件,软,切削快,铣废一块也不心疼。铍铜是另一码事,一公斤过百元,只用在运水密、急冷的半模镶件上。我们有批薄件老缩水,模房在模芯里镶了一块铍铜,周期从32秒压到26秒,贵料用对地方才算会花钱。
铸铁不压库存,压的是时间。HT250的模框、压板要送铸造厂翻铸,时效处理7-15天,一套模开动前最先下单的就是它,不然后面全等着。钢、铝、铜这三大家族的选材边界,模具材料有哪几种?钢材铝材铜合金选材速查手册里有对照,看完你就知道哪些不必进自己仓库。
对了,说个闲篇:抽屉里的银钢枝和石墨电极也算清单成员,一个顶着针、镶针用,一个供电火花粗打。两样加起来不值一块718板的钱,急起来却比钢材还催命。
耗材也占台账一页。脱模剂、清洗剂、防锈油、模温机的导热油,这些不进选材讨论,缺了照样停线。我的钢材柜旁边挂两个周转箱,一个放顶针油和防锈剂,一个放备用运水管接头,月底随钢材一起盘点。别小看这页,去年9月一个接头没货,等了4天,机台就停了4天。
呆滞账:备料也是花钱买的教训
我为一单透明件压过两吨S136,单黄了,料压14个月,最后被料行低几元收走。呆滞一次能吃掉采购一年奖金,备料的规矩比备料本身更要紧。
账摆开算:两吨60毫米的S136,26元一公斤,五万多一口气压进去。处理给收余料的,人家按批次砍价,比新料一公斤低4-5元,加上14个月的利息和行情阴跌,两三千就这样没了。
老实讲,采购手里最硬的工具是台账。我每月把进钢、用钢、废钢三笔数记齐,满三个月,该备多少一目了然,跟老板汇报也有据可依。
吃过亏后我定了三条:一,基础库存不超前三个月月均用量的30%;二,半吨以上的料,后面没有合同不进柜;三,每半年盘点时把钢材柜骂一遍,一年没动的料先想办法处理。备钢材跟家里存米一个道理,存个两三袋踏实,把客厅堆成粮仓就是给自己挖坑。
标准件同理。导柱、顶针、弹簧单看是小钱,仓库角落堆起来一样占地方,模具五金配件清单与备库指南:导柱顶针弹簧怎么备货不吃灰里有逐项的备量,照着备能少积灰。
一句短的收住:备料不是囤货,是周转。
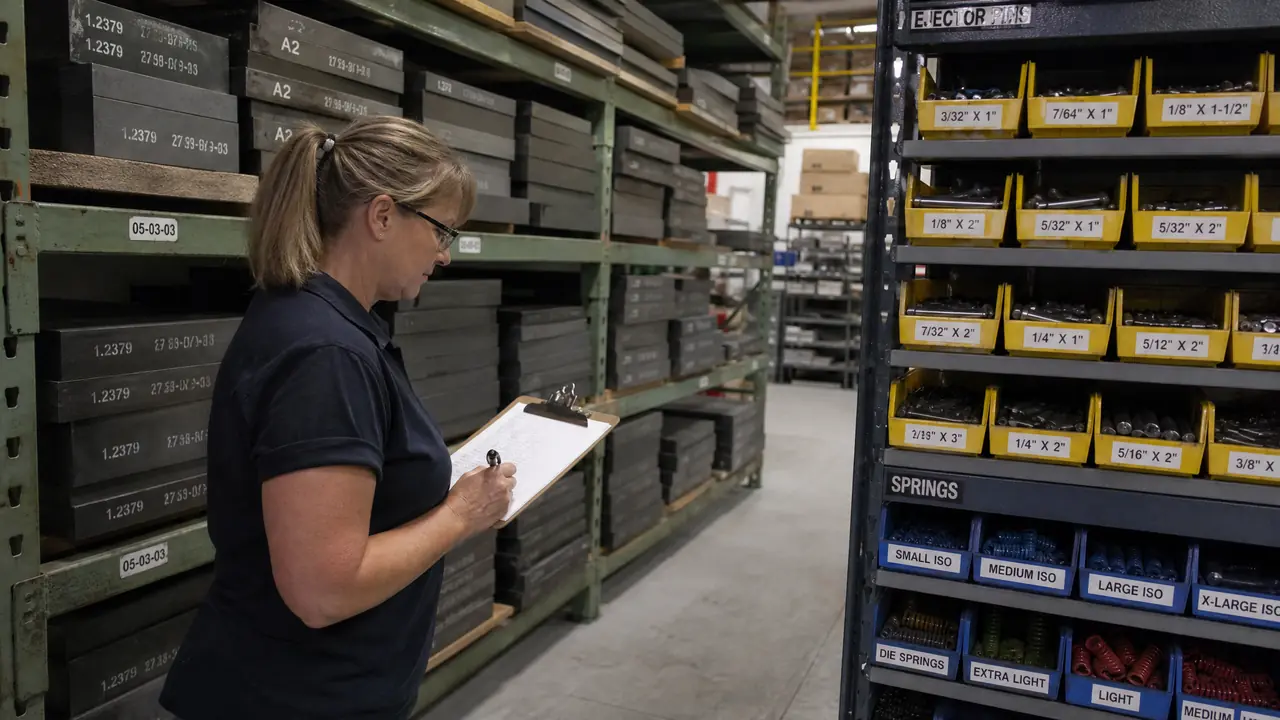
说回那次月底盘点。群里发的那张照片,718和P20占了钢材柜半壁,S136两块,DC53几支小圆棒靠边站,这就是采购能拿给老板看的家底。常用模具材料备得好不好,仓库不会说谎,账本更不会。清单你不必照抄,但得有一份自己的,写出来,月底对着核一遍,比什么选材口诀都顶用。
常见问题
备的钢罩不住急单,特种料要等多久?
国产常规规格,钢行2-3天能到;冷作、热作里的非常规牌号,5-7天;真要进口特钢,7-10天是常事。赶工期我宁可拿厚板铣下来,也不干等货。
模具厂处理的余料值得买吗?
通常能省10-20%,但要索要材质证明,硬度打几个点,铣掉两三毫米看有没有麻点和软带,确认了再定。关键件的料我照样买新板。
小模具厂备料大概要压多少钱?
十几台机的小厂,15-25万滚动库存够用,钢材占七成以内,剩下的给治具料和耗材。再低会捉襟见肘,再高现金流难受。
石墨电极要不要进这份清单?
备一点,常用的几支尺寸留着就行。粗打铜公可以外协,薄而深的电极自己机上刻更快,手头留些买个安心。