碳纤维模具为什么贵?复材成型对模温精度的要求
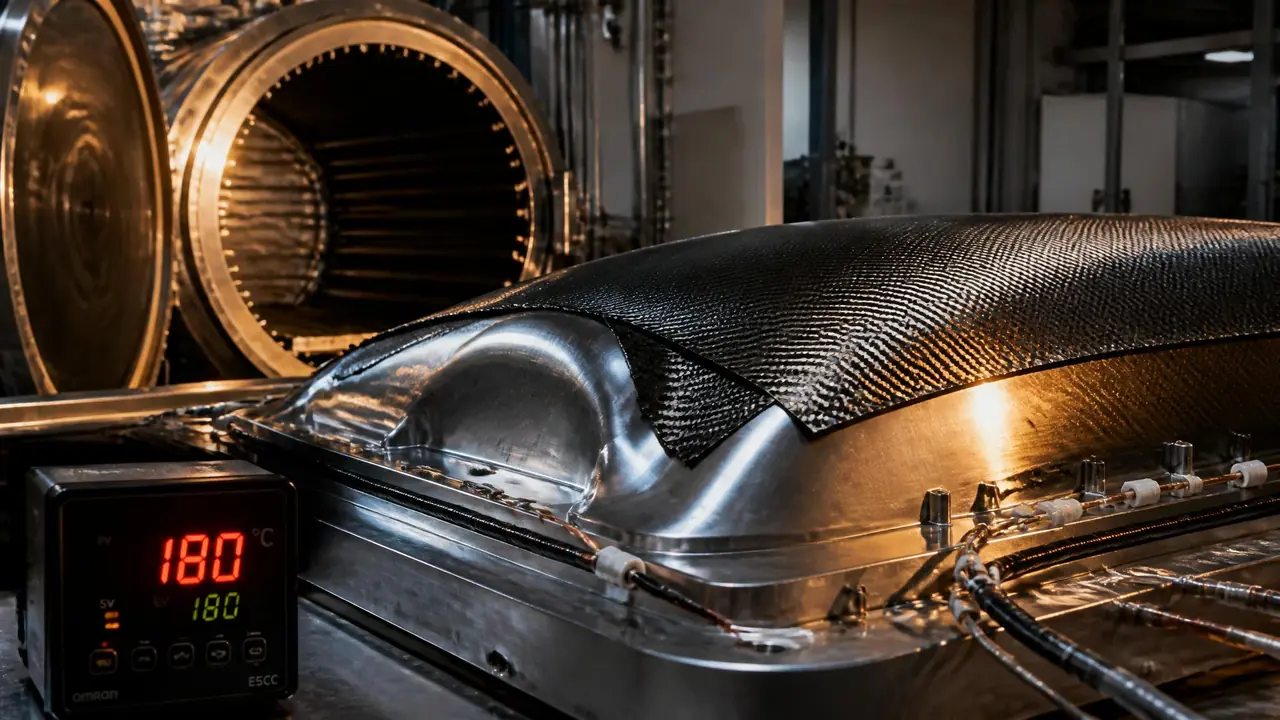
先说结论:碳纤维模具贵,贵在低膨胀材料和模温控制,不在碳纤维本身。复材固化要求模温均匀性压在正负两度内,材料膨胀系数差一点,零件出炉就超差。下单前先按零件精度定材料等级,别被整体报价吓退。
碳纤维模具的报价单,我第一次见的时候愣了半天:一副中型结构件的工装,开口就是普通钢模的三四倍。当时我不服气,觉得模具厂在宰人。后来自己进了一趟热压罐车间,盯完一炉出炉,才知道这笔钱真不是拍脑袋报的。
贵的地方就三处。材料,殷钢这类低膨胀合金比普通模具钢贵十几倍;加工,五轴铣一个殷钢模芯动辄两三周;控温,温度差两度零件就变形,传感和加热系统都得配齐。缺一样,出来的件就是废品。这跟注塑模完全是两套逻辑。
碳纤维模具贵在哪:材料、加工、控温三座山
碳纤维模具贵,大头是低膨胀材料、五轴加工工时和控温系统这三样,一样都省不掉,材料只占其中一块。真正拉开报价差距的,是后面两样。
先看材料。碳纤维预浸料固化一般要加热到180度左右保温几个小时,出炉再冷回室温。这个过程中模具和零件一起热胀冷缩,而碳纤维复合材料自身的膨胀系数接近零,模具材料却各不相同。要零件尺寸准,模具最好也"不怎么胀",于是殷钢(4J36)成了主力,它的膨胀系数大概1.2 ppm/℃,只有铝的二十分之一左右(数据参考维基百科Invar条目)。代价就是贵——2024年我问过国产4J36锻件的行情,一公斤两百块上下,同期P20预硬料十几块就能拿下。
再看加工。殷钢又粘又韧,切削性能差,刀具磨损快,五轴机床铣一套模芯,行业里普遍要两到四周。铝模同样的活,一周都嫌多。工时就是钱,没得商量。
控温系统是最多人低估的一块。模芯里要埋热电偶、布加热棒或者走油路,配上多区温控表把各点温差压住,这套东西能占整副模具成本的一到两成。有人看报价觉得这块虚,想砍。砍完准后悔。
模温精度差两度,零件会差在哪?
复材固化普遍要求模温均匀性压在正负两度以内,升降温速率按曲线走,温差超了直接变成零件翘曲和厚度超差。这不是厂里吓唬人的话,是树脂的反应特性决定的。
预浸料里的树脂对温度极其敏感。180度固化,树脂凝胶、交联,放热还集中在零件厚的地方。模温不匀,先热的位置固化快、收缩早,后热的位置还在流动,内应力就这么攒出来。出炉一冷却,应力释放,零件开始跟你变戏法——翘曲、回弹、装配边贴不上。
我去年帮朋友的复材车间盯过一次T1试模。罐里零件不同位置贴了八个热电偶,升到保温段一看,最高点和最低点差了7度。查下来是加热棒布得靠边,中间两根功率不够。调整布线和功率配比之后重烤一炉,温差压到2度以内,零件翘曲量从接近3毫米降到0.5毫米以下。就这两度,前后的件一个能直接装配,一个只能切边报废。
升温速率同样有讲究。行业里常见的做法是每分钟升1到2度,厚件更慢,目的是让树脂的放热反应散得掉,不暴聚。降温也得控,猛降温收缩不均,应力直接灌满整个零件。所以像样一点的复材模具,温控表都是按曲线程序跑的,不是拧个旋钮定个温度就完事。
把模温维持稳,加热元件的选型和布置是基本功,思路跟注塑模是通的,这篇模具加热管选型与安装:一个注塑老师傅用了7年的经验数据里的功率配比经验可以直接借用。
殷钢、铝模、钢模还是复材模具
高精度批量的碳纤维模具首选殷钢,试制和小批量用铝模或钢模撑住,大尺寸低温固化场景复材模具越来越常见。按零件精度和批量对号入座就行。
| 模具材料 | 膨胀系数(约) | 适合场景 | 短板 |
|---|---|---|---|
| 殷钢4J36 | 1.2 ppm/℃ | 航空结构件、高精度批量件 | 材料贵、加工慢,整套最贵 |
| 钢模(P20/45号) | 11-12 ppm/℃ | 尺寸要求中等的模压件 | 固化温度高时尺寸补偿量大 |
| 铝模 | 23 ppm/℃ | 试制件、样件、低温固化 | 出模尺寸漂移大,软,易划伤 |
| 碳纤维复材模具 | 接近0 | 风电、汽车大型低温固化件 | 寿命模次有限,怕磕碰 |
殷钢是精度天花板,但不是所有件都配得上这个价。零件公差松、批量小,钢模做尺寸补偿一样能用,成本砍掉一大半。铝模我最推荐放在试制阶段——便宜、加工快,就是出模尺寸要自己留量,别拿它直接干正货。我见过有人拿铝模压航空件,出炉冷却后法兰孔位偏了将近0.4毫米,孔全得返工,省下的模具钱全赔进了工时里。
复材模具这两年在大件上铺得很快,尤其风电叶片工装和汽车覆盖件。它跟零件几乎是同一种材料,胀缩同步,做出来的件天生变形小,重量轻,大尺寸工装两个人就能挪。短处也直白:寿命短,几十到一两百模次就得修面补孔,指望它像钢模那样干十年不现实。
高温工装另有一套思路。真空环境、几百度的场合,石墨模具至今仍是主力选项,跟殷钢算是各管一段,这篇石墨模具是什么?高温真空环境下不可替代的材料选择把适用边界讲得挺清楚。
预算有限,钱该先花在哪一步
预算紧就先保材料等级和控温系统,加工周期和表面等级可以让步,这两样砍了等于把风险留到出厂之后。报价单要拆开看,别只盯总价。
我的习惯是让供应商把报价拆成材料、加工、控温、表面四块。材料以次充好和控温糊弄,是复材模具里最常见的两个坑——殷钢掺假、热电偶少埋点,出厂时看不出来,件出问题才发现根子在这。这两个位置的钱别省。
加工周期能不能压、表面做到什么等级,倒是可以坐下来谈的。非配合面把表面等级降一档,抛光工时省不少,对零件性能影响有限。模具底下那层也别忽略,罐内温度场稳不稳,跟工装和罐底之间的隔热配置关系很大,原理相通的介绍可以看这篇模具隔热板是什么?注塑模具控温的隐形功臣。
下单前再做一件事:让模具厂提供同材料、同工艺的已交付案例,最好带实测的模温差和零件翘曲数据。肯给数据的厂,基本不会太差。光拍胸脯的,多问两句就露馅。
回头再看开头那份让我愣住的报价单:殷钢模芯、五轴三周精铣、八点测温按曲线跑,三笔钱笔笔有出处。碳纤维模具贵,贵的是确定性——尺寸准、温度稳、件能装。你手上要是也有复材件的模具在询价,先把零件公差和批量定下来,再对照上面的表选材料等级,钱就能花在刀刃上。
常见问题
碳纤维模具一定要用殷钢吗?
不是。殷钢解决的是高精度批量件的尺寸一致性,公差要求松、批量小的话,钢模做尺寸补偿或者铝模留量加工都能顶。先算清零件公差和批量,再定材料,别上来就奔着最贵的去。
一副碳纤维模具大概多少钱?
幅度很大。中等尺寸铝模几万到十几万,同尺寸殷钢模三五十万起步,大件上百万也正常。2024年我盯过一套一米二的殷钢模芯,五轴精铣做了三个多星期,光工时费就占报价两成多。
复材模具一个能用多少模次?
碳纤维复材模具普遍几十到一两百模次就要检修,表面重新封孔、补树脂。殷钢模保养得好,上千模次不用大修。复材模具胜在轻和便宜,坏了修,修不好换,摊到每件成本反而划算。
热压罐成型和模压成型对模具的要求一样吗?
不一样。热压罐里模具主要提供型面和温度场,压力由罐体给;模压成型的模具自己要扛合模压力,对刚度和耐磨要求高得多,一般用锻钢或铸铁配加热板。先看批量和零件结构,再定工艺和模具。