模具材料有哪些?六大类常用材料一张表盘清楚
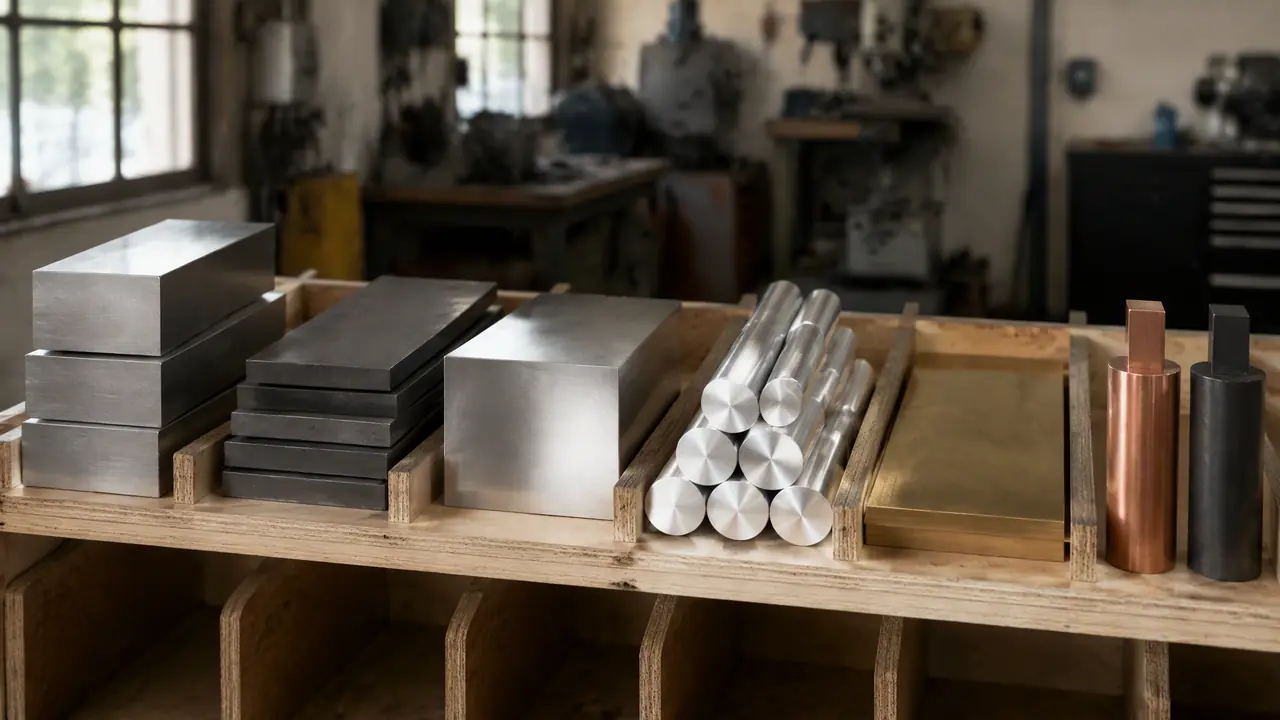
把话放这儿:模具材料有哪些,掰着指头数就六类——预硬钢、淬硬钢、不锈钢、铝材、铍铜、电极料(紫铜加石墨)。钢材吃下九成模芯,铝管试模和大模框,铍铜干散热的细活,铜和石墨专喂火花机。选料看三样:你要打的模次、产品料性腐不腐蚀、预算多少。
「模具材料有哪些?」上个月一个客户带着别家报价单来砍价时,张口就问了我这句。那单是一套日用品外壳模,人家比我们低一万八,他问我凭什么贵。我反问他:你知道他们模芯用的什么料吗?他愣住,憋了半天说,都是钢的吧。
这话跟"四个轮子的都是车"一个逻辑。五菱和奔驰都是车,回炉料和一胜百也都是钢。料选错,轻则三个月点锈拉花,重则十万模次没到模腔就麻面。我把模房里天天过手的东西按类别捋一遍,价格写我记账本上的大致数,各地行情有浮动,当个参照。
一张表先看总账:六类材料各管什么活
模具材料六大家族:预硬钢做塑胶模、淬硬钢扛冲压、不锈钢防锈、铝管试模散热、铍铜急冷、紫铜石墨做电极,先定活再定料。
每次有新客户来询价,我都会先问他三件事:打什么产品、预计多少模次、料性有没有腐蚀性。这三问一答完,材料基本就锁定了。我按自己这些年的报价习惯,把常用的列成一张表:
| 用途 | 代表材料 | 大致价位(元/公斤) |
|---|---|---|
| 一般塑胶模模芯(10万模次内) | P20、718H、2738 | 15-30 |
| 高外观件、透明件模芯 | NAK80、S136、2083 | 30-80 |
| 冲压模刀口、冷作零件 | Cr12MoV、DC53、SKD11 | 12-40 |
| 压铸模、热作模芯 | H13、SKD61、8407 | 22-60 |
| 试模、小批量、大模框 | 6061/7075铝、铸钢 | 25-55 |
| 局部急冷嵌件 | 铍铜C17200 | 200-300 |
| 火花机电极 | 紫铜、石墨 | 30-150 |
表里的价是我这边五金市场的提货价,进口料另算,一胜百原厂的能翻三四倍。下面逐类展开讲。
钢材三兄弟:预硬、淬硬、不锈钢怎么分工
钢材三条线:预硬钢出厂就调好硬度,省一笔热处理费;淬硬钢硬度到HRC58以上,专扛冲压磨损;不锈钢防锈扛腐蚀,看产量和料性选。
预硬钢是塑胶模的默认答案。P20、718H这类料,钢厂出厂前就把硬度调到HB290-330,到货直接上机床开粗,省掉热处理那一环。别小看这一环,一块三百公斤的模芯,热处理费600到1500块,前后还要占一周工期。我上个月给客户做一套收纳盒模,模芯定的718H,材料费算下来4200块,交期比走热处理的路线快了六天。
淬硬钢是冲压模的命根子。Cr12MoV、DC53、SKD11这些料,买来是退火态的软料,加工完要淬火回火到HRC58-62,刀口才扛得住几十万次冲切。这里有个我踩过的坑:早年图便宜买过8块一公斤的Cr12MoV,淬完线割的时候直接裂开,一块三百多公斤的料当场报废,连工带料赔进去六千多。便宜的钢料最贵,这话我在车间门口贴了一年。
不锈钢就管两件事:防锈和镜面。做PVC、阻燃料这些腐蚀性产品的模,用P20撑不过三个月,模腔全是锈点,做出来的件一条条拉花。我去年接过一个洗护用品的返修单,客户原来那套模用的P20,生产俩月锈得没法看,最后重开的模芯直接换S136,到现在一年多没出过问题。做透明件也绕不开它,S136、2083抛出来的面才够亮。模具钢有哪些种类?常用牌号性能对比与选用指南里把牌号间的性能差异列得更细,选料前可以对着看。
铝和铍铜:不是钢的廉价替代,是各干各的活
铝材不是钢的廉价替代:试模、小批量、大模框用它又快又省;铍铜是散热特种兵,嵌在钢模里给热点急冷,整模用不起。
先说铝。6061提货价25到35一公斤,7075到40到55。它最大的本事是加工快,同样的模芯,铝比钢的切削速度能快一倍多,一套QC试模模五到八天就能出货,钢模怎么也得三十天往上。产品还没定型、先要几百个样件给客户确认装配的,我一律建议上铝模,等设计冻结了再开钢模,两头都不浪费。
但铝当主力模芯有个绕不过去的坎:软。注塑十来万模次,模腔就开始拉伤,玻纤料更是几下就把面打花。所以我的用法很固定——铝只干三样:试模、几千件以内的小单、大模具的模框。对了,说到模框,很多大型模框其实用铸钢或球铁,比锻打钢料便宜不少,这话回头单开一篇细讲。
铍铜是另一路打法。200多一公斤的价格,注定它不会整模上,它干的是特种兵的活:嵌在钢模最热的地方。最典型的就是瓶坯模的瓶颈嵌件,一瓶水每小时几百模次往外吐,瓶颈那块热量散不掉就拉丝变形,铍铜嵌进去,导热是普通模具钢的三四倍,问题立解。这钱省不得,也花得值。
电极材料:紫铜和石墨,火花机的两碗饭
CNC铣不到的清角深筋靠火花机放电成型,电极就紫铜和石墨两样:铜打小而精的型面省心,石墨打大面积快,粗加工省三成时间。
严格说电极不算模具本体材料,但开模就绕不开它。模腔里那些清角、深筋、窄槽,铣刀进不去,得靠火花机拿电极一点一点放电蚀出来。电极料就两样:紫铜和石墨。
紫铜60到80一公斤,韧性好、损耗小,打出来的面细腻,做精细骨位、小型腔我闭眼选它。缺点是加工慢,铣的时候粘刀,进给得压着来。石墨反着来,普通等静压石墨30到60一公斤,进口料一百多。它酥,铣起来飞快,同样的电极粗加工能省三成时间,大面积粗打尤其占便宜。代价是粉尘大,车间里飘得到处都是,工人得戴口罩护目镜,机床还得配吸尘,石墨粉尘导电,钻进电柜就是短路事故,这个我见过别人家的惨案。
我的分工习惯:小而精的铜公上紫铜,大面积的粗打上石墨。遇到客户抠成本,我会建议粗加工电极用石墨、精加工那把用铜,两头兼顾。铜模具用在哪?铍铜导热优势与电极的应用里对铜料的几种用途拆得更细。
回到开头那个压价的客户。后来他从别的渠道打听到,那家便宜一万八的模,模芯用的是掺回炉料的便宜738,厂里打不到五万模次就开始麻面。他最终还是把单下给了我,多花的钱,换的是四十万模次没进过一次修模机。模具材料有哪些讲究,说到底就是一句话:料钱可以在别的地方省,不能在这里省。
常见问题
预硬钢做的模芯还能再淬火提高硬度吗?
能,但基本没人这么干。预硬钢的合金成分是按预硬状态配的,再淬火变形风险大,硬度也上不去多少。真需要高硬度,开料的时候就该直接选淬硬钢路线,别在预硬钢上打主意。
材料费占整套模具报价的多少?
我这个小模房的经验是两到三成,模越大占比越低。大头在机床工时和人工上,所以只压材料价的客户其实压错了地方,工时才是报价单里最该谈的。
石墨电极一定要配专用机床吗?
不强制,普通CNC加吸尘器也能打。关键是粉尘要当天清,最好在机床里垫层塑料布接灰。专用石墨机自带高效吸尘和防尘导轨,天天打石墨的话还是值得配一台。
做透明件是不是必须用S136?
不一定,NAK80抛光性能也很好,很多高外观件就用它。真正要防腐蚀或者做PC这类偏酸的料,S136更稳。选之前让供应商给一块抛光样板,看实物再定。