模具合金怎么选?铝合金锌合金铜合金的适用边界
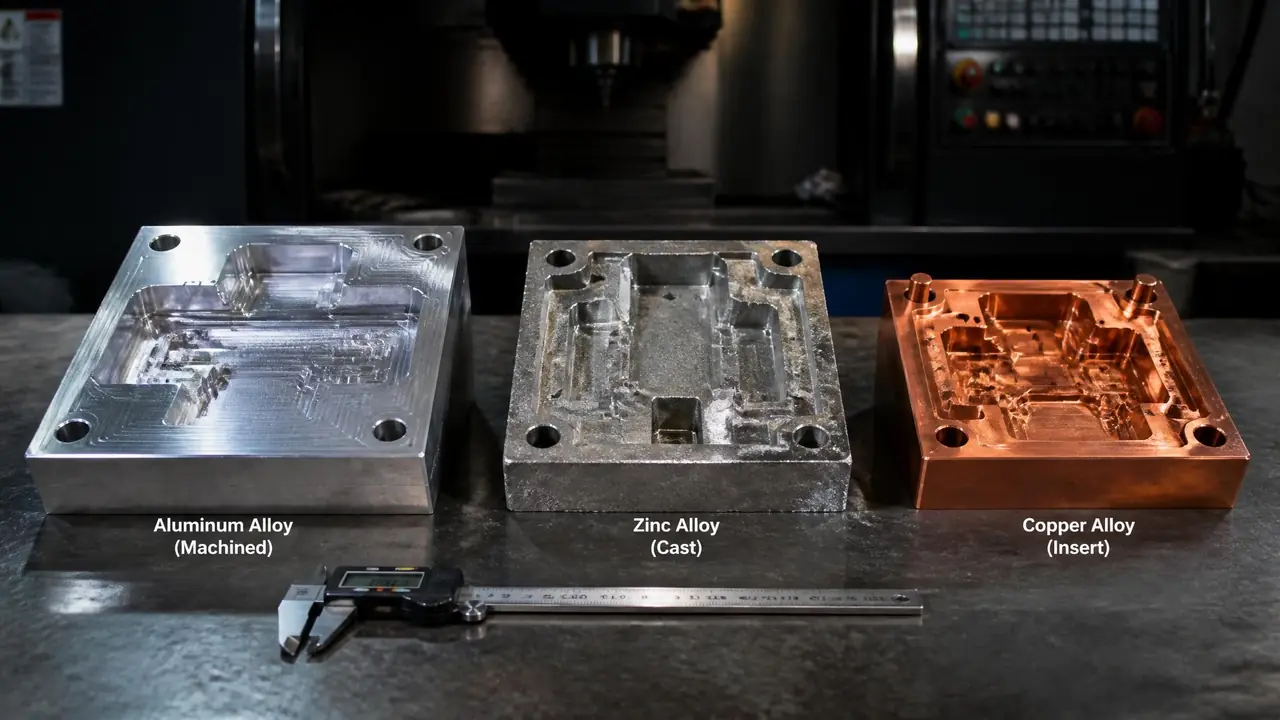
先说结论:铝合金扛吹塑模和十万模次内的注塑试制,锌合金只管几千件的快速打样,铍铜专心做散热镶件,谁也别替谁上班。分界线看模温、批量和料性。下单前先拿订单量对一遍这张表,再定开合金模还是钢模。
上个月帮一家做医疗器械外壳的厂子算选材账,采购开口第一句就是:模具合金这东西到底能不能顶钢模的活?我给的说法是——顶不顶看干什么活。铝合金、锌合金、铍铜三种料三种性格,各有各的一亩三分地,你让它们去干钢模的活,出事是迟早的。
这家厂的情况是:新品外壳还在改版阶段,年量预估八万件,客户对外观要求高光。我们最后给的方案是铝模本体加铍铜镶件,先打三万件看市场。为什么不上锌合金、也不急着上钢模,后面的边界一条条讲清楚。
锌合金的边界:两万模次和一百模温这两条线
锌合金的边界是两条硬线:单套寿命两万模次上下,模温别过100℃。打样和几千件的小单它是首选,越线就得换料。锌合金(ZAS、Zamak 3 这类牌号)熔点三百八十多度,坩埚炉里化开,四百四十度上下浇进石膏型,冷凝之后钳工修修分型面、抛一下型腔,模就出来了。不用CNC开粗,不用热处理,这是它快的根源。
我们车间2024年秋天干过一套收纳盒盖的锌合金模。PP料,模温四十多度,从浇注到交模九天,连料带工花了差不多两万六。头四千件很顺,第五千件起分型面开始飞边,塞尺量了一下零点零五毫米,钳工合模研了一遍又顶了两千件。八千件打完,型腔表面的光亮度肉眼可见地发乌,这副模的使命也就到头了。
两条线的来历就在这儿:锌合金布氏硬度一百上下,塑料里的填料、尤其是玻纤,对它就是砂纸;温度过一百,材料本身开始蠕变,型腔尺寸慢慢走掉。你要打PPS、PEEK这种模温一百三四的料,别犹豫,直接看热作钢,H13模具钢的工况才是它的主场。锌合金记住一句话就行——它是消耗品,用完即弃,回炉率九成以上,别指望它陪你走完产品生命周期。
铝合金的主场:吹塑模几乎是它的地盘,注塑试制看料性
吹塑模基本是铝合金的主场,注塑试制要看料性:不打玻纤、模温100℃以内,一套铝模稳打5万到10万模次。吹塑压力连一个兆帕都不到,型腔温度也低,铝的强度完全够用,而它的导热是钢的五六倍——吹桶、吹瓶这类对冷却速度敏感的活,铝模的出件周期明显短一截。
我2024年初经手过一套五升涂料桶的吹塑模。铸铝毛坯,水路直接铸出来再钻通,型腔喷砂做消光,十八天交模,当时问过的钢模报价要等四十五天。这套模到现在还在客户产线上转,我估摸三十万模次往上。吹塑这个场景,老实讲钢模想抢铝合金的饭碗很难。
注塑这边要收敛一点。6061、7075这类板材直接CNC,同样一个型腔,铝一晚铣完,45钢得磨三天机器。不打玻纤的PP、ABS、PC,十万模次以内铝模是称职的;一旦料里加了玻纤,铝表面那点硬度扛不住,半年就能把皮纹磨平。要高光的件,铝抛得出镜面,但蚀纹深度别超零点一毫米,深了伤基体。选材拿不准的话,模具材料选材速查手册里有铝、铜、钢的横向参数,可以对着看。
铍铜不是拿来当模具的:它是镶进去的散热件
铍铜不做整副模具,它是镶进钢模或铝模深腔里的散热件,导热是钢的四五倍,专治困气和冷却慢。常用C17200,时效硬化后硬度HRC三十八到四十二,比铝硬得多,导热却一点不亏。哪里冷却慢、哪里困气发黄,就把哪里挖一块换成铍铜。
去年一副PP薄壁盖的模让我印象很深。深腔底部长时间困气,制品顶出来发黄,单模冷却十七秒。我们把腔底挖镶一块六十乘六十毫米的铍铜,冷却压到十一秒,整周期从三十四秒掉到二十七秒上下。材料当年买进价大概三百八一公斤,那一块不到五百块,改模费另算,一周就把钱省回来了。我试过之后基本养成了习惯——碰到深腔薄壁,先想铍铜再想别的。
它的边界也清楚:料价摆在那儿,注定只能做镶件;强度和耐磨比钢差着一截,别让它直面玻纤料的冲刷。还有一条容易被忽略——铍加工有粉尘毒性,镶件的精加工必须交给有防护条件的供应商,返修别自己在车间上手磨。
和钢模的寿命账:一张表分开算
别拿合金模去比钢模的模次,比不过也不用比:合金模买的是时间和改型自由,钢模买的是寿命,两笔账分开算。把常用料的硬指标摆在一起,边界一目了然。
| 材料 | 常用牌号 | 硬度 | 导热(W/m·K) | 典型寿命(注塑模次) | 该干的活 |
|---|---|---|---|---|---|
| 锌合金 | ZAS、Zamak 3 | HB100-130 | 约100 | 5千到2万 | 快速打样、小批量 |
| 铝合金 | 6061-T6、7075-T6 | HB150左右 | 约130-160 | 5万到10万 | 试制模、吹塑模 |
| 铍铜 | C17200 | HRC36-42 | 约105-130 | 只做镶件,不单独算寿命 | 深腔散热镶件 |
| 预硬钢 | P20、718H | HRC30-36 | 约29 | 30万到50万 | 中大批量注塑 |
| 热作钢 | H13 | HRC48-52 | 约26 | 注塑50万以上,压铸5万到10万 | 大批量与压铸 |
这张表我请你重点看两处。一是玻纤那一栏的隐形规则:表里四种料只有钢对玻纤面不改色,铝和锌碰上就加速磨损,铍铜也只适合纯树脂区。二是导热那一列,钢被合金甩开一大截,所以大批量薄壁件哪怕定了钢模,深腔位照样镶铍铜——两种料凑一对,比单用谁都强。压铸则没有商量余地,型腔温度五百多度,必须热作钢上,选牌号可以看热作模具钢选材指南。
回到开头那家医疗器械厂。铝模加铍铜镶件,三万件的目标目前打到一万九,高光面还在线。中间客户改了一次卡扣位,铝模局部铣掉重镶,花了四千块、五天。要是当初开的是钢模,改这一刀最少两万起步。模具合金的正确用法从来不是替代钢模,是在钢模来不及、也不值得的阶段把项目往前推。下单前把订单量、模温、料性三条对一遍,答案基本自己就浮出来了。
常见问题
锌合金模具飞边了还能修吗?
小飞边钳工合模研一下就行,我们那套收纳盒模就修过一次。面积大的磨损可以氩弧焊补,但焊区硬度和母材不一致,补完要重新修型面抛光。修一次大概再顶两三千件,不值得反复修。
铝合金模具能蚀皮纹吗?
能,浅纹没问题,咬深控制在零点一毫米以内。深纹会把铝基体咬伤,脱模也容易拉花。要深皮纹的件,钢模稳当得多。
铍铜镶件怎么固定才不会被注塑压力顶跑?
常规做法是侧壁带斜度、压板加两颗内六角螺钉,配合面留轻微过盈。纯螺钉固定在高背压下会松,我们吃过一次亏,后来一律加压板。
一套模里能同时用几种合金吗?
常见的是铝模本体加铍铜镶件,钢模里镶铍铜也多。锌合金一般单独成套,不建议跟别的材料拼——它整个就是要回炉的命,拼进去反而拆装麻烦。