深圳塑胶模具厂里面长什么样?设计部模房CNC装配人数与参观动线实录
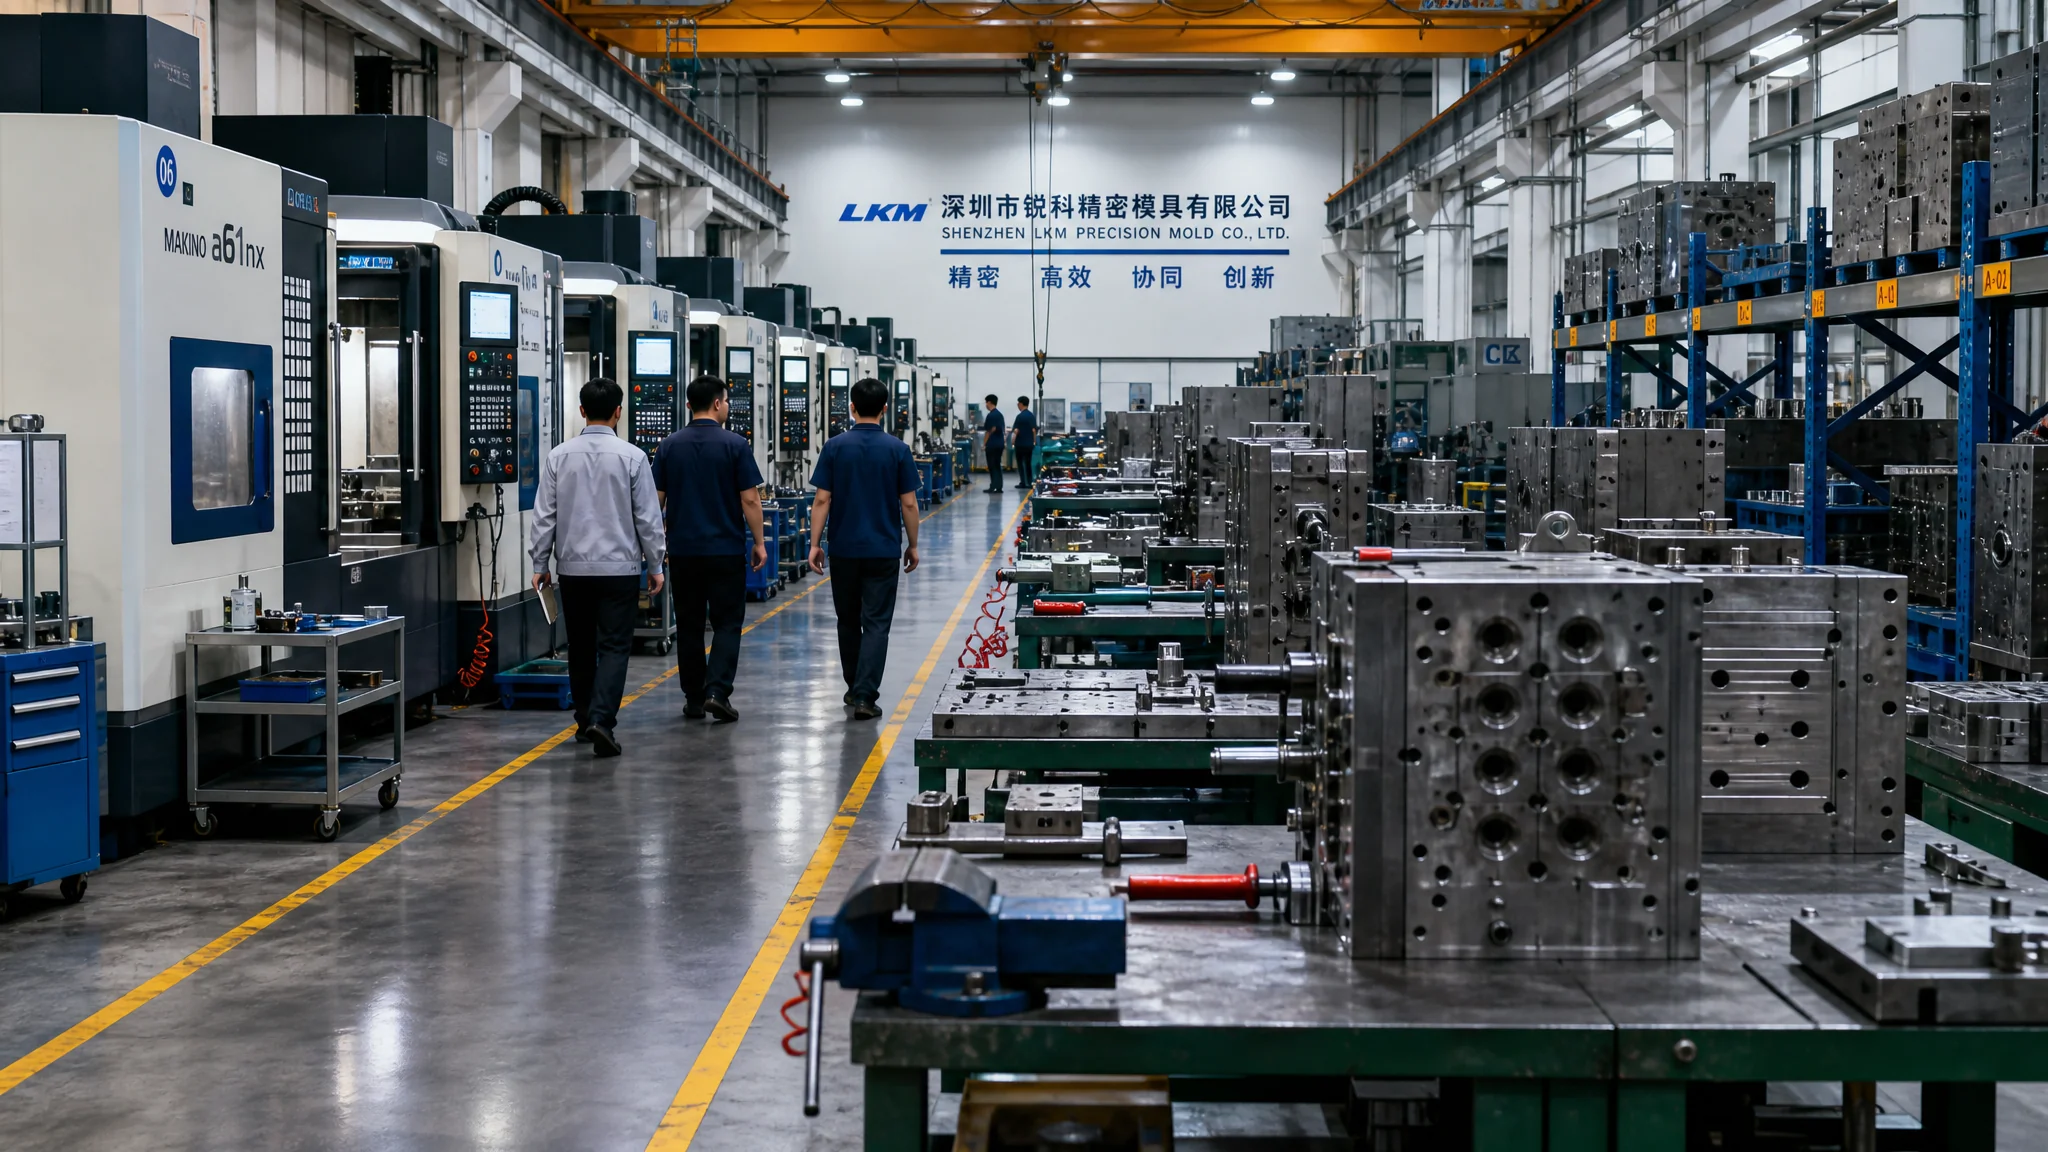
简单说:一家60人规模的深圳塑胶模具厂,大概是设计6人、模房8人、CNC 12人、装配钳工15人、试模加管理15人左右——装配钳工才是全厂人数最多的班组。去参观就照一条线走:设计部、CNC车间、电火花线切割、钳工装配区、试模车间,五站看下来,这家厂的成色能摸出七八成。代工厂拼交期和配合度,自营品牌厂流程规范但节奏慢,选谁取决于你的单子急不急。
去年底有位做宠物饮水机的读者找我,说他下周要去宝安验一家深圳塑胶模具厂,问我进厂该看什么。我当时问了句"你打算看多久",他说销售安排了半小时,转一圈喝个茶。我听完直摇头——半小时你能看到个啥?厂门口那棵树吗?后来我陪他重新约了一次,整整转了一下午,回来他就把原来准备付的定金缓住了:那家厂号称八十人,车间里数来数去就四十来号人,装配区空着一半机位。
所以要写这篇。网上讲深圳模具的文章,十个有九个在讲产业带、讲报价,很少有人把镜头怼进厂门里,讲清楚一家塑胶模具厂内部到底长什么样、每个部门几个人、你走进去该按什么顺序看。这篇就干这件事。先说明:我说的"深圳塑胶模具厂"专指做注塑模的厂,冲模压铸模不在范围里,那两类厂车间配置完全是另一套。想先看整个产业带分布的,去读我们那篇深圳塑胶模具产业带全景,这里不重复。
一家60人的深圳厂,人是怎么分的?
典型配置长这样:设计部5-6人(3D建模2-3个、编程2个、项目1个)、模房8人、CNC车间10-12人、装配钳工14-16人、试模4-5人,剩下业务、采购、质检和管理凑个十来人。记住一个反直觉的点——人数最多的不是CNC,是装配钳工。
这个结构我有实据。前年我们一个水杯外壳的项目落在龙华一家63人的厂,我因为改模跑得勤,把人家厂摸了个底朝天。设计部就六张桌子,用UG的分模、用Cimatron编程的坐一排;模房八个人管着两台火花机和三台线切割,班组长是老板娘的弟弟——这种裙带关系在深圳中小厂太常见了,别大惊小怪,反而说明关键岗位是自家人盯着,出不了大乱子。CNC车间十二个人倒三班,伺候六台加工中心,三台国产的干粗活,两台台湾机干半精,一台牧野专门留给精加工,锁在那间恒温的小隔间里,钥匙归老板管。
真正的重头戏在装配。十五个钳工占了厂房最大一块面积,台虎钳一排排钉在长条铁台上。为什么钳工这么多?因为模具加工得再漂亮,最后拼起来靠的还是人手:配模、修分型面、装斜顶、调顶针,全在这一步。老师傅跟我说过一句糙理:设计占三成、加工占三成、装配占四成。我当时不信,后来看他们救活一副外厂做得一塌糊涂的滑块模——图纸没改一颗螺丝,纯靠钳工一点点研配——才算服气。这套分工是全行业通行的,想系统了解的可以读塑胶模具厂是做什么的,我这里只讲深圳特色。
深圳特色是什么?人贵,所以每个岗位都往"一人多能"上压。内地厂常常设计和编程分开两个部门,深圳六十人的厂里,设计员上午建模下午就可能坐在编程电脑前拉刀路。老板的原话:养不起闲人。这话在东莞同样适用,那边镇区分工的门道我写在东莞塑胶模具选镇攻略里了。
参观动线:五站,一站都别跳
进门直奔设计部,然后CNC、电火花线切割、钳工装配、试模车间,按生产顺序走完这五站。顺序本身就是筛选器——凡是销售带你先看荣誉墙、再看样品间的,要么是外行,要么在藏东西。每站给你一个看点和一句必问的话,照着用就行。
第一站设计部。别只看人家电脑多不多,看屏幕上开的是什么软件、画的是什么图。 ug和Cimatron是主流,如果屏幕上全是仿真分析跑得飞起的模流分析,说明这个厂设计是真的在做前置验证,不是画完就扔给车间。必问一句:"最近一个项目从3D确认到2D出图用了几天?"答得出具体天数和卡壳原因的,是干活的人。
第二站CNC。数机床、记牌子和年份。机床侧面都有铭牌,国产的台湾的日本的,一看一个准。重点看两件事:在产的模芯是什么钢料、加工中的留量是多少。有次我在福永一家厂看到师傅在开粗2738的模芯,随口问了句转速,人家张口就来——S8000、单层切深0.8、留量0.3,这种对参数张口就来的车间,差不到哪去。反过来,机台在转但没人对参数上心,你心里就得打个问号了。
第三站电火花和线切割。这站最容易被销售一句"这边没啥好看的"带过去,千万别依他。火花机加工的那些深腔窄槽是铣削到不了的地方,深圳厂管这叫"清角"。你留意一下机台边挂着的电极——排得整整齐齐、编了号的,管理水平在线;电极随便往纸箱里一堆的,管理就有得扯了。机床基础原理可以参考维基百科的 EDM 词条,现场你只要看秩序就行。
第四站钳工装配区,全厂最重要的一站。看钳工的年纪。深圳模具钳工断层挺严重,年轻的嫌苦不愿意学,一个厂里如果全是五十岁的老师傅,五年后这摊子谁来接?如果有三五个二三十岁的在跟着学,这家厂有未来。再看他们正在配的模——分型面上红丹着色检查的接触斑点如果细密均匀,是精细活;看着锉刀痕一道一道的,大概率在硬凑。装配环节的门道远不止这些,展开讲能写一整篇,见注塑模具加工全流程。
第五站试模车间。试模是模具的"期末考试",你运气好碰上在试模,别走,站着看完全程。看从装模、合模到打第一模用了多久,看样件出来后钳工调机改了什么。我见过最解气的一幕:一副模打了七件,钳工直接拿了油石去压浇口附近的拉毛点,前后二十分钟,重新啤出来的第八件就光亮了。这种"人机料法环"摸得门清的厂,才敢把交期承诺给你。要凑齐一次试模看得靠运气,所以参观最好约在他们量产爬坡的时段,上午十点去,基本都能撞上点真东西。
规模差异:20人小作坊和200人大厂
20人以下的作坊,老板自己就是最大的销售加项目经理,没设计部,出图靠外协,胜在便宜加老板亲自盯;60人上下的厂是市场主流,全流程自己闭环;200人往上的,出口认证、项目管理、打样部门一应俱全,但你的单子金额不够,人家给你的资源少得可怜。三档厂对应三种客户,别错配。
小作坊我有感情。观澜有一家连招牌都没有的厂,四个钳工加两台铣床,老板两口子管设计和接单,一副吸尘器配件模报价比市场价低两成,交期还快。但你得盯着——他家没有三坐标,验收靠卡尺加手感,公差要求高的活千万别给。这种厂的宿命是接大厂外溢的二手单,行情一波动最先倒,模具放在他那,得掂量下风险。
大厂那边是另一种风景。宝安有家给汽车客户配套的两百人厂,进门先发访客证、看安全视频,参观通道用黄线划出来,连洗手间都是6S标准。老实讲,排面是真排面,但你一副十五万的模进去,排期排在人家五十万的项目后面,项目工程师半个月才回你一次邮件。我后来总结成一句话:厂的大小不等于你的单子受重视的程度。找厂之前想清楚自己的预算处在食物链哪一格,这比什么都重要,具体的筛选方法在塑料模具厂评估标准里讲得更系统。
中间那档60人厂,才是多数采购该待的地方。流程有但不多,老板能叫出你项目的名字,出问题一个电话打给老板本人——这种体感,大厂给不了。
代工厂和自营品牌厂,差在骨子里
代工模具厂按客户图纸干活,拼的是执行:报价快、改模快、试模配合度高,你的技术主导权在自己手里。自营品牌模具厂有自己的标准产品和专利产品,做惯了"按自家规范来",流程规范但节奏慢,人家优先保自家品牌的产能,你只是外协。判断方法特简单:问一句"厂里模具订单里,非本厂产品的占比多少",支支吾吾的就有问题。
这两类厂的差别,是我用一次延误换来的教训。2022年我们有个智能手环项目的表带模,图省事放在一家做安防摄像头外壳的厂——人家自己有品牌,模具车间主要服务自家产品线。结果人家品牌那边一个设计变更,全厂资源扑过去救火,我们的模具在角落躺了十天没人碰。去催的时候车间主任说得理直气壮:"自家产品的单子肯定优先啊。"逻辑上没错,商业上就是坑你。后来那副模转到纯代工厂,三周搞定,价格还便宜了八千。判断一个厂是不是纯代工,看车间里挂着的项目板最直接——上面如果全是外部客户名和交付日期,代工为主;挂着自家产品型号的,你就要把交期风险算进去。
多说一句,代工这个词本身没有贬义,全球代工制造的规模摆在那里,根据中国模具工业协会的统计,2024年国内模具行业营收已超3400亿元,其中绝大部分产能正是以代工和配套的形式存在的——你家小区门口的电动车、手里的手机,背后全是这套体系。所以问题从来不是"代工好不好",是你的项目和这家厂的主营业务对不对得上。主营业务和配套业务的关系,展开来讲就是一篇工厂运作的完整拆解,见模具厂从接单到交付的业务流程。
代工单和品牌单,你该押哪边?
时间敏感、改模频繁的项目,押纯代工厂,他们的肌肉记忆就是围着客户的节奏转;标准化程度高、一次把图纸做对的项目,可以考虑有品牌的厂,规范流程能把品质兜住。最忌讳的是反过来——急单丢给品牌厂,标准化单丢给作坊,两头都遭罪。
具体点说。消费电子类的外观件,一个月改三轮图很正常,就得找那种当天发图当天给报价、改模不过夜的代工厂,哪怕单价贵个一成。工业件和汽车周边的结构件,图纸冻结后基本不动,品牌厂的体系化管理和材质追溯反而更让人睡得着。我手上两类项目都有,各配了两三家固定厂,分工明确,谁也别抢谁的活。这套"项目配厂"的思路,其实是整个找厂方法论的其中一环,完整的可以看合作过17家工厂后的考察标准。
还有个灰色地带提一嘴:有些厂既是代工又孵化自己的品牌,拿代工的现金流养品牌梦。这种厂你很难一句话判死刑,但可以观察他家品牌业务的投入趋势——品牌这边连年加人加设备的,代工业务迟早被边缘化,慎入。
常见问题
深圳塑胶模具厂一般有多少人?
主流是30到80人。深圳的厂没有东莞那种动辄三四百人的巨无霸,一来厂房租金扛不住,二来消费电子和小家电的模具偏中小型,用不着堆人。低于20人的要小心,旺季外协一多,品质和交期都悬。
去深圳塑胶模具厂参观,问销售还是问车间主管?
两边都要问,但问题不一样。销售那边谈商务条款、付款方式、产能档期;车间主管那边只聊技术——钢料牌号、设备年份、正在跑的单子。最怕的是全程只有销售陪同,车间主管连面都不露,这种安排本身就说明问题。
装配钳工人数多的厂就一定好吗?
不一定,得看人。厂大钳工多但全是学徒,可能还不如一家小厂的五六个老师傅。看两样:平均工龄(直接问,答不上来说明管理层都不清楚自己家底),以及正在装配的模具复杂度。做双色模和螺纹抽芯的班组,手上功夫不会太潮。
代工模具厂会偷学我的产品图纸吗?
风险存在但可控。正经深圳厂靠口碑吃饭,主动泄图的极少,真正要防的是你的模具和图纸被拿去接别家的单。合同里写两条:模具产权归你、厂方不得用你的模具生产第三方订单。再加一招实际的——参观时留意车间有没有跟你产品高度相似的东西在跑,有就直接问。
参考资料的数值表明,多数泄密纠纷发生在口头约定没有书面条款的情况下,所以白纸黑字是唯一解。这句来自我打过的两场合同官司换来的教训,信不信由你。
写到这里想起一句话:模具厂的大门比报价单诚实。数字可以调,机床骗不了人——几台加工中心、几个老师傅、车间里在跑什么单,全是明牌。我个人的偏好一直是中档规模的纯代工厂,老板能搭上线、车间能随便进、出问题当天有人管,这三条凑齐,合作基本不会大翻车。第一次验厂别嫌麻烦,按上面五站走一遍,比听十个销售吹一小时都值。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。