模具注塑厂家怎么筛?看机台看产能,附一份验厂清单
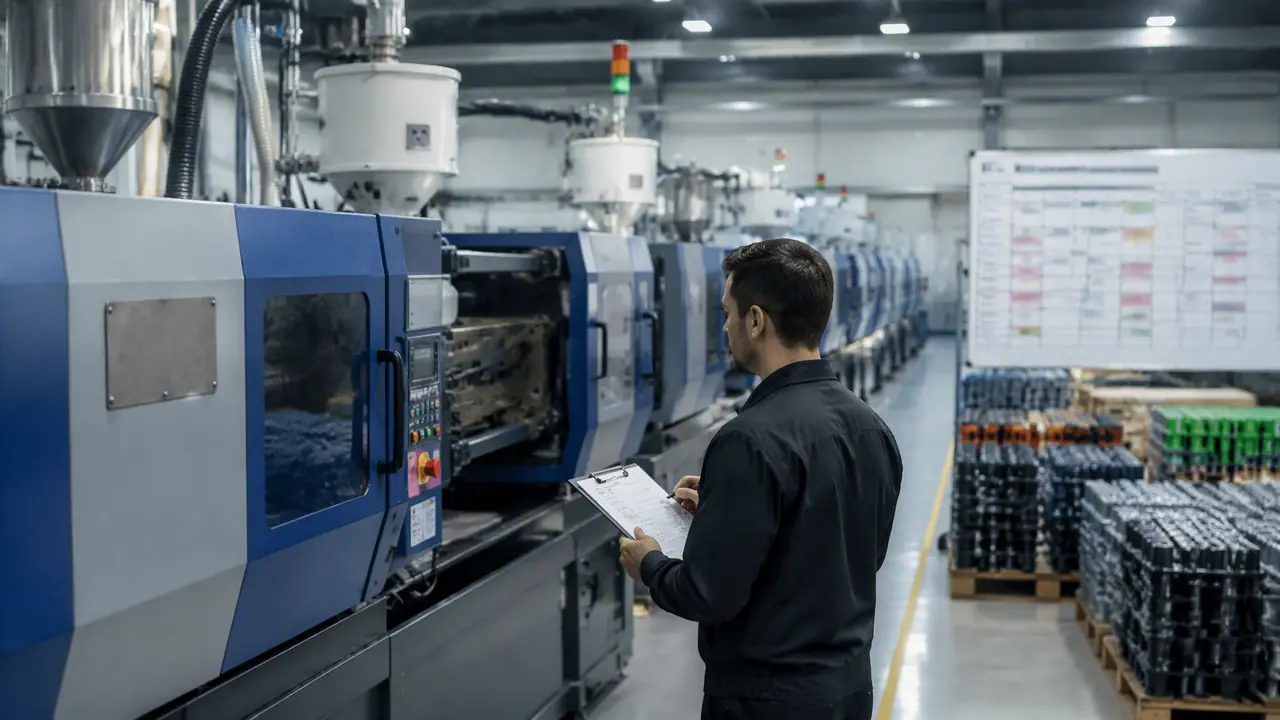
这事儿得拆开说:筛模具注塑厂家别一上来就比报价,先对机台吨位,再看产能排单,最后拿着清单进车间逐项对,三关里有一关含糊就换下一家,省下的都是后面返工和延误的钱。
上个月我陪老板在余姚连跑了四家模具注塑厂家。第三家老板娘把报价单推过来,比我家底价低了两成,老板眼睛都亮了。我翻到倒数第二页,一行小字:批量注塑工序可协商外协。我当场把单子合上了。
外协意味着什么?意味着你谈的机台、看的车间、验的质控,到量产那天可能全跟你没关系,货是从隔壁镇某个你压根没见过的小厂里出来的。干采购第七年,我筛过的注塑厂少说三十家,这篇把我那套三关筛厂法摊开讲,每关都有能落到纸面的硬指标,照着做,半天验完一家。
第一关:机台吨位要对得上你的产品
先算锁模力再对机台,产品投影面积乘比压得出吨位数,跟厂家的机台清单逐台对,品牌和购入年份也要落到纸上。这一步是筛厂的地基,机台对不上,后面全白谈。
锁模力不用背公式,记个土算法:投影面积(平方厘米)乘以比压,普通PP、ABS件比压取每平方厘米0.3到0.4吨,薄壁件取0.5往上。举个例子,一个200乘150毫米的外壳件,投影面积300平方厘米,薄壁ABS按0.5算,150吨起步。你带着这个数去谈,厂家报什么吨位,立刻能对出他是不是拿现有机台硬凑。
| 产品类型 | 常见吨位 | 对机台时看什么 |
|---|---|---|
| 日用品外壳(PP、ABS) | 120-250吨 | 比压取0.3-0.4,警惕老机台标称吨位虚标 |
| 薄壁餐盒、杯盖 | 200-320吨 | 高比压配高速机,问清有没有蓄能器 |
| 带抽芯的结构件 | 160-400吨 | 看机台有没有预留油缸抽芯接口 |
我一般直接要一份机台清单,列清楚锁模力、品牌、购入年份。海天、震雄、伊之密这些主流牌子占多数是正常的,要警惕的是清单写十二台,车间只数出五台。这种事我真遇上过:去年苏州一家厂,官网和清单都写十二台海天,进了车间数来数去五台,还有一台贴着维修单。老板解释说另外几台在分公司,分公司在哪,他说不出来。
对了,说到吨位再提一嘴,有些厂拿旧机台的标称值充数,锁模力虚一成多,真到保压阶段就露馅。你不妨看看机台铭牌,出厂年份和吨位都印在上面,跟清单一对便知。
第二关:产能和排单,看它有没有空位
产能不看宣传页看排单表,问清开机率、几班倒和旺季缺口,排单排到九成以上的厂,接你的单八成要外协。这一关筛掉的就是接了做不完的厂。
我的问法很直接:现在多少台在开、几班倒、旺季缺口多大。正常的中小注塑厂开机率在七到八成,低于五成说明单子不稳,可能是设备老旧,也可能品质出过事客户跑了;高于九成,你的单排进去就是插队,插队的代价往往是赶工期压冷却时间,产品出来变形、缩水全找上门。
再教你一个不用开口的土办法:挑下午两三点去看厂,这个点最见真章。上个月余姚那四家,第一家车间十五台机,开着的十一台;第二家八台机开三台,车间冷冷清清;第三家就是那个要外协的。最后定的第四家,十四台开了十二台,车间长说旺季加夜班,淡季集中做模具保养,这个节奏听着就健康。
去年我在产能上栽过一回:签了一家排单九成五的厂,产品周期28秒,三班倒理论上一天一万件出头,谈的时候说一个月给我排五万,量产排期实际推了六周。催急了对方实话实说,老客户的单优先。从那以后,排单饱和度高于九成的厂我直接不进下一轮。合作流程里从打样到T1试模怎么卡节点、防拖延,注塑模具厂家合作全流程:从打样沟通到T1试模的避坑实录里有一份可以直接抄的时间线。
第三关:验厂清单,进车间逐项对
验厂清单盯六处:原料标识、料斗干燥、模温机、质检设备、模具存放区和车间地面,每一处都要开口问、动手翻,光看不行。清单过关的厂,量产稳定性基本有底。
我把常用清单压成一张表,存在手机里照着走就行:
| 检查点 | 看什么 | 不合格的信号 |
|---|---|---|
| 原料区 | 料袋标识、批号、新料回料分开堆放 | 料袋无标识,回料新料混在一起 |
| 料斗干燥 | PA类110度烘4小时,料斗盖是否盖严 | 料斗空着,或者盖子敞开 |
| 模温机 | 机台配没配,设定温度跟工艺卡对不对 | 模温机当摆设,运水管路不接 |
| 质检区 | 二次元、卡尺、抽检记录表 | 只有一把卡尺,记录是空白模板 |
| 模具存放 | 模架垫平、防锈油、标识卡 | 模具随地堆,导柱锈迹斑斑 |
| 车间地面 | 机台周身渗油情况、保养卡填写 | 地面黑亮一片油,保养卡半年没填 |
原料区是我必翻的地方。口头答应你用全新料容易,你走到料袋边上随手拎一袋看标识,再看回料桶上标没标回用比例,厂家反应的速度骗不了人。有一次我拎起料袋问批号,旁边的领班扭头看老板娘,就那一眼,我明白了这批料的来路没法深究。
报价环节同样有门道。把报价单拆开算,材料费、工时费、利润各占多少,塑料模具加工厂家怎么挑?报价单里的材料费、工时费与利润空间这篇里算过一笔账,材料费和工时对不上的低价,多半在回料或者缩工序上找补回来。
再说回余姚那趟。最后定的第四家,报价比那个要外协的还高了八个点,老板一开始嫌贵,我把验厂清单拍在他面前:人家回料分堆、模温机全接、保养卡填到上周。量产四个月下来,不良率千分之六,交期一次没延。筛模具注塑厂家这件事,贵出来的那几个点,买的其实是夜里能睡着觉。
常见问题
只有几台机的小作坊敢不敢合作?
看品类。几万件以内的小单,小作坊反而灵活,价格也实在;要上量的产品就得看排单和备用机台,机台坏了没人顶,交期就悬了。
人在外地,只看视频和照片验厂行吗?
能筛掉一半,但关键三处必须想办法落到实地:原料标识、排单表、质检记录。可以委托本地朋友或者第三方验一上午,几百块的花费比赌一把划算。
打样一家、量产换另一家做,可行吗?
可行但麻烦。模具资料、试模参数得完整移交,公差口径要重新对,两边的机台吨位还得对得上。小批量我建议直接找能从头做到尾的,省掉交接这一层风险。
模具放在注塑厂还是拉回自己保管?
持续合作就放厂里,方便保养和随时上机;合作间隔超过半年,或者关系一般,我倾向拉回来,产权和处置权都抓在自己手里,合同里也要写明这一条。