矿泉水瓶模具拆解:一瓶水从瓶坯到成瓶的两副模具
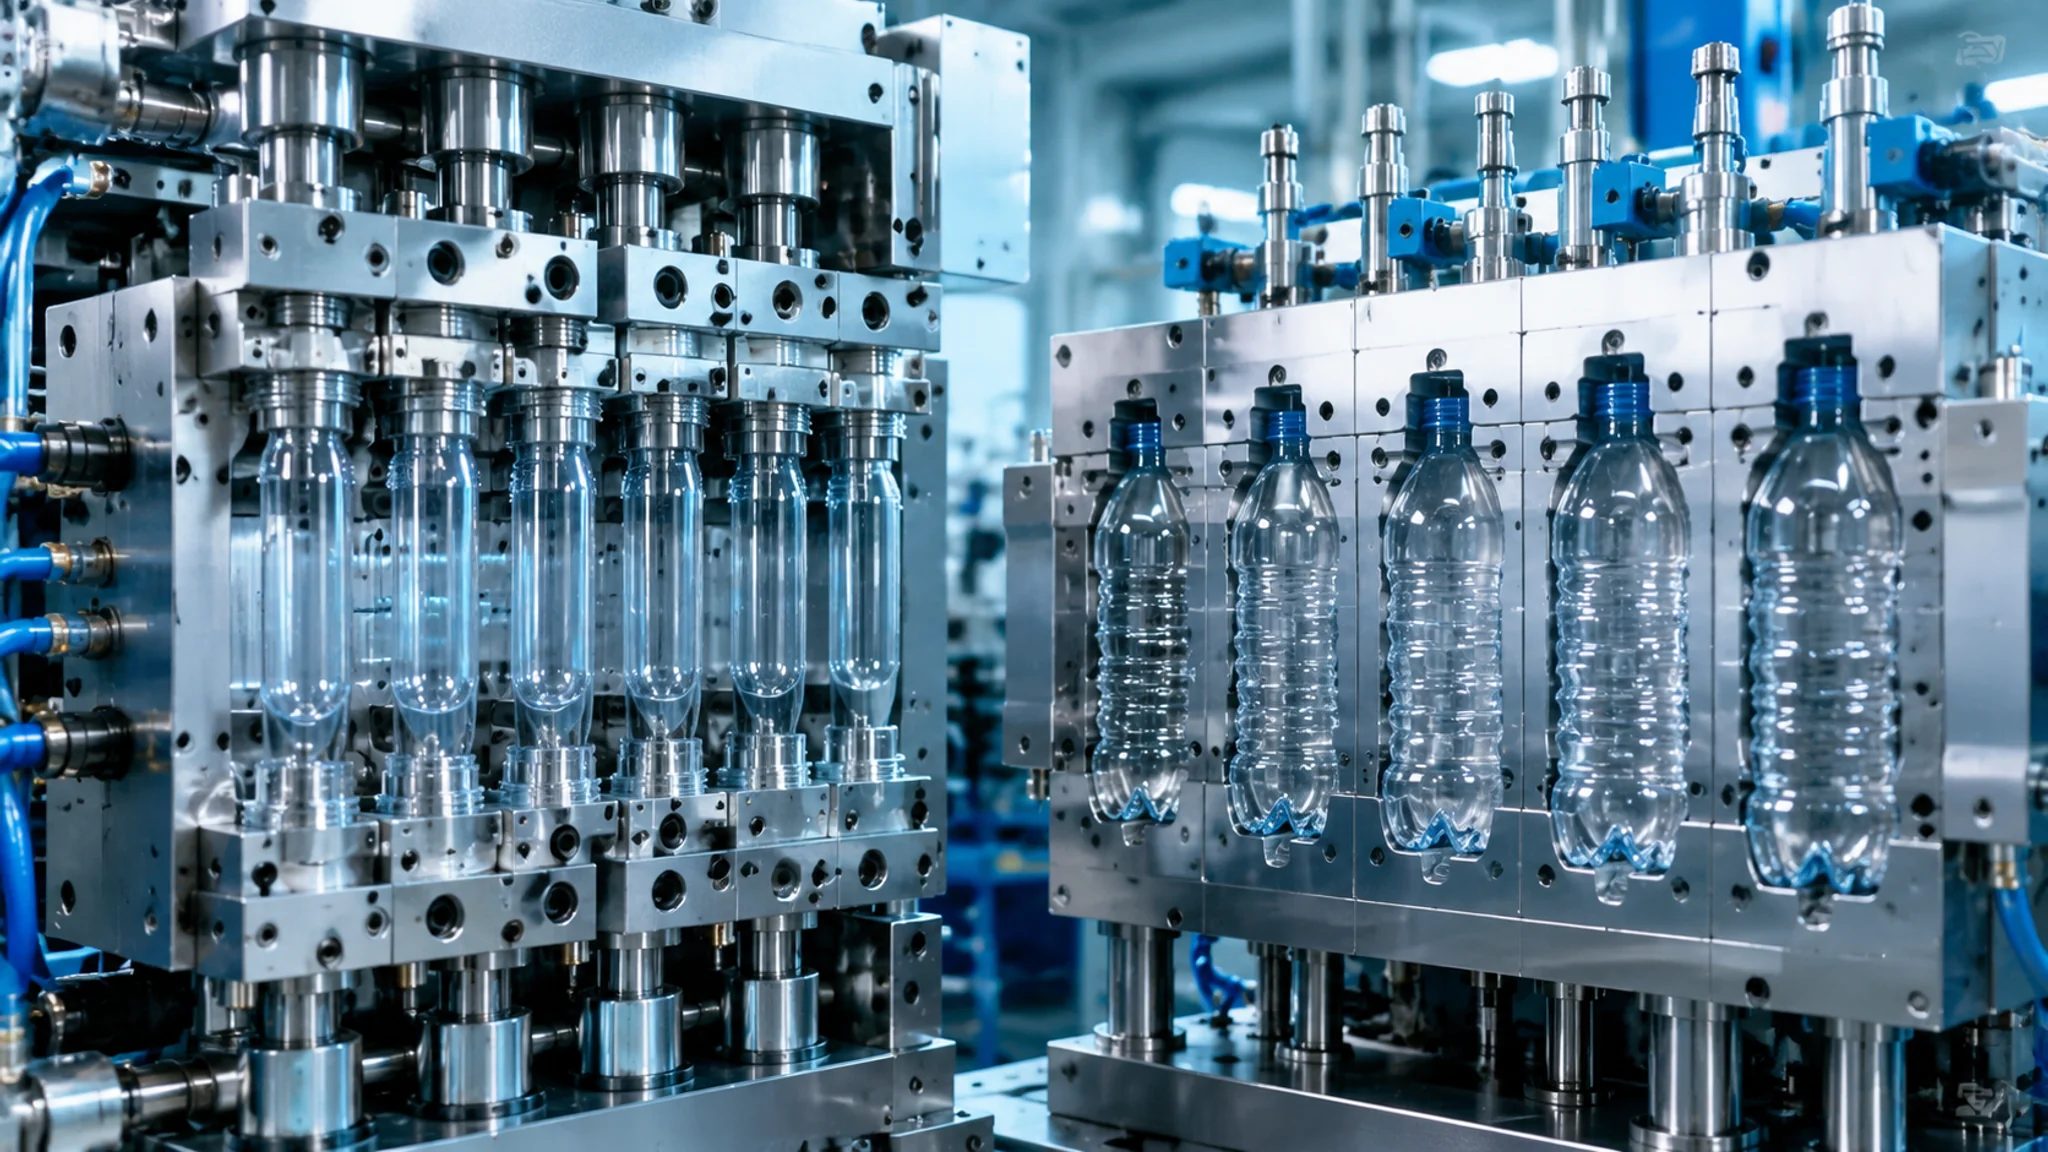
简单说:一瓶550毫升矿泉水要过两副模具——先用瓶坯注塑模做出试管状的PET瓶坯,再用拉伸吹塑模具把冷了又烘热的瓶坯拉长、吹胀成瓶子。想要瓶子透明不发雾、瓶口拧得住不掉盖、克重还能一年比一年轻,功夫全在这两副模具的精度和配合上。
拧开一瓶矿泉水,咕咚咕咚喝完,瓶子随手一丢。整个过程不到十分钟。可你手里那个瓶子,是先被注塑成一根像试管的"瓶坯",再被烘箱烤软、拉杆拉长、高压气吹胀,才变成瓶子的。矿泉水瓶模具不是一副模具,是两副在接力。
我做PET瓶坯模具那几年,最常被客户问倒的一句话是:"我买个矿泉水瓶的模具,怎么厂家给我报了两副的钱?"解释半天不如带他去车间走一圈:注塑机吐瓶坯,吹瓶机吐瓶子,中间隔着一条烘箱链。看一眼就全懂了。站内之前写过吹瓶模具怎么选型和瓶盖模具的结构拆解,这篇专门讲夹在中间的那瓶水——从坯到瓶,两段工艺一副一副说清楚。
为什么矿泉水瓶要两副模具接力?
因为PET直接注塑成瓶子会又厚又雾又脆,只有先注成厚壁小瓶坯、再加热拉伸吹胀,分子链才会沿瓶身定向排列,瓶子才透明、才耐压、才摔不裂。这个"先注后吹"的组合,行话叫注拉吹(Injection Stretch Blowing)。
PET这材料有点怪。你把它直接注塑成一个瓶子形状,壁厚2毫米以上就发雾,落地上直接脆断,像劣质有机玻璃。可只要先注成一根壁厚3到4毫米的瓶坯,冷却定型后重新加热到95到115度左右(玻璃化温度以上、熔点以下那个窄窗口),再用拉杆轴向拉两倍多、高压气径向吹胀三四倍,PET分子链就被"梳"顺了——轴向和径向的取向度上去了,瓶子的透明度接近玻璃,耐内压能到碳酸饮料要求的水平。这背后的高分子取向机理,Wikipedia的拉伸吹塑词条讲得比我通俗,推荐一看。
所以矿泉水瓶模具天然拆成两段:第一段瓶坯注塑模,多腔热流道,一副模动辄32腔、48腔甚至96腔;第二段吹瓶模,腔数少,靠吹瓶机的高速循环撑产能。两段的节奏完全不同——注坯追求稳定周期,吹瓶追求高速开合。
瓶坯注塑模:一副模具几十腔,贵在哪?
瓶坯注塑模是矿泉水瓶模具里技术含量最高、最贵的一段。32腔起步,腔与腔的瓶口螺纹要一致到能互换盖子,型腔用S136不锈钢做到镜面,配针阀式热流道,一副48腔模具报价轻松过百万。贵就贵在腔数、一致性和镜面上。
先说腔数。矿泉水是薄利多销的生意,瓶坯厂拼的就是每小时出多少万坯。一模48腔、周期12到15秒,一小时就是一万多到一万四千个坯,这还只是中等水平。腔数翻倍不是简单复制——模板要加厚,热流道平衡要做仿真,48根热嘴的温度差控制在±2度以内,否则远端的腔充填不满,瓶坯一头厚一头薄。我见过一套96腔模具因为热流道没平衡好,最远端四个腔的坯重轻了0.35克,吹出来的瓶子肩部发白,一整批拒收。
再说一致性。瓶坯的瓶口就是成品瓶的瓶口,瓶坯模的螺纹型环精度直接决定瓶盖能不能拧上。同一副模具48个腔的瓶口内径,波动要压在0.02毫米这个量级。做到这一点,腔件钢材要一致、加工要同一台机同一把刀一次装夹出来,靠的是镜面抛光和批产工艺纪律——想深究可以看我们写的模具镜面抛光工艺。
最后说材料。矿泉水瓶坯模的型腔几乎清一色S136或S136H这类不锈模具钢。为什么不用便宜的P20?PET熔料在290度上下注进来,冷却水路常年跑除盐水,P20锈蚀起麻点,瓶坯表面就拉毛。S136耐腐蚀、能抛到光学镜面,瓶坯脱模那一下亮得能当镜子照。两种钢的详细对比,站内P20模具钢解析和S136钢材手册都有,这里不展开。
钢水怎么进来也有讲究。瓶坯模基本都上针阀式热流道:浇口留在瓶坯底部,剪断干净,不留冷料把。阀针快一毫秒慢一毫秒,坯底就多一块少一块流痕。这块的系统性知识在热流道模具全解析里,我这里只提醒一句:买瓶坯模,热流道品牌的差价别砍,这是整套模具里最容易半夜报警的部分。
一步法还是两步法?选错了就是白花钱
一步法是注坯和吹瓶在同一台机器上连续完成,瓶坯不冷却直接吹,省加热能耗,适合小厂自产自用;两步法是瓶坯单独注塑、冷坯储存运输,再到吹瓶厂加热吹瓶,产能高、灵活,全球八成以上的饮料瓶走这条路。选型的分水岭就一条:你的日产能到不到十万瓶。
一步法(行内也叫注拉吹一步法)我在小厂调试过几台。注出来的瓶坯还带着余温,机械手直接转进同一台机器的吹塑工位,拉吹成瓶。省掉了把冷坯重新加热到95度以上那一步,能耗确实低一截,占地也小。短板是节奏绑死——注塑周期被吹瓶工序拖着,整线产能上不去,单模产能做到每小时三四千瓶就到头了。适合本地水厂、小品牌,自吹自灌,一条线全解决。
两步法是主流。瓶坯厂专管注坯,坯冷却后装袋装箱,仓库堆着、卡车拉着,吹瓶厂随用随取。冷坯进烘箱,红外灯管分段加热,有的还要让坯自转,保证周向温度均匀,然后进吹瓶模拉伸吹胀。分工带来的灵活性是碾压级的:水厂旺季前囤两百万个坯,旺季两班倒吹瓶灌装,淡季模具不用养着。吹瓶段的高速机,一个模组8腔到16腔,每分钟出一百多到两百个瓶很常见。
两步法还有个常被忽略的好处:瓶坯可以异地生产。矿泉水的物流半径有限,瓶子又占地方,把瓶坯集中在华东或珠三角注好,运到水井旁边的吹灌线就地吹瓶,运费省下的都是利润。这个产业逻辑跟注塑模具厂选址的逻辑有点像,都是跟着供应链和运费走。
老实讲,两条路线我没法说谁绝对好。但如果你日产能不过三五万瓶、又想省掉瓶坯库存管理的麻烦,一步法真值得看;超过十万瓶,直接奔两步法,别犹豫。两副模具分开买、分开维护,反而干净。
吹瓶段:拉伸吹塑模具里的毫秒之争
吹瓶模本体结构不复杂——两半哈夫模夹住瓶坯的瓶口,拉杆从坯底往下顶,高压气跟进吹胀,模壁冷却水道定型。但吹瓶速度是按毫秒算的:拉伸和吹气的时序差零点几秒,瓶子就是两个等级。
拆开看结构。吹瓶模分两半哈夫块加底模块,瓶口靠口模夹持定位,坯体悬在型腔中间。合模后拉杆先动,把加热软化的坯往下拉伸两倍多,紧接着高压气分两级进来:预吹气压0.6到1.0兆帕把坯吹成哑铃形状,随拉伸到位,主吹气2.5到3.5兆帕一瞬间把哑铃压满型腔贴壁。然后是冷却。吹瓶模的型腔全是冷却水道,模温常年控制在8到15度,瓶子贴壁后几秒内定型,开模、脱模、机械手抓走,一个循环3到6秒。
我踩过一次大坑,印象极深。一套高速机的吹瓶模,生产几百个瓶子就开始在瓶肩位置出现一圈发白的取向痕。换了灯管、调了自转、降了线速,全没用。折腾两天,最后发现是拉伸和预吹的时序参数被人动过——预吹比拉伸晚了0.15秒,坯在没支撑状态下先被拉细,再吹胀时肩部过度取向,就白了。时序调回去,白圈当场消失。那之后我落了个毛病:吹瓶出问题,先查时序,再查温度,最后才怀疑模具本身。模具型腔和排气设计的基础知识,可以补看模具型腔详解,原理是相通的。
吹瓶模的腔体材料反而比瓶坯模"将就"。PET矿泉水瓶的吹塑温度不高,型腔普遍用7075铝合金,导热快、轻、好加工,一套8腔模具的型腔材料费也就几千块。碳酸饮料瓶模具会镀硬铬提耐磨,纯水矿泉水的模具很多连镀层都省。省下的钱该花在刀刃上——排气。瓶肩和瓶底转角这些最后贴壁的位置,气体排不出去就形成局部凹陷和暗斑,排气槽深度0.02到0.03毫米,深了出飞边,浅了闷气,跟所有吹塑模一个道理。
瓶口螺纹和防盗环:0.05毫米定生死的地方
矿泉水瓶模具全部精度压力最集中的地方就是瓶口——三头浅螺纹决定拧不拧得上,防盗环(桥带)决定第一道防线防不防得住。矿泉水现在普遍配拧断防盗环的盖子,瓶口支撑面平面度超0.03毫米就漏液,螺纹中径超差0.05毫米盖子就旷。
瓶口结构拆开是四层:最上面是密封面(跟盖子里垫圈贴合的那圈平面),中间是三头浅螺纹(通常三头、一圈多点,拧一两圈就到位,喝水的场景不需要多圈紧固),螺纹下面是一条防盗桥带(拧开时桥带断裂,留下明显痕迹),最底下是锁环(卡住盖子的防盗环不脱出)。整段瓶口是在瓶坯注塑模里一次成型好的,吹瓶过程完全不碰它——吹瓶模的口模只夹持瓶口定位。这就是为什么瓶坯模具贵:所有的精密都堆在它身上。
防盗环这段最容易出事。瓶坯模具上做桥带的镶件又小又细,飞边、断芯、粘模任何一个出问题,桥带强度就不均匀。太脆,运输途中自己断了,整批瓶子报废;太韧,消费者拧半天拧不开,投诉电话打到你怀疑人生。我们做瓶坯模验收,防盗环要专门做扭力测试:拧断力矩一般落在0.6到1.2牛·米这个区间算合格,具体数值每家水企的标准不一样,但"每腔都测"是底线。48腔模具只抽检三五个腔,就是给自己埋雷。
顺带一句,瓶盖那一侧的模具同样有自己的精度红线,防盗环断裂值、止旋纹、垫圈槽——那是另一整套学问,站内瓶盖注塑模具一文里写过,这里不重复占篇幅。
轻量化:模具一年改三轮,瓶子从18克掉到9克
轻量化是矿泉水瓶模具这几年最大的技术竞赛——550毫升瓶从十几年前的18克左右一路砍到9到10克,行业里叫每减1克省一座金矿。瓶子变轻,压力全部转嫁到模具上:瓶坯变薄、拉吹比逼近极限、模具精度必须整体抬半级。
根据瓶装水行业公开的报告,全球包装 PET瓶轻量化持续推进,主流550毫升矿泉水瓶克重从2000年前后的18克上下,降到现在的9到11克区间,头部品牌的轻量瓶已经做到9克出头(可参考雀巢水业官网的包装可持续披露)。别小看这几克。一家年产十亿瓶的水企,每瓶省2克PET,一年就是两千吨树脂,按PET原料每吨七八千元波动,省下的数字自己算。我们团队服务过的一个区域水品牌,光改模具把15克瓶降到11.5克,树脂成本一年降了差不多两百万,模具改造费三个多月就回本。
瓶子变轻,改的全是模具和工艺。瓶坯跟着"瘦身":坯壁从3.8毫米降到3.0毫米以内,注塑周期缩短,但薄壁充填更敏感,热流道平衡要重新仿真,冷却水路要重新排。吹瓶段的拉伸比从常规的两倍多拉到接近三倍,瓶坯被拉得更细更长,温度窗口跟着变窄——原来±3度能容忍,现在±1.5度,烘箱温控差一点就是一排发白瓶。真空底模也从可选项变成标配:轻量瓶瓶底特别薄,靠底模里的小真空孔在吹胀瞬间抽走残余空气,瓶底才饱满不凹陷。
还有个反直觉的细节:瓶子越轻,对瓶身结构设计越依赖。轻量瓶的瓶身上布满加强筋和波纹,不是装饰,是把壁厚从0.22毫米薄纸一样的水平"借"回刚性的手段。这些结构全要精准复刻在吹瓶模型腔上,铝模加工周期因此拉长,蚀纹或机刻纹理的型腔面还可能要上模具蚀纹工艺来做表面功能纹理。轻量化的钱,最终一半花在设计迭代上——同一套模具改三轮图,是这个行当的家常便饭。
站内另一篇塑料模具类型总览把注塑和吹塑两类模具的定位讲过一遍,这里补一句我自己的感受:轻量化之后,矿泉水瓶模具越来越像精密模具的生意,跟它"一次性瓶子"的廉价形象完全对不上号。这行的技术含金量,被低估了。
常见问题
一副矿泉水瓶模具多少钱?
看你怎么算。只买吹瓶模,8腔铝模大概4到8万;瓶坯注塑模贵得多,48腔含针阀热流道的整套报价80到150万不等,热流道品牌占大头。小厂走一步法整机加模具,一条线几百万起步。别信"三万块全包"的报价,那种大概率是翻新模或者砍掉了一致性检测。
瓶坯模具为什么要用S136不用P20?
两个原因。一是PET熔温290度左右、水路常年跑水,P20这种预硬钢会锈会起麻点,麻点直接拉毛瓶坯表面;二是瓶坯要光学级透明,型腔必须抛到镜面,S136抛光性和耐蚀性都比P20强一档。P20在别的塑料模具里是性价比之王,但瓶坯这个场景真用不了。
吹出来的瓶子发白或发雾,先查什么?
先查烘箱温度和拉伸预吹时序,再查瓶坯克重,最后才怀疑模具。九成的发白是取向问题——坯温低了拉伸过度就白,预吹晚了坯被拉细也白。模具本身出这种问题的反而是少数。我自己的排查顺序是时序、灯管、自转、坯重、克重均匀性,查到第五步还找不到,再拆模具看排气槽。
矿泉水瓶模具寿命能用多久?
瓶坯模保养得当能干500万到1000万模次,S136腔件中途可以翻新抛光一次再战几年。吹瓶模铝腔一般200到300万次,水垢堵塞水路是头号杀手,水质硬的地区定期通洗水路,寿命能多三到五成。真正的瓶颈往往不是腔件,是热流道和拉杆这些运动件,备件齐不齐决定你停不停机。
写到这里你可能发现了,矿泉水瓶模具这个话题看着不起眼,真拆开比多数注塑模具都讲究——两段工艺、两种钢、两套节奏,中间还夹着一个克重博弈。我个人最欣赏的是两步法的分工智慧:把高精密的瓶坯集中在专业厂做,把贴近水源的吹瓶散出去,整个行业的成本就是这样一克一克抠出来的。选型的话记住一句话:先定产能路线再定模具,一步法两步法定了,你的钱该花在哪两副模具上就自动清楚了。行业整体的产能和技术趋势,也可以翻翻PlasticsToday这类行业媒体的跟踪报道。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。