模具温控箱怎么设定?模温机的PID
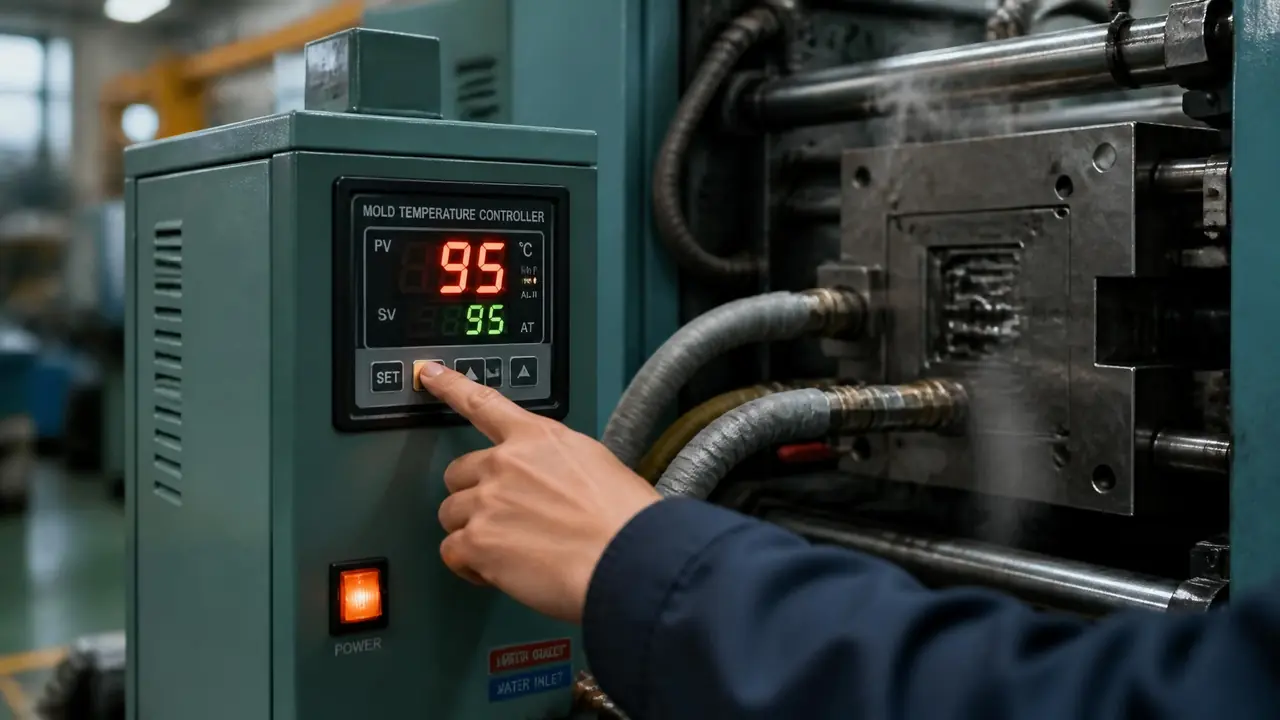
直接给结果:模具温控箱先定介质再调参数,水温机95℃封顶,往上升就换油温机;然后合模状态跑一次AT自整定,超调大就收比例带、加积分时间。动手前先检查回路有没有排干净空气。
模具温控箱这个东西,注塑车间天天开,真会设定的没几个。前几天去一家做PP垃圾桶盖的厂里调机,老板娘指着面板问我:温度设了95℃,PV怎么冲到103℃又掉下来,来回晃?我看了一眼就明白,自整定压根没跑过,出厂参数直接拿来生产了。
别急着怪机器。设定这件事分两层:介质和目标温度选对,是物理上够不够得着;PID参数调顺,是够着之后稳不稳。两层里随便一层出问题,模面温度都在跟你撒谎。我按自己调机的顺序把这两层拆开讲,你照着过一遍,这台机器就算归置明白了。
设定之前,先把介质和量程选对
水温机一般用到95℃封顶,要上120℃以上就得换油温机,介质选错,后面参数怎么调都白搭。这是车间里最常见的一个坑。PP、PE这类流动性好的料,40到80℃一台水机随便压;ABS大概50到70℃;PC、PA、PBT这些工程料,材料商给的推荐区间普遍在80到120℃,水机到95℃就顶死了。你硬撑着设105℃,加热管全功率也就那样,温度上不去,回头还怪机器不行。
两种介质怎么选,我用下来就认一条分界线:目标温度过不过100℃。过了就上油机,没过就水机,别纠结。差别放表里看更直观。
| 对比项 | 水温机 | 油温机 |
|---|---|---|
| 常用温度范围 | 常温到95℃左右 | 80℃到160℃,好机器能摸到180℃ |
| 适合材料 | PP、PE、ABS等普通料 | PC、PA、PBT等工程料 |
| 升温速度 | 快,水的比热大 | 慢一截 |
| 日常维护 | 怕水垢,定期除垢 | 怕结焦,要定期换油 |
| 机器价格 | 便宜,一万出头能拿下 | 两万往上走 |
还有个容易搞混的东西:热流道温控箱。它管的是流道板上那几组加热圈的温度,一组一路,跟给模具打循环水的模温机完全是两码事,面板长得再像也别混着叫。分不清的可以先翻翻热流道模具的结构和温控原理这篇,看完自然就分开了。
水机另有一件烦人事,水垢。我们车间那台老水机三年多没除垢,加热效率肉眼可见往下掉,同样设95℃,升温时间从12分钟拖到快20分钟。后来拿除垢剂把管路泡了一轮,又回到13分钟左右。你家机器要是越来越慢,先怀疑水垢,别上来就动PID。
PID到底在调什么?P、I、D各管一段
P管火候大小,I管持续补差,D管提前刹车;超调大收P,升温慢加I,来回震荡多半是P太猛。这句口诀先记住,下面用人话拆。
把模温机想象成汽车的定速巡航。P是油门踩多狠:实际温度离设定值差得越远,加热就越猛。听着合理,但光有P有两个毛病。一是踩太狠容易冲过头,冲过设定值再回落,回落又刹不住,这就是开头那台机器在95和103之间来回晃的原因。二是光靠P永远差一口气温不到设定值——管路和模具一直在往外散热量,差距被压得很小的时候,加热功率也跟着变小,刚好跟散掉的热量打平,温度就卡在91、92℃上不去了。这一口气,得靠I来补:I专门记账,记"欠了多久、欠了多少",只要没到设定值就持续多给一点,把这段静差慢慢磨平。
D呢,看的是温度变化的速度,涨得太快就提前松油门。听上去挺美,可加热系统滞后大,模具这个几百公斤的铁疙瘩升温慢降温也慢,D加多了反而对着测量信号里的毛刺一顿猛冲。所以不少模温机出厂D就是0,我自己调机也基本不碰它,省心。
这里头还埋着一个叫法上的坑:有的面板叫"比例带",有的叫"增益"。这俩方向是反的——比例带越大,P越温柔;增益越大,P越猛。抄别人参数的时候先看清自己面板用哪种叫法,不然把5和0.5抄反了,机器直接给你表演什么叫过冲。
模温稳不稳,对普通件是外观问题,对精密件是尺寸问题。模面差个两三度,收缩率就跟着漂,公差马上吃紧。精密注塑模具公差控制那篇里,把模温波动对尺寸链的影响算过一笔账,做精密件的建议拿精密注塑模具0.01mm公差控制对照着核一遍自己的温控精度。
实操:从开机到温度稳住,我按这个顺序设
先排气再升温,合模状态跑AT自整定,等两个加热周期都稳住,超调还大再手动收比例带。顺序错了,整定出来的参数就是歪的。
第一步,接好水路先排气。水机打开排气阀,放到流出来的水连续不带气泡再关。回路里窝着空气的话,感温线和模具之间隔着一截空气,PV读数看着挺欢,全是假的。
第二步,合模,让机器带着模具升到设定值。空载整定和带模具整定,负载差着一坨铁,参数完全是两码事,空载调顺的参数一合模就飘。这点我吃过亏,别问我怎么知道的。
第三步,按AT(有的面板写自整定或者auto tuning),然后走开。机器会故意让温度来回冲两三个来回,靠这套震荡把参数算出来。4千瓦左右的水机,一轮大概8到12分钟;油机钝一些,15到20分钟也正常。中途千万别手痒按停——2024年我在深圳一家厂亲眼看到师傅整定跑到一半点了取消,之后那台机器的超调比整定前还大,只好从头再跑一轮才救回来。
第四步,验收,看两个数:超调幅度和稳定时间。我拿一台老油机实测过整定前后的差别——设120℃,整定前PV能冲到131℃,回落到贴住设定值用了4分多钟;整定之后超调不到3℃,90秒左右就稳住了。再用测温笔在模面打五个点,温差从4.2℃收到1.3℃以内,产品上那一圈缩水印直接消失。
第五步,手动微调的口诀。整定完还有超调,就超多少收多少:超调超过5℃,比例带乘0.8,再观察两个加热周期;升温半天贴不住设定值、一直从底下慢慢爬,就把积分时间调短,让补差积极一点。每改一次,等两个周期再下结论,别连着改,改狠了分不清是哪个参数起的作用。
后来那家厂的老师傅照这个顺序跑了一遍,第二天发消息说温度曲线稳了,垃圾桶盖上的缩水印没了,原话是"早知道这个,少赔多少料"。模具温控箱不神秘,就是一台会算账的加热器。介质、量程、PID,三件事按顺序过一遍,它比谁都听话。今晚合模之前,先去看看你家那台的自整定到底跑过没有。
常见问题
模温机设定温度越高,生产效率就越高吗?
不是。温度超出材料需要的区间,收缩率反而乱,冷却时间还拉长。PP你给打到95℃去生产,脱模的时候件都烫软了,一顶就变形。老老实实按材料推荐的模温区间来,温度堆不出产量。
自整定跑完之后,还需要手动调参数吗?
大多数情况不用。但换模具、换介质,或者换的料导热差别大,负载变了参数就会飘。超调超过5℃、或者稳定时间明显变长,就值得重新整定一轮,十来分钟的事。
水温机里能不能加点防冻液,或者直接灌导热油?
别自己混着来。水机的泵和密封是按水的粘度设计的,灌油轻则坏泵封,重则加热管结焦。真要上高温,直接上油机,一步到位。混合液结垢比纯水还狠,省的钱不够修机器。
面板显示已经到设定温度了,模具摸着还是凉的,怎么回事?
八成是回路里有空气或者水路没接通,热量根本没循环到模具里去。先停机排气,再检查进出水口的压差,看看是不是接反了或者堵了。别光盯着PV数字,那个数只代表机器自己热了。