眼镜模具做什么件?镜架板材与注塑的工艺差
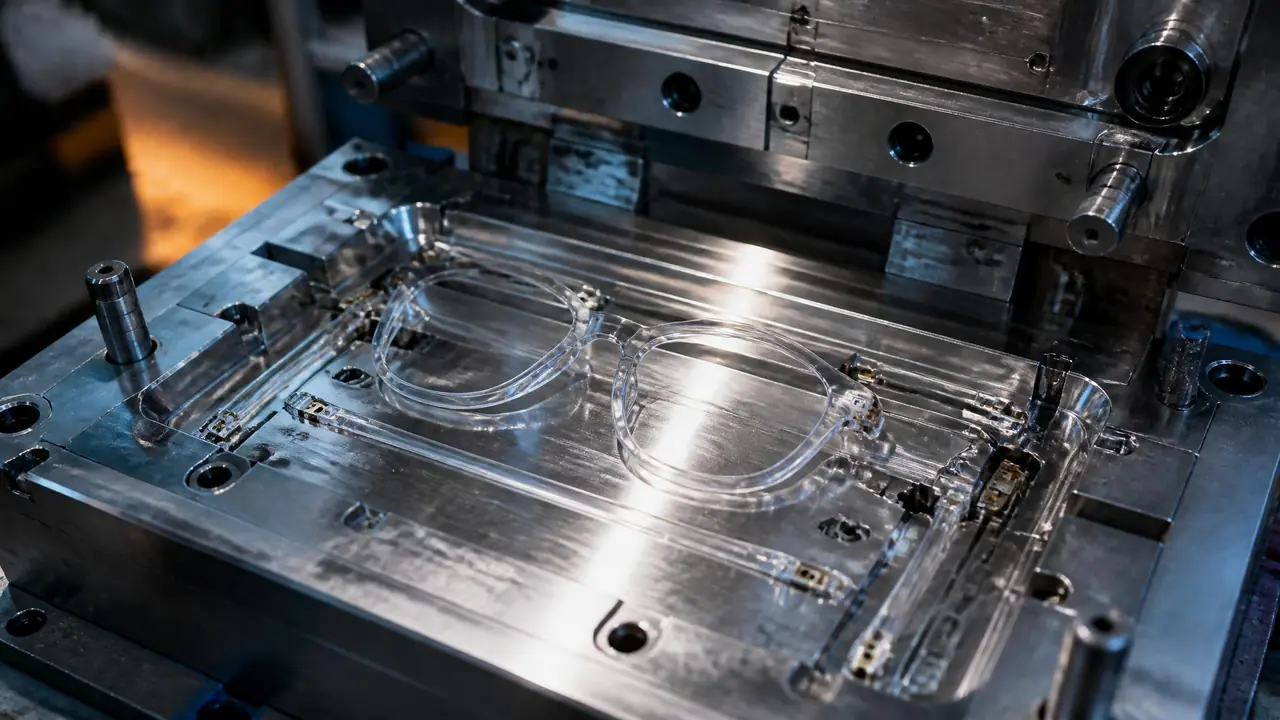
开门见山:眼镜模具做的全是塑料件,前框、镜腿、鼻托这三样,铰链螺丝靠外购。板材镜架不吃注塑模具,真正开模的是TR90这条线,难点在嵌件缩水和薄件翘曲。想做眼镜项目,先定板材还是注塑,再谈模具。
前阵子有个做眼镜电商的朋友来问眼镜模具,开口就要「开一套板材镜架的注塑模」。我让他把「注塑」俩字先咽回去。板材镜架跟注塑模具基本不搭界,这误会一个月能撞上好几回,索性写一篇,把眼镜模具到底做什么件、两条工艺差在哪,一次捋清。
眼镜架上头的塑料件,来路就两条。一条是板材:醋酸纤维色板,五六毫米厚一块,上雕刻机铣出形状,再进滚筒跟木屑磨上好几天。另一条是注塑:TR90、尼龙、PC这些粒料烘干了进模具,几十秒出一啤。我们模具厂能插上手的只有第二条,第一条里跟模具沾边的只有色板压制,而那是板材厂的事,轮不到镜架厂操心。
眼镜模具到底在做哪几个件
眼镜模具成型的就是前框、镜腿、鼻托这几类塑料件,铰链螺丝这类五金靠外购;板材镜架不走注塑模,模具只沾醋酸色板压制一点边。范围就这点,别被「整套眼镜」带偏。
拆一副注塑镜架就明白了。前框,圈住镜片的那一整圈,全框、半框的眉条都算它;两根镜腿,行话叫脚丝;塑料鼻托,还有鼻托底下连着的托叶座。金属件呢,铰链是标准件,螺丝也是标准件,装配环节才上场,模具厂从头到尾不碰。
有意思的地方在于,铰链虽然不归模具做,却要进模具。注塑前框和脚丝的时候,半边铰链先嵌进模腔,塑料把它包住一起成型,行话叫嵌件注塑。所以眼镜模具图纸里,铰链定位孔的公差给得比普通件狠得多,嵌件歪上零点几毫米,整副镜架的腿就装不平了。
板材镜架和注塑镜架差在哪
板材靠切削,注塑靠模具:板材镜架从厚色板铣出来,滚筒抛好几天,压手有质感;TR90注塑几十秒一啤,轻一大截,走量便宜。两条路线从原料那头就分岔了。
板材这边的流程,外人看着挺原始。醋酸色板先开料,进雕刻机或者靠老师傅手铣,铣出框形和腿形;要弯的部位拿烤灯局部加热,徒手定型;最后一道进滚筒,跟木屑、贝壳块一起滚上三到五天,把切削纹磨掉,出来那层温润的光是机器抛不出来的。材料贵、工时长,板材镜架卖得贵,有它的道理。
注塑这边完全是另一个节奏。前框模两腔,一啤四十秒上下;脚丝模做八腔,一啤三十来秒出八根。TR90的密度比醋酸低不少,同款框子上秤轻个三成左右,夏天出汗压一天鼻梁也不难受。给电商走量,账一下就算得过来。
| 对比项 | 板材镜架 | 注塑镜架(TR90) |
|---|---|---|
| 成型方式 | 雕刻机铣削+滚筒抛光 | 注塑模具直接成型 |
| 模具的角色 | 只在色板压制环节,板材厂的事 | 前框、脚丝、鼻托全靠它 |
| 常用材料 | 醋酸纤维色板 | TR90 / PA / PC |
| 单件周期 | 加工加抛光按天算 | 一啤几十秒出多件 |
| 上手重量 | 沉,压手感 | 轻,大概轻三成 |
| 适合订单 | 小批量、多款式 | 大批量、走量款 |
两条路我都摸过,结论不圆滑:单一款式一上量,选注塑没商量,几毛钱一副的模具摊销,板材厂拿人力跟你拼不动的;几百副的小精品单,老老实实走板材,别为它开模,开模费摊到每副上是天文数字。
TR90眼镜模具的坑都在哪?
坑集中在三处:料没烘透出料花,铰链嵌件周边缩水,两毫米薄的镜腿出模就翘。模具端靠进胶点和冷却布局兜底,参数端靠耐心。
先说烘料,最冤枉的一个坑。TR90是尼龙家族的料,吸湿,投产前一百摄氏度烘四个小时起步。去年夏天一套脚丝模试模,徒弟觉得天热料应该干,少烘了两小时,一啤出来的八根腿全是银纹,整炉报废。这种翻车跟技术没关系,跟记性有关系。
嵌件缩水是第二道坎。铰链是金属,塑料包它一圈,局部壁厚一不均就凹进去。缩水深度过了零点零五毫米左右,灯下就能看出一小片暗斑,而镜架是戴在脸上的东西,客户验货拿放大镜找的就是这种地方。对策无非进胶点往桩头挪、保压多给一点,剩下的靠模流分析提前算。
第三个坑是翘。镜腿细长,壁厚两毫米上下,出模一收缩,往外撇个零点三到零点五毫米很常见,往装配台上一放,两条腿不平。水路得对称,顶出得平稳,实在不行试模后改模局部追胶。我们有一套模就是靠把一节水路改斜,翘曲从零点四压到零点一,改模花了五天。
模具本身倒不大,模架二百五乘二百五那一档,比汽车模秀气多了,讲究全在细节里。型腔钢常用NAK80或者S136,镜架天天贴着脸,表面得亮;桩头孔位这类配合尺寸,公差收到零点零二级是行业常规操作。具体怎么做到的,之前那篇精密注塑模具公差控制写得比我细,可以翻翻。
分型线也得躲着人走。前框正面正对别人的脸,分型线要是从大面中间穿过去,一条细细的碰穿痕天天在人眼皮底下,验货很难过。常见做法是把分型面让到侧边和沟槽里,怎么让、怎么躲,参考那篇模具分型面的思路就够用了。
走量一点的脚丝还有个升级玩法:双色注塑。TR90打主体,尾端再包一段软胶,戴上之后耳后不硌,这款式这两年在运动镜架上很吃香。这就得上双色模具了,两套型腔装在一台机上转着打,模具钱翻倍,单价也立得住。
话说回开头那位朋友。他后来想通了,板材款直接找现成工厂贴牌,一分模具钱没花;真想做的运动镜架走TR90,先把前框模开起来,T1试模调了两炉参数,T2验货过了。我的建议还是那句:先定板材还是注塑,再决定要不要找眼镜模具厂,顺序反了,钱和时间都得搭进去。
常见问题
板材镜架真的完全用不到模具吗?
也不是。醋酸色板本身的压板、熟化环节有模具,但那是板材厂的事。镜架厂拿到手的是现成色板,后续全靠切削和抛光,你不需要出开模钱。
TR90镜架模具开一套大概多少钱?
行业普遍的行情,单腔前框模三五万元起步,八腔脚丝模六七万元上下,具体看表面等级和嵌件结构。比家电模便宜一截,量起来之后摊到每副镜架上也就几毛钱。
PC料也能做镜架吗,跟TR90怎么选?
能,而且便宜。但PC脆,跌一下容易崩边,戴久了还容易应力发白;TR90轻、有弹性记忆,弯了能回。零售款建议TR90,超低价冲量款用PC的也不少,各算各的账。
眼镜件一啤的周期一般多长?
脚丝三十秒上下,前框四十秒左右,带嵌件的话再加上人工摆铰链的几秒。三个塑料件分开打,一套模具一天能出一千多副的料,瓶颈通常在装配,不在注塑。
延伸阅读
对注塑模具整体还没概念的话,先看这篇注塑模具入门指南,回来看眼镜这类小件会更顺。