注塑模具生产管理怎么抓?模次计数、保养和停机维修的主管笔记
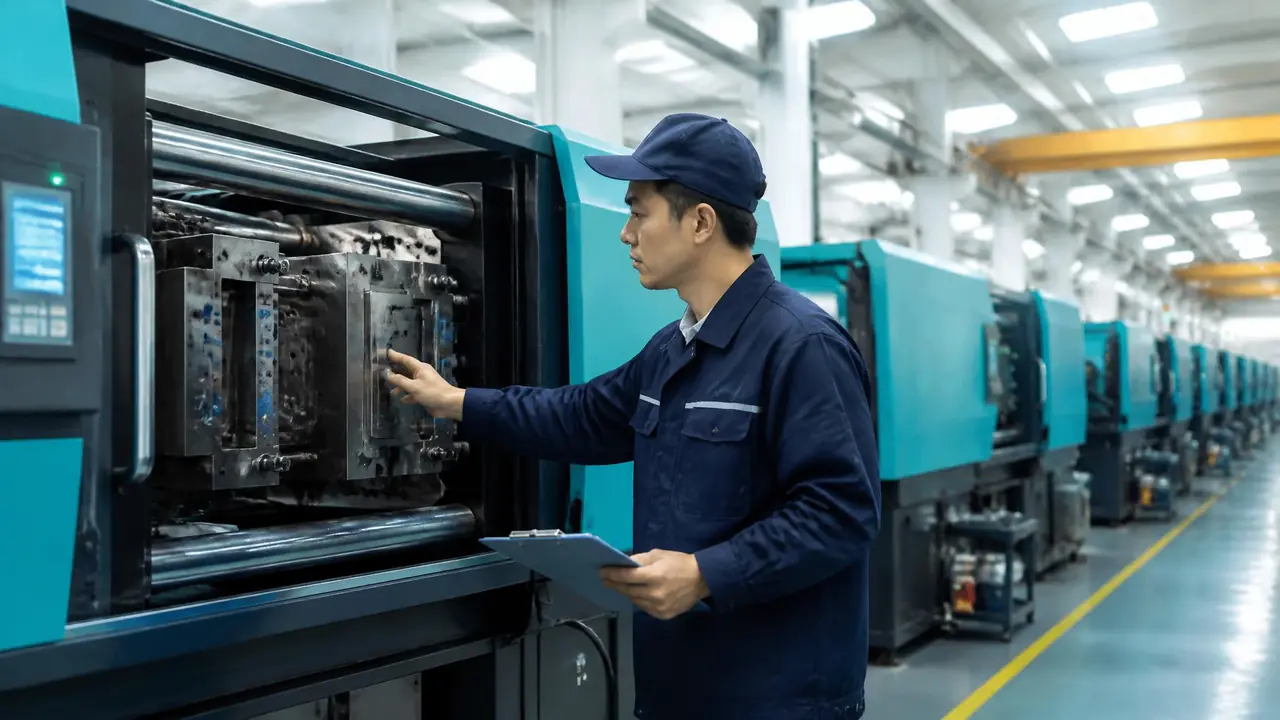
我的判断是:注塑模具生产管得好不好,先看模次计数和保养排班这两本账。模次到位就保养,异常数据一出来就停机检修,别等模具坏在机台上。这篇按生产主管的日常,把计数、保养、维修决策三件事讲透。
早上七点半巡到三号机,250吨的机器开出歪毛边,带班师傅说再跑几百模没事。我低头看计数器,离上次保养已经过了六万二千模,直接让他停。注塑模具生产里最怕这句"再跑一点",模具坏从来不挑时间,专挑你最赶货的那天。
我管一个三十二台注塑机的车间,80吨到320吨都有,做日用塑胶件,也接一部分电子外壳的单。七年摸下来就记住一条:模具不会突然坏,坏之前全是信号,就看你的账上有没有记。以前厂里没模次记录,保养全凭师傅脑子,有回一套模芯的四条顶针弹簧断了两根没人知道,产品飞边一大圈,连夜报废一万二千件,客户第二天来验货当场打回。第三天我就买了二十个机械计数器,三十块钱一个,全部装上模。
模次计数是生产管理的第一本账
模具上机就装计数器,班班抄表进台账,五万模次做小保养,十万模次下机大保养,这是最便宜的寿命管理。
为什么计数器要贴在模具上,而不是只看机台面板?因为一套模具不会一直待在一台机。同一套壳模这周在一号机跑,下周可能换到七号机,机台的开模次数清了零,模具的寿命可清不了零。所以我的规矩是:上模登记卡写清楚模次起点,下模时写终点,交接班本上班班抄数。
有人嫌抄表麻烦。说实话,机械计数器加上抄表,一个月多花的工时不到半天,可它能告诉你每套模具还剩多少命。模次数字不光管保养,谈折旧、给客户算摊销都用得上:一套十六万的模具,预算寿命二十万模,摊到每件货上是八毛钱,模次超过预算寿命还在跑的部分,那都是纯赚。
对了,说到计数还有个细节容易漏:热流道模具换过喷嘴、换过时序卡之后,模次最好单独标记一段。我吃过亏,换完件没记,后面出了质量问题对不上时间,查了一整晚。
保养排进班表,不能全靠师傅自觉
日保清料末查水嘴,周保给顶针打油,模次到了就下机清洗防锈,保养写进班表签名字,才算真做了。
保养这事,写在墙上的制度没人看,写进班表的才会做。我们车间的分工是这样的:日保是上机师傅的活,锁模前五分钟,气枪吹净分型面的料末,眼睛扫一遍运水水嘴有没有渗漏;周保归带班,每两万模次给顶针打一次油,模温八十度以上的模,必须用耐温一百二十度的顶针油,普通黄油进去直接碳化结焦;到了模次或者季度节点,模具下机进保养区,模芯拆洗、喷防锈、水路接除垢剂循环。
水路这块我印象最深。有套老模产品老是缩水,调机调了两天没辙,拆开运水接头一看,水垢把水路堵了小半,冷却效率掉了三成还多。那套模跑了八年,运水从没除过垢。从那以后我们定死一条:下机保养必接除垢循环,一小时起步。
赶货的时候保养能不能拖?小件拖一两天可以,但要在台账上白纸黑字写清楚拖了多久,风险谁担。赶货归赶货,账不能烂。这个坑我踩过,就是开头说的那套断弹簧的模——保养拖了三次,每次都说下个月。
停机维修看数据决定,别拍脑袋
飞边变大、周期长五秒以上、不良率超百分之二,三条中一条安排检修,占两条立刻停机下模。
现场每天冒出来的小毛病一大堆,全修修不过来,全扛迟早出事。我的做法是把信号折成一张表,贴在机台边上,师傅对号入座:
| 现场信号 | 多半是什么问题 | 我的动作 |
|---|---|---|
| 飞边比上周明显变宽 | 分型面磨损或锁模力不够 | 一周内排下模研配 |
| 成型周期比正常长五秒以上 | 水路结垢或排气堵塞 | 停机通运水,别硬跑 |
| 缺料、烧焦件超过百分之二 | 浇口或排气出了状况 | 当班叫模房,必要时下模 |
| 顶针回位发涩、有异响 | 缺油或弹簧疲劳 | 先打油,无效就换弹簧 |
停不停机,最后都是一笔账。白班停机修模,换弹簧清毛边平均四个小时,损失小半班产量;可要是不停,弹簧断在模里顶穿产品,轻则修三天,重则整套模报废。一套中等大小的模具十八万,压垮了客户订金都收不回。半夜抢修更亏,加班工资是白班的一倍半,修出来的质量还没白班稳。所以我的原则很简单:能用计划内的四个小时解决,绝不拖成计划外的三天。
还有个省产能的土办法:把修模尽量安排进换单停机的窗口。A产品换B产品反正要停机两小时调机,顺手把该打的油打了、该换的弹簧换了,等于修模没额外占机时。靠着这一招加模次保养,我们车间机台稼动率从八成五拉到九成二,一年下来多出的产能,差不多等于白捡半台机。
回到开头那台三号机。师傅停机下模,拆开一看,分型面已经开始塌角,再跑几千模就是又一万件的报废。模具坏了会说话,就看你记不记它的账。计数器三十块钱,顶针油几十块一罐,比半夜抢修和客户打回便宜太多。这两本账记顺了,注塑模具生产管理的大头也就稳了。
常见问题
老注塑机没有模次计数功能怎么办?
装个机械计数器就行,三十来块钱,贴在模具吊环边上,开合模一次跳一格。新一点的机器面板里也能调出开模次数,但模具换机台就清零了,所以还是以贴在模上的为准。
模次到了但订单催得急,保养能拖吗?
低风险件拖一两天问题不大,但必须在台账写明拖了多少模次,验收标准同步放宽外观等级。高外观件和精密件我从不拖,一次报废就够你白干一个月。
保养记录用本子记还是上系统?
三十台机以下,Excel台账加纸质保养卡完全够用,重点在于有人抄、有人查。模具几百套、机台几十台的规模再考虑上专用系统,小厂上早了纯属浪费钱。
修模是自己修还是外发?
换弹簧、换顶针、清毛边这类小活自己修,快还省钱。烧焊补型面、尺寸超差修复建议外发给专业模房,自己焊温度控不好,模芯一变形整套模就废了。
夜班没人盯,怎么防压模?
装模具监视器,红外或者相机盯模腔,产品没顶出干净或者有料末残留就立刻报警停机。参数调好之后比人盯靠谱,夜班师傅再也不怕看走眼。