吸塑模具价格分三档:石膏模铜模铝模怎么选不吃亏
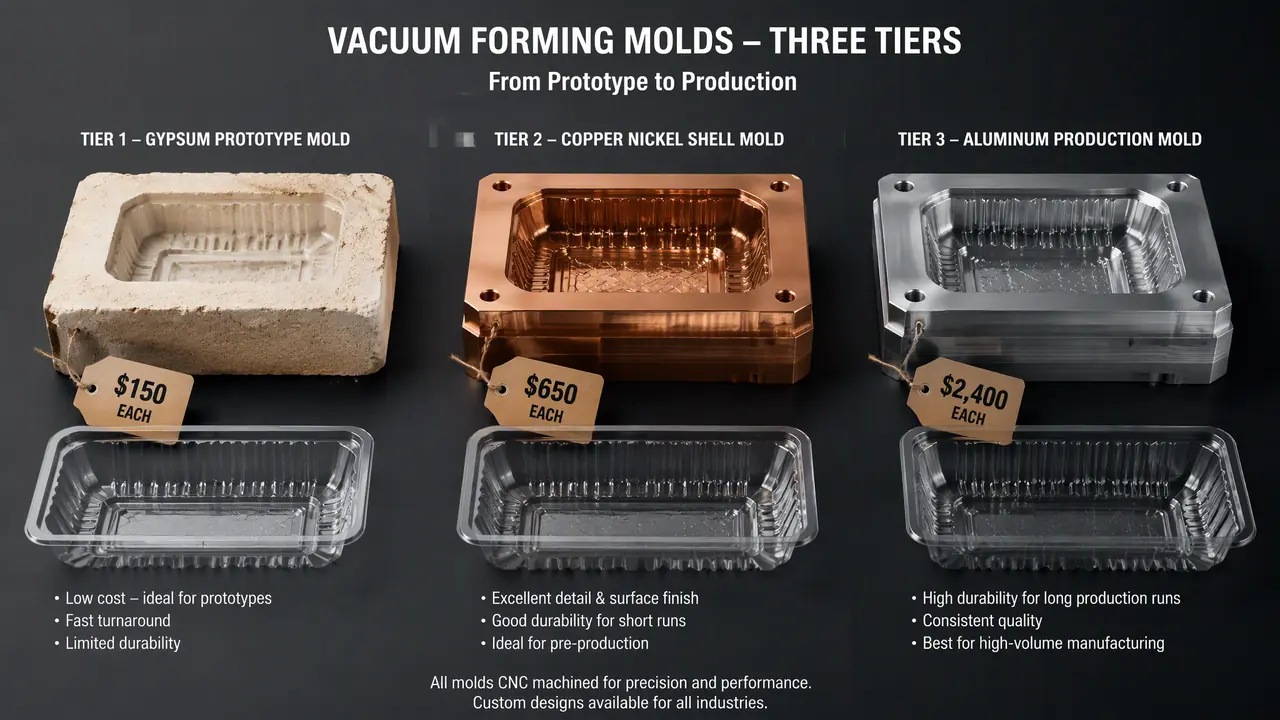
我的判断是:吸塑模具价格先看订单量再看材质,石膏模五百到两千管打样,铜模四千到一万二做薄片内托,铝模一万起步管量产,厚片吸塑基本只认铝模。两千个以内的单别碰铝模,十万模次往上才值得上铝,档位选对,整套模具钱至少省一半。
吸塑模具价格这事儿,我在接单窗口一天要答五六回,判断就一句:先看订单量再看材质,量不对,选什么都错。上个月有个做烘焙内托的客户上来就问一套模多少钱,我反问他做多少个,他说先来两千个试试水,我直接告诉他,五百块的石膏模够用,谁劝你开铝模你就把单子拿走。
很多人被注塑模的行情带偏了,以为开模就是几万几十万的大事。吸塑模是另一个江湖,便宜到乱选反而多花钱。石膏、铜、铝三种材质各管一段产量,档位清清楚楚,难的从来不是价格本身,是拿量产的量去开打样的模,或者反过来。
吸塑模具价格分三档,一张表先对号
石膏模五百到两千,铜模四千到一万二,铝模一万起步上不封顶,交期一到三天、七到十天、十到二十天,寿命从几百到二十万模次。先把你的单子放进这三档里,再往下看细节,顺序别反。
| 材质 | 常见报价 | 交期 | 寿命(模次) | 适合的活 |
|---|---|---|---|---|
| 石膏模 | 500-2000元/块 | 1-3天 | 几百,好的撑到一千 | 打样、展会样品、一次性小单 |
| 铜模 | 4000-12000元/套 | 7-10天 | 3万-5万 | 薄片内托、花纹细的泡壳 |
| 铝模 | 1万-5万/套 | 10-20天 | 20万以上 | 量产薄片、全部厚片 |
这张表是我报价本上的底账,指的是薄片吸塑里最常见的托盘和泡壳尺寸,A4到A3大小。厚片吸塑另算,两毫米往上的冰箱内胆、汽车门板那种,板材要加热到一百三十度上下,模具还得带模头,石膏和铜都上不了台面,铸铝模五万起步,大件十几万也正常。
石膏模为什么这么便宜?一块石膏加师傅大半天的工,当天雕完,阴干两天就能上机。这个坑我踩过:有年赶展会,图快拿石膏模直接吸了两百个参展件,第三天型面开始掉粉,件上粘白渣,客户收货当场翻脸。石膏模像一次性筷子,吃一顿就扔,别指望它洗碗。
石膏模转正式模的工序怎么排,从石膏模打样到铝模量产的完整流程那篇写得细,照着排能省两天弯路。铜模的报价另有一套算法,多数厂按投影面积算底价,雕纹、开孔、电镀另计,同一副内托模,加不加字纹logo,报价能差出一千五。
同样是吸塑模,报价差一倍差在哪?
价差花在三处:气孔怎么开、可否通水冷却、型面精度几丝,石膏天生透气,铜模雕得起细纹,铝模公差压到±0.1毫米。三处各占一块工时,报价单上不单列,但一分都不少收。
先说气孔。石膏本身带微孔,抽真空时空气自己往外走,这笔钱是省下来的。铜模铝模就得实打实钻孔,一副A4大小的托盘模,气孔两百多个是常事,铝模的真空孔一般零点八到一点二毫米,深腔还要加排气槽。孔位排得密不密,直接决定薄壁件吸得透不透,工时差就在这。
冷却是第二笔账。铝模能在背后开运水或者接风冷,一模周期压到十秒上下;铜模导热好,配风冷能跑进十五秒;石膏模全靠自然凉,一模二三十秒起。
周期差三倍,产量就差三倍。
该不该花这个钱,拿订单量一除就有数。精度是第三笔,石膏模的公差按毫米算,铜模能做到零点几毫米,铝模CNC铣完,型面公差±0.1毫米以内很正常,泡壳要卡纸卡的扣位,只有铝模敢拍胸脯保证。花纹特别深的活另说,铜模精雕出来的纹路,铝模要雕得换更小的刀,工时翻倍,报价自然跟着翻。
材质本身的猫腻也要提一嘴。铝模分CNC整雕和铸铝两条路,铸铝便宜三成上下,气孔率是命门,型面底下藏砂眼,抽真空就漏,吸出来的件局部不贴模。我上个月刚陪一个客户退了套铸铝模,返修两回没救回来,最后还是咬牙上CNC。想铸铝省钱可以,铸铝模具怎么盯气孔率和致密度那篇先看一眼,验货拿真空表测负压保持,别只看外观光不光。
按订单量选模,这笔账三分钟算完
两千模次以内用石膏模,五千到五万模次上铜模,十万模次往上才轮到铝模,模具费除以模次就是单件模具成本,一除就有数。别背价格表,会做这道除法,谁的报价虚你一听便知。
两千个的单子,石膏模一千块,摊下来五毛一个;咬牙开铝模两万,摊下来十块一个,货还没出厂先亏一套模。这不是玩笑,上季度真有个客户这么干过,理由是铝模以后还能用,后来那副模在架子上挂了十一个月,没等到第二张单。
过了五万模次,铜模和铝模开始打架。说实话我更偏向铝模,理由有两条:一是寿命摆在那,铜模三五万模次到头还得修,铝模二十万模次不喘气;二是改模,铝模产品改个卡扣位,铣掉一块换个镶件就行,像给旧衣服改腰身,铜模补焊过的地方发硬,精雕刀下去跟啃到骨头似的。花纹特别细的活是例外,那种单铜模仍是首选。
对了,插一句跟价格有关的话:选模之前先定片材。PP料出模后收缩猛,模腔得放大约一点五个百分点,PVC和PET老实得多。片材没定就去开模,等于量体裁衣没量尺寸,改模的钱比省下的模费贵。
下单前再给个次序:拿产品3D图找两三家报价,让每家写清材质、气孔数量、含不含试模,缺一项就追问,问到写进报价单为止。吸塑模具厂家厚片薄片两派怎么分、都藏在哪,这篇把分布和报价门道讲过,找厂前翻一翻,能省一半电话费。
回到开头那位做内托的客户,他最后拿石膏模把两千个的单交了,量爬到五万的时候回头找我开的铜模,前后模具总花费不到一万。吸塑模具价格从来不是越贵越好,是越合身越好,订单量、花纹要求、片材三件事想清楚,报价单自己会说话。
常见问题
石膏吸塑模能吸多少次就得换?
两三百模次型面就开始起砂掉粉,阴干到位、只吸PVC和PET这类低温片材的,撑到一千模次也见过。潮湿环境和高温PP片会加速它酥掉,所以石膏模只安排打样和一次性小单。
铜模为什么有的厂不接?
铜模贵在精雕和手工修型,没做过的厂工时估不准,干脆不碰。铜材价格波动也大,报价有效期常常只给七天,下单前问清是按当天铜价锁定还是按估价包死,别到开模一半再加价才想起来问。
打样用石膏模,量产换铜模铝模,要重新开一套吗?
要,两种模的型腔各做各的,石膏模只验证形状和吸附到位不到位。换正式模时把片材收缩率和修模余量重新算进去,别拿石膏模的尺寸直接翻,尺寸差就是这么来的。
铝模的真空孔堵了怎么处理?
薄片料屑和脱模剂残渣是主要堵因,零点八毫米以下的细孔尤其容易堵。先上超声波清洗,通不了的拿钢丝蘸溶剂捅,别用大一号钻头扩孔,孔径一放大负压就掉,件上立马出麻点。