铸铝模具怎么做才不踩坑?盯住气孔率和致密度再谈价
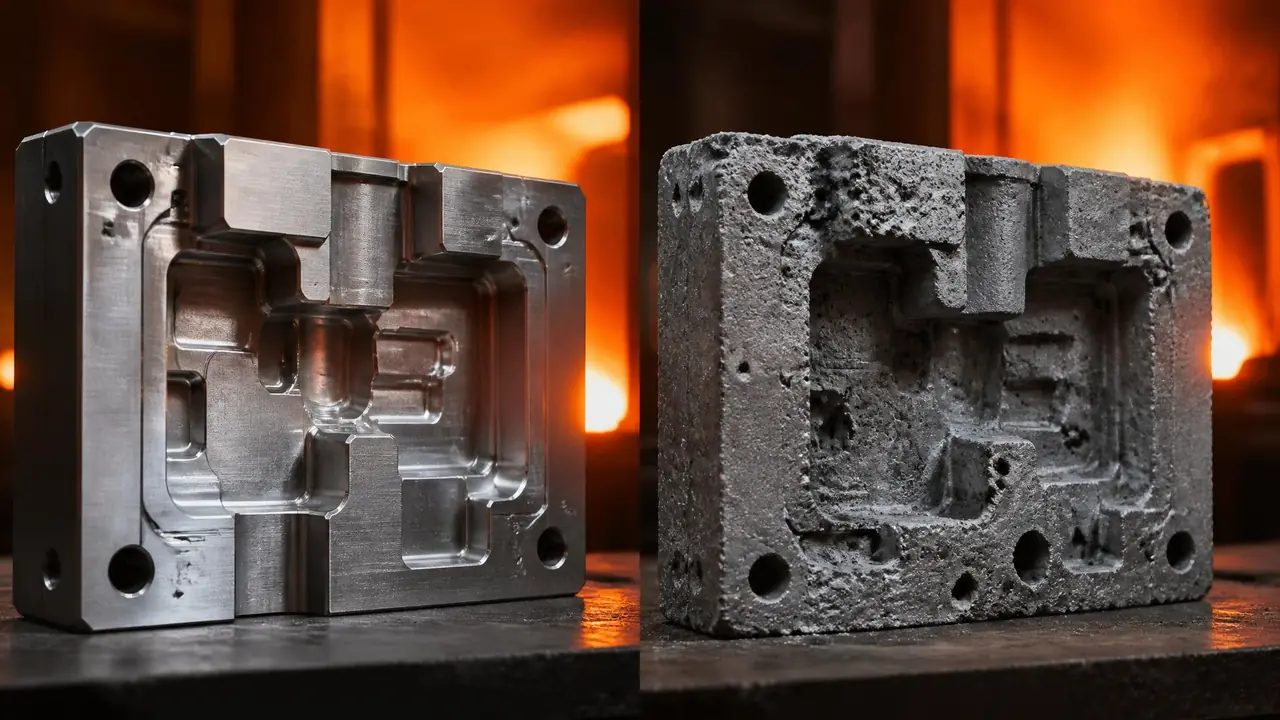
把话放这儿:铸铝模具的成败,八九成在浇注那一步就定了,后面加工只是揭盖子。验收盯两件事,气孔率和致密度,密度低于2.60直接退货不用扯皮。下单前把精炼除气、砂型烘烤、试块密度这三条写进合同,比事后扯皮省太多钱。
上个月车间一套厚片吸塑的铸铝模具,粗加工刚下机床就出事了:型面上冒出一层密密麻麻的针孔,拿放大镜看跟蜂窝似的。浇注那边说赶上回南天,天气潮。我说天气潮不潮另讲,铝液出炉前有没有精炼除气?这一问没人接话了。铸铝模具这东西,浇注那一刻就定了七八成的成色,铣、磨、抛光都只是把底下藏着的东西揭开给你看。
我这些年管外协铸铝件的验收,经手的模坯少说三四百套,吸塑模、EPS发泡模、低压铸造用的大坯料都碰过。今天就把气孔和致密度这两件事掰开讲,讲完你下单知道盯哪几个参数,验收知道带什么家伙。
铸铝模具都用在哪些场合?
铸铝模具就是拿铸造铝件当模具坯料,吸塑模、EPS发泡模、低压铸造坯料用得最多,图的是导热快、重量轻、大件便宜,型面越复杂越划算。正文展开讲三类场合的差别。
先说吸塑。厚片吸塑做冰箱内衬、汽车门板、行李箱壳体,模子基本清一色铸铝。原因很实在:吸塑靠加热板把片子烘软再真空吸贴,模温要稳,铸铝导热比钢快一倍不止,模体里埋铜管走水或者插电热棒都好使。一套1.2米乘0.8米的单腔模,铸铝坯毛重两百来公斤,比同尺寸钢模轻一多半,吊运装卸省人力。
发泡模也是一个路数。EPS包装件,家电四角那种白色缓冲块、泡沫箱,模具是铸铝做的,型面上钻满气塞,蒸汽从气塞往泡粒里串,蒸汽温度一百一十度上下,压力零点一兆帕出头。有意思的是,发泡模对铸铝件的容忍度比吸塑模高,型面上有点微针孔不算大事,蒸汽本身就是要往里穿的东西。
低压铸造这条线要单独说明白:它自己的压铸模多是钢的,但用低压铸造法浇出来的铝件,致密度比砂铸高一截,充型平稳、卷气少,有厂家专门拿它浇吸塑模、发泡模的标准坯料。一箭双雕的事,后面细说。
顺带一提,吸塑模从石膏模打样到铝模量产的整条流程,站里有篇专门拆过,吸塑模具制作怎么做?石膏模打样到铝模量产的完整实操流程,打样环节讲得比我细,可以补这一块。
铸铝件气孔从哪来?
气孔三个来源:铝液吸氢析出、型砂水分发气、浇注系统卷气。真要命的是皮下针孔,铸态看不见,机加工掉表皮才露出来,验收不能只看毛坯面。下面逐个讲查法。
头一个是氢气。铝液在七百度上下吸氢能力很强,温度越高吸得越多,浇进型腔一凝固,氢没地方去,就憋成针孔留在里面。所以精炼除气是铁规矩:七百二十度左右扒渣,撒精炼剂,用量按炉料重量的百分之零点三到零点五来,再静置十来分钟让气泡跑干净。赶上南方的梅雨天,炉料和工具带进去的水汽全是氢的来源,我见过回炉料不烘烤直接下炉,整炉浇出来全是废品的场面,一炉两吨料,就那么报废了。
第二个是型砂发气。湿型砂含水百分之四到五,铝液一碰上就是蒸汽;树脂砂好一些,但涂料没烘干透照样窜气。砂型的排气孔、出气冒口开得到不到位,直接决定气体能不能跑出去。我们验砂铸坯,第一句话先问型砂烘了多久。
第三个是浇注卷气。直浇道太细、浇速太快,铝液在浇道里翻着跟头卷空气进去,这种气孔一般贴着浇口附近成片分布,位置规律性强,最好认。
三个来源里数氢气针孔最阴,散布全断面,大小零点五到两毫米。铸铝坯通常留四到六毫米加工余量,皮下针孔要是长得比余量深,一铣就露。上个月那套返工的吸塑模,就是精炼工序被省了,八千多块铝钱加二十天工期打了水漂。气孔、冷隔、缩松这类缺陷的成因和对策,模具压铸常见缺陷有哪些?气孔冷隔缩松的成因和对策这篇列得全,讲的是压铸件,道理是相通的。
致密度验收的三板斧
验致密度靠三招:称重算密度对照2.66、粗加工后按标样评针孔度、有气路水路的打压试漏。冒口根部和壁厚突变处是缩松高发区,验收重点照顾。招招都有实操细节。
第一招,称重算密度。纯铝密度二点七,铸造铝合金做到二点六六到二点六八算正常,缩松一多密度掉得飞快。整件称重再按三维尺寸算体积,误差太大,我一般让浇注车间随机切一块三十乘三十的试块,卡尺量准、电子秤称重,一除就见分晓。低于二点六零,直接判不合格。
第二招,粗加工评针孔度。型面粗铣掉两毫米,拿针孔度标样对着比,一到五级,三级以内算合格;吸塑模型面我卡得更死,二级以上就得让对方说明原因,写进验收单。
第三招,打压试漏。发泡模有蒸汽通道的,打零点四兆帕保压五分钟,压力表指针纹丝不动才算过,带水路的吸塑模同理。这一招专治内部的连通性缩松,外面看不出来、密度也够格,一打压就现形。
再给两个土办法。一个是听声,小锤敲坯子,声音清脆发亮的组织紧实,发闷发哑的十有八九藏着缩松;另一个看断口,试块砸开,断面银亮、晶粒细的是好料,发灰发暗、晶粒粗大、能看见棉絮状白斑的,致密度肯定不行。这些是车间老师傅传下来的东西,仪器不在手边的时候特别管用。
缩松爱待的位置也交代一下:冒口根部、两处壁厚交叉的热节、铸件最后凝固的大平面。这些地方补缩不到位,凝固收缩没人喂,就松了。验收时拿手电对着这几个位置多照照,比量十处平面尺寸有用。
三条工艺路线的取舍
砂铸便宜、能做大件,但气孔缩松风险最高;金属型致密度好,尺寸受限;低压浇的坯子最致密,要先摊金属型成本,适合批量标准坯。一张表对比着看。
| 路线 | 气孔缩松风险 | 致密度 | 成本参考 | 周期 | 适合什么 |
|---|---|---|---|---|---|
| 砂型铸造 | 高 | 一般 | 最低,大坯两三万起 | 10-15天 | 两米上下、型面简单的大模坯 |
| 金属型铸造 | 较低 | 较好 | 中等,比砂铸高三成左右 | 7-10天 | 500毫米以下的坯料,中小批量 |
| 低压铸造 | 最低 | 最好 | 前期金属型费用高 | 单件不划算 | 批量标准坯、致密度卡得严的件 |
站队的话我摆明:吸塑模和发泡模这种要过型面的,我倾向金属型浇的坯,多花三五千,比后期返一次工便宜得多。真要做两米往上的大模坯,砂铸躲不开,那就把加工余量放大到八毫米,验收时死盯针孔度这一项。至于铝铸造这条线上更深的东西,铝铸造模具怎么选工艺?砂铸金属型低压重力四条路线对比+H13与铸铁模实测那篇铺得比这篇宽,对照着看正好。
上个月那套返工的吸塑模,重浇之后第一件事就是切试块算密度,二点六七,过了;型面粗铣完对着灯看,干干净净。老板娘在台账上把那笔八千多块的学费单独立了一栏,名字起得直白,就叫工艺没盯住。铸铝模具真不是什么玄学,精炼除气做没做、砂型烘没烘透、冒口补缩够不够,三件事盯死,废品率能从两成压到百分之三以内。
常见问题
铸铝模具和铝压铸模具是一回事吗?
不是。铸铝模具说的是拿铝铸件当模具用,比如吸塑模、发泡模;铝压铸模具是装在压铸机上生产铝件的钢模,材料是H13这类热作钢。一个是铝做的模,一个是压铝的模,两码事,询价前先分清。
铸铝件上发现气孔还能焊补救回来吗?
看位置和大小。非型面上的零星气孔,氩弧焊补后打磨能救;型面上的成片针孔不建议补,焊补热输入一大,周围容易二次生气孔,还可能带着变形,型面缺陷基本只能返铸。
吸塑用的铸铝模具寿命大概多少模次?
正常保养二十万到五十万模次没问题。坏得多的不是本体,是气孔薄弱处被真空反复抽吸后掉块,还有水路接头老化渗漏,所以坯子致密度直接决定这套模能用多久。
小批量做吸塑模,铸铝和整块铝板CNC开料怎么选?
五十套以内的订单我偏向铝板直接铣,贵几千块但交期短、组织致密没气孔烦恼;常年量产、型面复杂的大模才值得走铸铝,材料费省下来很可观。