铝铸造模具怎么选工艺?砂铸金属型低压重力四条路线对比+H13与铸铁模实测
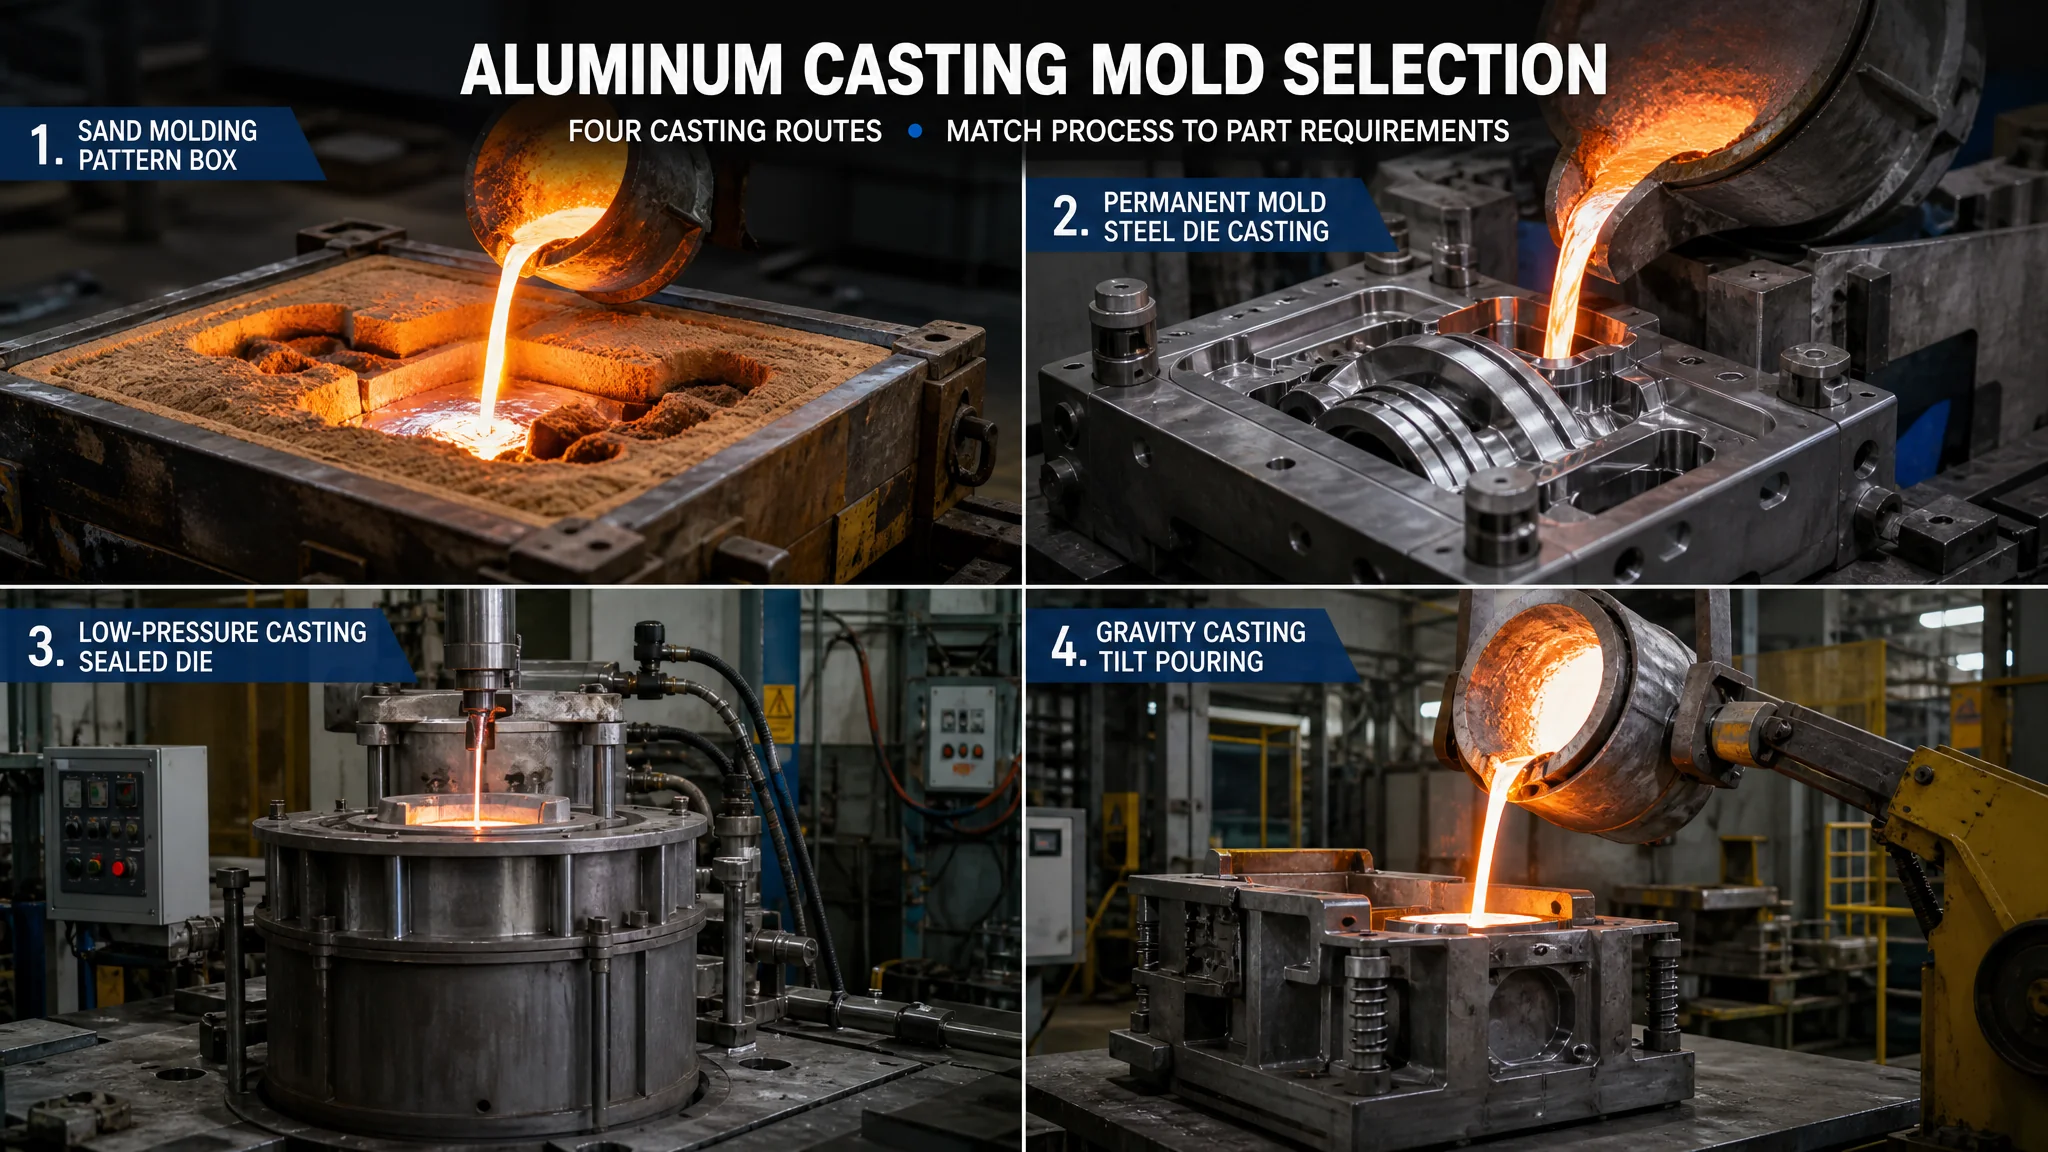
简单说:铝铸造模具按工艺分四条主线——砂铸模具(木模/金属模造砂型,单件小批量最省)、金属型模具(铸铁或锻钢模膛,批量件性价比之王)、低压铸造模具(液面加压自下而上充型,适合轮毂类致密件)、重力铸造模具(倾转浇注,结构最简单)。模材上低压/重力模长期被铝水冲刷,H13比灰铸铁寿命高一个量级,排气和冷却做不好,再贵的钢也白搭。
你肯定见过这种争论:同样一个铝合金件,A厂说必须开金属型,B厂说砂铸就行,C厂直接甩来一句"上低压吧"。铝铸造模具这事,说难不难,说简单真不简单——选错路线,模具费多花十几万,做出来的件还可能全是气孔。我在铸造厂待了十一年,前五年在砂铸车间跟木模工吵,后六年在低压铸造机边上守着,翻过的车够写一本手册了。这篇就按"工艺决定模具"这个逻辑,把四条路线的模具差异、模材选择、还有最容易被轻视的排气和冷却,一次说透。
先把概念摆正。很多人搜"铝铸造模具",其实心里想的是"把铝变成零件的那个工具到底长什么样"。它跟注塑模、冲压模长得都不一样:铸造模具的核心是容纳700℃上下的铝水,让它冷却凝固成想要的形状。这个"容纳",可以是砂子堆出来的型腔,也可以是一块开好模膛的钢铁。不同的容纳方式,就是不同的工艺路线,模具的贵贱、寿命、精度全跟着变。想系统补一遍铸造模具家族图谱的,可以先看我们之前写的铸造模具入门:砂型和金属型的底层对比,这篇专攻铝这一条线。
四条铸造路线的模具,差别到底在哪
一句话区分:砂铸模具是"用来造砂型的模",金属型/重力/低压模具是"直接当型腔用的模"。砂铸模做的是母模,金属型、重力、低压模具本身就是成型工具,这是本质分界。判断用哪条路,先看批量——年产500件以下砂铸几乎无对手,几万件往上金属型起步,轮毂、缸盖这类要求致密度的上低压,大平面薄壳件看重力倾转。
展开讲。砂铸的模具其实叫"模样",木头做的最便宜,一套3000到8000块能拿下,拿来在砂箱里磕出型腔,铝水浇进去、砂子敲掉,件就出来了。模样本身不接触铝水,所以它可以用木头、铝合金、甚至3D打印树脂做。适合什么?单件、小批量、结构特别复杂的大件——比如一台测试用的箱体,开金属型要八万,砂铸木模四千五,件的质量要求又不高,闭眼选砂铸。
金属型铸造(不少老工人叫硬模铸造)就完全另一回事了:模具本体是一整块开膛的钢或铸铁,铝水直接浇进去,靠金属模壁快速导热成型。冷却快,晶粒细,件的机械性能普遍比砂铸件高一档——我们实测过同一牌号的ZL104,金属型件的抗拉强度比砂铸件高出15%左右。模具寿命也长,灰铸铁模膛干个几千模次没问题。缺点是模具贵、吃结构:内腔太复杂的件,金属型根本抽不了芯。
低压铸造的模具结构和重力模看着接近,但工作方式倒过来了——铝水从坩埚底部被压缩空气顶着往上走,通过升液管进入模膛,自下而上平稳充型。充型速度可控,卷气少,铸件致密度高。汽车轮毂就是低压铸造的天下,缸体缸盖也大量用。模具材料要求也最高,因为升液管口那里天天被铝水冲刷。重力铸造模具严格说是金属型的一个分支——模具装在倾转机上,带着铝水慢慢转动着浇,充型更平稳,专治薄壁大平面件,锅、散热器片这类。家里那种一口铝锅怎么用重力模做出来的,我们拆解过全过程,感兴趣翻这篇:铝锅模具制造全过程:从重力铸造到模具寿命。
说实话,别被"低压更高级"这种话带偏。低压机的投入(设备加模具)动辄上百万,你的件如果砂铸就能满足图纸要求,硬上低压纯属烧钱。我见过一个做灯具外壳的老板,年产量两万件,被设备商忽悠上了低压线,结果三年的利润全填进去。选路线先算账,这是第一原则。
H13和铸铁模:模材怎么选才不花冤枉钱
直接给结论:砂铸模具根本不用H13,铝合金或硬木就够;金属型/重力模膛,普通批量用灰铸铁或球铁,模次要求高、件有外观面要求的上H13;低压铸造模具优先H13,预算紧可以用QT600球铁过渡,但升液管配合部位必须用热作模具钢。H13做好氮化处理,模具寿命能从3万模次提到8万模次以上。
为什么低压模非H13不可?工作温度是核心。低压模具长期在250到350℃的模温下循环,铝水温度680到720℃,还要承受保压压力(一般20到60 kPa,个别到100 kPa)。这种热疲劳环境,铸铁的抗热裂能力撑不住,模膛棱角处几十模次就开始出现龟裂网纹。H13(4Cr5MoSiV1)含铬5%、钼1%多,红硬性和抗热疲劳都是干这个的,维基百科对H13的成分和用途有完整条目,热作模具这个赛道它常年霸榜。改良版本如H11(4Cr5MoSiV)韧性更好一点,高端轮毂模具上用得多。买钢材认准一胜百(ASSAB)这类正规渠道也省心,我们后来固定采购8407这个牌号,批次稳定,没再出过硬度虚标的事,一胜百官网的热作模具钢选型资料值得翻一遍。
成本差异要有数。H13电渣钢一吨一万五往上,一套中型低压模具光材料就要两三万;灰铸铁HT250一吨四五千,同样模膛尺寸材料费不到H13的三分之一。所以那种年产量五六千模次的中小单,铸铁模膛完全够用,真没必要全副武装。我们的做法是混合配:定模模膛用H13(贴着铝水的热面),模架和背板用45号钢或者铸铁,省钱又不牺牲关键部位寿命。
再提醒一句热处理。H13买回来只是半成品,淬火+两次回火做到HRC44到48才是能用状态。有一回我们贪便宜进了一批没做真空热处理的H13,硬度虚标,用到四千模次模膛就涨大了0.15mm,尺寸超差整批件报废。这个教训我记到今天:买H13必须附带热处理报告,没有报告的便宜货,再便宜也是贵的。
排气——铝铸造模具最容易被糊弄的一环
铝水充型时型腔里的空气排不出去,就是气孔的直接来源。金属型模具的排气三大件:分型面排气槽(深0.08到0.15mm,宽5到20mm)、模膛死角排气塞(直径6到12mm,表面带0.05mm缝隙)、顶针配合间隙。别小看这几条缝——尺寸超了铝水钻出来形成飞边,小了气排不干净,全在0.1mm这个量级上做文章。
排气槽的布置是有讲究的。原则一条:开在铝水最后到达的地方。怎么判断?看浇注系统和模膛结构——铝水从浇口进来,一路推着空气走,末端、死角、深腔底部,都是积气重灾区。我们团队习惯开模前先跑一次充型模拟,把卷气风险区标出来再定排气槽位置,比凭老师傅手感稳得多。不跑模拟也行,试模时往模膛撒一层薄薄的松香粉,浇一模看熔化痕迹,铝水流到哪一目了然。
低压铸造的排气逻辑有点特殊——它是从下往上充,空气天然往上顶,所以模具顶部的排气面积要留足,分型面顶部那条排气槽往往要开到0.2mm深(因为保压时铝水压力顶上来,太浅的槽来不及排气就憋住了)。轮毂模具的经典做法是在轮辋顶部车一圈排气环槽,配合排气塞,成品的气孔率能压到很低。这套东西抄成熟结构就行,别自己瞎发明。
砂铸模具的"排气"概念不一样——砂型本身透气,潮模砂透气性做到80以上基本不积气,但暗冒口和芯子还是要扎出气孔。木模上做出气孔定位凸台,造型时直接在砂型里扎出气道,这个细节很多木模厂都省了,结果铸件上表面一窝小气孔,返工打磨打到手软。
冷却水路——模温决定了你的节拍和良率
金属型铸造的节拍时间,70%耗在等冷却上。模具冷却做好,单模次从180秒压到90秒以内不是神话;冷却不均,件会变形、缩孔、粘模,三样占铸造缺陷的大头。做法就三条:模膛随形水孔(距型面15到25mm)、点冷(局部镶铜棒加水冷)、模温机控温让模具稳定在200到300℃工作区间。
讲个实测数字。我们给一个通讯箱体做金属型模具,第一版冷却没细做,模膛背面钻了两条直通水道离型面40mm远,结果单模次205秒,铝铸件顶面缩坑一片。后来改随形水路(深孔打弯,跟随模膛形状走,距型面20mm),单模次降到118秒,缩坑基本消失。就这一改,客户那台铸造机的年产能多了六成。冷却水路的投入产出比,在模具所有配置里排第一,这是我用真实订单验证过的。
粘模这事也多半怪冷却。模温局部过热的点,铝水会焊在模膛上,脱模时撕出毛刺甚至拉伤型面。对策是给热点加"点冷"——镶一根紫铜棒进去,铜棒尾部通水,铜导热快,专门救局部过热。哪些地方容易热?浇口附近、厚壁处、还有模膛的内圆角。老实讲,点冷位置定准了,粘模率从5%能干到0.5%以下。
低压铸造模具的冷却更重要也更复杂,因为凝固方向要控制——想让铸件从上往下顺序凝固,浇口最后凝固,才能靠保压补缩把缩孔挤出去。所以低压模具的水路经常是分区控制:轮辋区、轮辐区分开接模温机和冷却水,各区温度独立调。这套系统是低压铸造模具贵的原因之一,但它也是低压件致密度高的底气。
喷涂也是冷却体系的一部分。每次脱模后喷脱模剂,既是隔离铝水也是给模膛降温,石墨水基脱模剂稀释比例大概1:80到1:120,喷多了件表面发黑积垢,喷少了粘模。这活看着是辅助工的事,其实是良率的第一道闸。
不同批量怎么配模具,直接抄这套账
按年产量分档最省心:500件以下走砂铸木模(模具费几千块);500到2万件走金属型铸铁模(模具费2到8万);2万到30万件金属型H13模膛或重力倾转模(模具费8到25万);轮毂、缸盖、高气密性件走低压铸造H13模具(单套模具15万起步,设备另算)。别跨档配置——小批量开H13模是浪费,大批量用铸铁模膛是返工噩梦。
这套账里还有几个变量要提醒。第一,精度要求:砂铸件尺寸公差一般CT10到CT13级,金属型能到CT7到CT9,图纸标了CT7你就没得选,砂铸直接出局。第二,结构复杂度:内腔复杂的件砂铸可以下芯子随便做,金属型抽芯成本翻着涨。第三,交期:木模七天出样,金属型模具交期30到45天,低压模具加调试要60到90天——赶时间的话,路线直接被交期锁定,没得商量。
也有折中玩法。我经手过一个案例:客户的件最终确认走金属型批量生产,但前期验证阶段先花六千块做了套砂铸铝模(模样本身用铝做的,比木模耐磨十倍),打了五十件做结构和强度验证,改动确认完再开正式金属型模具。这一步避掉了"模具开完发现结构要改"的大坑——金属型模具改一次模膛,损失动辄上万。先便宜验证再正式开模,这个顺序值钱。这个思路说到底就是"按工艺路线配模具",而工艺路线怎么分的,模具全家族分类那张表里捋得最清楚,回头可以对着查一遍。行业体量再给一个参照:根据中国模具工业协会的数据,2024年国内模具行业营收已经站上3400亿元,其中铸造模具装备的升级是汽车轻量化需求直接拉动的,铝化率上去,铸造模具的采购量跟着涨,具体数据和趋势可以看中国模具工业协会官网的年度报告。
常见问题
铝铸造模具和压铸模具是一回事吗?
不是,差别挺大。压铸是高压充型,铝水几十MPa打进去,模具必须是H13级别的精密模架带滑块抽芯,一套几十万起步。铸造(这里说的砂铸/金属型/低压/重力)是低压或无压充型,模具结构和成本都低一档。简单说:压铸是"射进去",铸造是"倒进去或顶上去",两个工艺路线,模具完全是两套设计逻辑。压铸那条线我们单开过一篇,想对照着看读这篇:压铸模具是什么?铝合金压铸成型的原理。顺带一句,铝水要是走挤压而不是铸造,那又是另一套模具体系,铝型材挤压模的分流模结构跟铸造模完全是两回事,别混着搜。
H13模具钢做铝铸造模具,寿命一般多少模次?
看工艺。低压和重力铸造模具,H13做好氮化(氮化层0.15到0.25mm)状态下,铝合金件一般能做到5万到10万模次;不氮化裸奔大概2到3万模次就开始热疲劳龟裂。铸铁模膛一般3千到8千模次就得修。模具寿命还跟喷涂、模温控制关系极大,同样一套H13模,维护好的厂和糊弄的厂能差出三倍寿命。
金属型铸造模具为什么会粘模?怎么解决?
粘模三个根源:模温局部过高、脱模剂没喷匀、模膛表面粗糙度差。先查模温——九成粘模是热点造成的,加点冷铜棒最立竿见影。然后看脱模剂稀释比例和喷涂手法,别迷信"多喷点保险",喷厚了积垢反而更粘。模膛该抛的地方抛到Ra0.8以下,拔模斜度别抠门,能放1.5度就别硬卡1度。这三招下去还粘,就要怀疑铝水铁含量超标了,查一下炉料。
低压铸造和重力铸造,做铝合金件哪个更好?
没有哪个全面更好,看件。低压的强项是致密度和补缩——轮毂、缸盖、需要气密测试的件,低压的良率明显占优。重力的强项是灵活和便宜——薄壁大平面件、锅具、散热器片,重力倾转模便宜一半以上,交期也快。我们做结构件,客户图纸有气密要求就推低压,纯结构件就重力,这个分法用了七八年,基本没错过。
写到这,我的偏好明说:金属型铸造是铝铸造模具里性价比最甜的那个点——性能比砂铸好一截,成本比低压低一大截,中小批量的活它接得最稳。砂铸和低压各有不可替代的场景,但两头之间的地带,金属型确实是最好用的。排气和冷却这两件事,比模材牌子重要,别在钢上省、在细节上糊弄。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。