模具大全:一张表看懂全家族分类,老师傅按工艺给你捋一遍
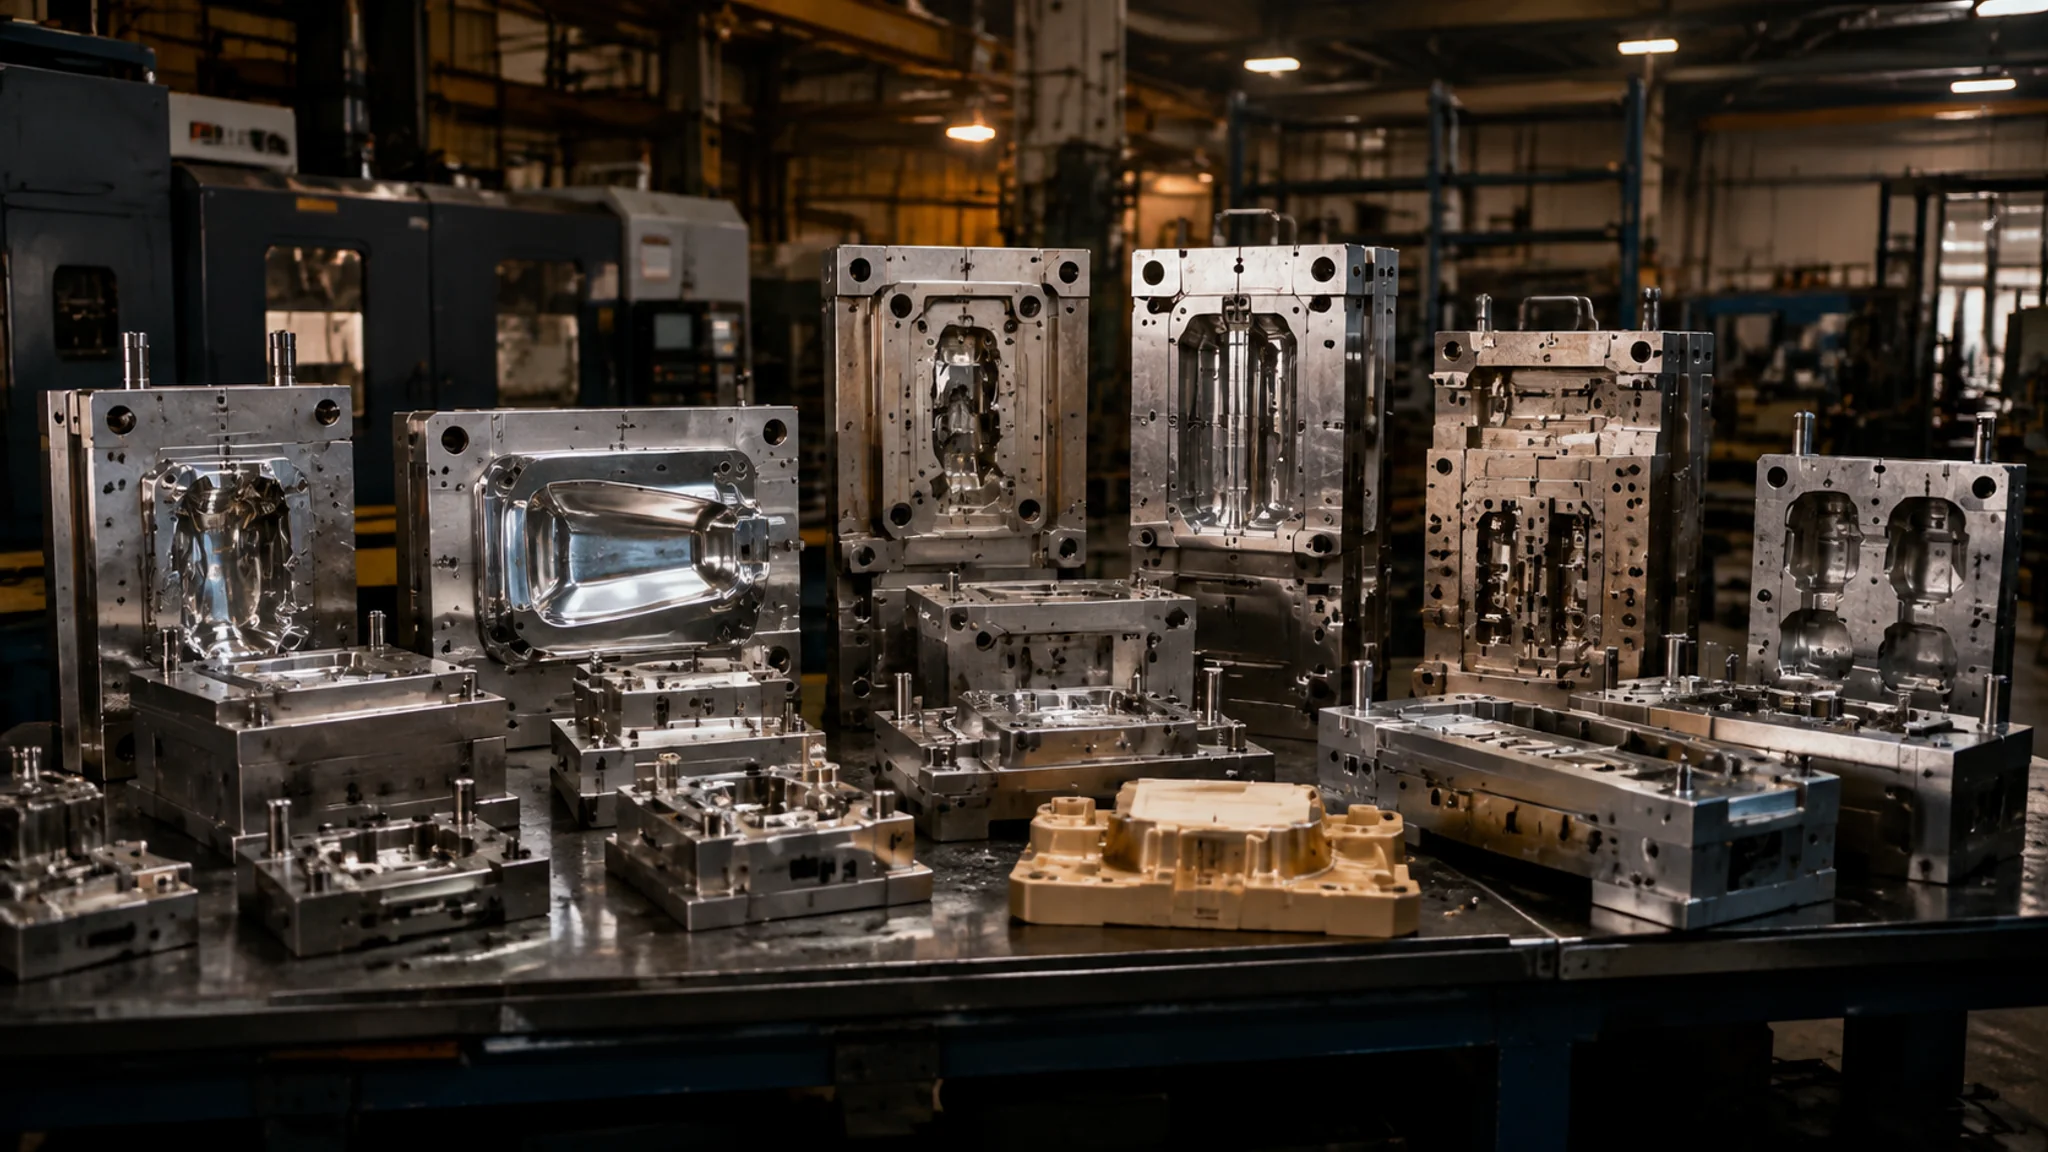
简单说:模具大全按成型工艺分,主干就六支——注塑、冲压、压铸、锻造、铸造、吹塑,往下再细分出几十种。判断类别先看三样:原料是颗粒、板料还是熔浆,成型靠压力还是热量,生产是单件还是连续。下面我用家族树加对比表把整个体系捋一遍,看完你就能对号入座。
带过三个学徒,每次新人进厂第一课我都让他先背模具分类。有人说背这玩意有什么用,干着干着不就熟了?话没错,但绕的弯路能绕半年。我当年就吃过这个亏——图纸拿到手,分不清是压铸还是注塑,备料直接买错了钢,一套718H白瞎了小两万。
说实话,模具大全这个词听着吓人,行业内粗分也就十来个家族,细分撑死几十种。真没到背字典的程度。
这行最靠谱的分类思路不是按行业分——汽车模具、家电模具这种分法边界太模糊,一台车上的模具能横跨五六个工艺。按成型工艺分才干净:什么料、怎么变形成型、一次成一个还是成一片,三个问题问完,模具在家族树上的位置就定了。下面这棵树,是我跑了宁波、台州、佛山十几家厂之后自己整理的版本,未必学术严谨,但车间里好使。
先看全景:按成型工艺分的模具家族树
整棵树分三层:主干六支是注塑模、冲压模、压铸模、锻造模、铸造模、吹塑模;支线上再分橡胶模、粉末冶金模、拉丝模这些专用家族;末端的具体模具都从支线往下挂。所谓模具大全,穷举是穷举不完的,把这棵树的骨架记住,具体品种用到再查。
文字版的树长这样,我对着车间实物给你念:
模具家族树(按成型工艺)
├─ 高分子系:注塑模(立式/卧式/双色)→ 吹塑模(挤出/注射)→ 吸塑模 → 挤出模 → 滚塑模 → 发泡模
├─ 冷作系:冲压模(冲裁/弯曲/拉伸/级进/复合)→ 冷挤压模 → 冷镦模 → 折弯机模
├─ 热作金属系:压铸模(冷室/热室)→ 锻造模(热锻/温锻)→ 挤压模(热挤)
├─ 铸造系:砂型模(含消失模)→ 金属型模(重力/低压)→ 熔模精密铸造模
├─ 弹性体系:橡胶模(压模/注压/挤出)→ 硅胶模
├─ 无机非金属系:玻璃模 → 陶瓷模(石膏模/等静压模)
└─ 特殊系:粉末冶金模 → 拉丝模 → 铆钉模等配角
七大枝干。每枝的脾气差别很大,比如同是"钢模",注塑模怕蚀纹面拉伤,锻造模怕热疲劳龟裂,买错钢料就是几万块打水漂,后面讲钢材时会展开。
一张总表:六类主流模具的特征与应用对照
直接看表。按"原料状态+成型动力+生产节奏"三个维度对比,这张表是我带新人时最早让他们抄进本子的,抄完基本能分清市面上八成的模具。
| 家族 | 原料 | 成型动力 | 典型应用 | 一句话特征 |
|---|---|---|---|---|
| 注塑模 | 塑料颗粒熔体 | 螺杆高压注入 | 外壳、日用品、汽车塑件 | 塑料件的绝对主力 |
| 冲压模 | 金属板料 | 冲床冷态冲压 | 车身覆盖件、端子、家电钣金 | 薄板成形的快枪手 |
| 压铸模 | 铝锌镁熔浆 | 高压压射充型 | 变速箱壳、LED散热器 | 熔融金属高压速凝 |
| 锻造模 | 加热的棒料坯 | 锻锤或压机冲击 | 曲轴、连杆、齿轮坯 | 力量换强度的硬汉 |
| 铸造模 | 金属液或型砂 | 重力或低压充型 | 机床床身、路沿石、铝锅 | 最古老,大件便宜 |
| 吹塑模 | 塑料型坯 | 压缩空气吹胀 | 瓶、桶、水箱浮球 | 中空件专用 |
补一句:行业里"模"和"模具"经常混用,模具厂名片上印"专业模具制造",进去一看可能只做级进模,也可能只做压铸模。所以谈合作别看门头,直接问对方主做什么工艺,这句话能帮你过滤掉一半不对口的时间成本。想系统了解冲压这个枝干的,可以翻我之前写的冲压模具一站式入门体系。
注塑和冲压:市场最大的两支,怎么快速区分?
看材料就够:成型的东西是塑料,基本是注塑模;是金属薄板,基本是冲压模。一个在注塑机上干,一个在冲床上干,设备都不同,混不了。这两支加起来占了我经手订单的大概七成,新手搞懂这两个,日常够用了。
注塑模全称塑料注射模,工作节奏跟打针差不多:颗粒料在料筒里加热熔成糊状,螺杆推进,高压射进模腔,保压冷却,开模顶出。一个循环十几秒到几十秒。牙刷柄、遥控器壳、汽车保险杠,都是它生的。模架常用LKM标准,型腔料看要求,P20起步,镜面的上2083,透明件的要求更刁。感兴趣的话我在四大成型工艺对比那篇里单独拆过它的结构。
冲压模在冷态下干活,对象是卷料或板料。落料、冲孔、弯曲、拉伸,全是冷作。它的家族内部分化最细:单工序模一套模只干一道活,复合模一次冲压干两三道活,级进模料带往前走一步冲一下,做端子连接器那种几毫米的小件,一分钟出几百个不是问题。我见过最夸张的级进模22个工位,料带0.3mm厚,冲出来的产品毛刺控制在0.02mm。想深挖可以看级进模具的连续冲压详解。
两支的钢材选用完全是两套逻辑,这里给个对照:
| 场景 | 注塑模常用钢 | 冲压模常用钢 |
|---|---|---|
| 通用要求 | P20 / 718H | Cr12MoV |
| 产量高、耐磨 | 2344 / 2083 | SKD11 / D2 |
| 带腐蚀或抛光 | 2083 / S136 | 表面镀钛处理 |
这张表是我自己用的速查版,别当选材圣经——具体到每套模还得看产品结构,复杂型腔经常要镶拼、要上铍铜局部快冷,这些属于设计阶段的活。
压铸和锻造:都是热金属,差别在哪?
一句话分辨:压铸是熔化的金属浆高压射进模腔,做薄壁复杂件;锻造是加热但不熔化的金属坯被砸变形,做承力结构件。前者追求充型,后者追求致密。拿手电钻的铝壳和汽车的连杆对比一下,直观得很。
压铸模按机器分冷室和热室:铝合金熔点高用冷室,锌合金熔点低可以让熔炉泡在机器里,用热室。模具钢基本都是H13一统天下,因为模腔要反复接触六七百度的熔浆,表面得氮化处理抗热疲劳。压铸件的气孔问题是个老毛病——熔浆高压充型时卷进去的气出不来,所以对气密性要求高的件(比如需要后续加工油道的)要么上真空压铸,要么老老实实改用重力铸造。
锻造模更暴力。坯料加热到1100度左右(钢件),放在下模膛里,上模带着几吨的力砸下来,金属在模膛里流动充满。出来的件内部纤维流线沿着轮廓走,强度比切削件高一大截,所以曲轴、连杆、起重吊钩这类保命的件必须锻。锻模的工作条件在所有模具里算最恶劣的,一副模膛修两次模就得报废,行业普遍水平寿命在几千到一万多件之间,具体看产品复杂度。
| 维度 | 压铸 | 锻造 |
|---|---|---|
| 金属状态 | 完全熔化成液态 | 加热软化但不熔化 |
| 充型方式 | 高压高速压射 | 冲击挤压流动 |
| 常见材料 | 铝、锌、镁合金 | 碳钢、合金钢 |
| 件的特点 | 壁薄、形状复杂 | 组织致密、强度高 |
| 模具钢 | H13(ESR更佳) | 5CrNiMo / H11 / H13 |
| 致命弱点 | 气孔难避免 | 模具损耗极快 |
这两个家族我各写过一篇实战记录:压铸模具的原理和结构讲冷热室的结构差异,锻造模具的选材与失效记录里有我拆解龟裂锻模的第一手照片和结论。
铸造和吹塑:一个最古老,一个专管中空
铸造模的充型基本靠重力,是所有模具的祖先,从青铜器时代干到现在,特点是能做超大件且便宜;吹塑模专做中空件,把一根塑料管坯夹在模腔里吹气胀开,瓶子桶类全归它管。一个是金属界的老人家,一个是塑料界的专才。
铸造内部先分砂型模和金属型模。砂型是一次性的——每浇一个件就要重新造型,模具(这里叫模板或模样)可以反复用,砂型用一次崩一次,所以单件成本里模具费摊得极薄,机床床身、配重块这种大件几乎全走砂型。金属型又叫硬模,模腔是金属的反复用,重力铸造、低压铸造都算,铝锅、轮毂常用。低压铸造机是我的爱——炉子在下、模具在上,气压把铝液从炉底"顶"上模腔,充型平稳得像倒茶,做出来组织致密,轮毂这种安全件基本都走这个路线。相关的一手记录我放在砂型和金属型铸造对比和铝锅模具从重力铸造到寿命实测两篇里了。
吹塑要跟注塑区分开。注塑做实心件,吹塑做空心件。矿泉水瓶是挤出吹塑:挤出一根管坯,对开模合拢夹住,气针进气吹胀贴腔。那个5加仑的大水桶,以及汽车油箱,也是这么个原理,只是料更厚、设备更狠。PET瓶实际走的是注拉吹两步法——先用注塑做出瓶坯,再加热吹胀拉伸,透明度和强度都上一个台阶。吹塑模对排气要求很讲究,夹气是吹塑最常见的报废原因。
剩下的支线家族:橡胶、玻璃、粉末、拉丝
这四支产量没前面大,但都不可替代:橡胶模靠硫化定型,玻璃模靠热压成形,粉末冶金模靠压坯烧结,拉丝模靠硬质合金孔径拉拔线材。各自守着一块细分地盘,谁也吞并不了谁。
橡胶模原理上跟注塑是亲戚,但多了一步硫化——胶料填进模腔,加热加压,橡胶分子在这里交联,出来才有弹性。密封圈、轮胎、鞋底全是它的活。跟注塑最大的区别是胶料有回缩率,飞边也多,钳工修飞边的工作量不小,做橡胶模的厂车间里永远一股胶味,去一趟就知道。轮胎模具是这里面最特殊的一支,花纹圈是它的灵魂,我在轮胎模具的结构与花纹解析里专门拆过。
玻璃模在啤酒瓶、化妆品瓶那类制品厂里用,铸铁模腔,配合料滴在模腔里吹-压成形。粉末冶金模是"压出来的零件"——铁粉铜粉在模腔里压成坯,再进烧结炉,齿轮、含油轴承直接成形,少无切削。拉丝模最简单也最不起眼:一块硬质合金或金刚石,中间一个喇叭孔,铜丝钢丝从粗拉到细,光这一个小家族就撑起了整个线缆行业。
这几个支线我自己最熟橡胶,踩坑也最多。老师傅们常说"橡塑不分家",但真上手才发现,注塑的参数逻辑拿到橡胶这边基本要推倒重来,硫化温度差5度,成品的硬度就能差出一个规格。
别光看类型:四大维度横评一次说透
单看每类的特征还是散的,换个视角重新横评一遍:按经济性,铸造最便宜、锻造最贵;按精度,注塑和压铸领先、砂型铸造最糙;按模具寿命,注塑模能到百万模次、锻模几千次就得大修;按交付周期,吸塑模几天能交,复杂级进模半年起步。
做成表更直观:
| 维度 | 第一梯队 | 第二梯队 | 末位 |
|---|---|---|---|
| 单件成本 | 铸造、冲压 | 注塑、压铸 | 锻造、熔模铸造 |
| 尺寸精度 | 注塑、压铸、级进冲压 | 锻造、冷挤 | 砂型铸造 |
| 模具寿命 | 注塑(百万模次级) | 冲压、压铸 | 锻造(数千至万件) |
| 开模周期 | 吸塑、简易铸造模 | 注塑、冲压 | 级进模、大型覆盖件模 |
| 结构强度 | 锻造、挤压 | 压铸、冲压 | 注塑、吸塑 |
几个数字说说来源。注塑模百万模次不是吹的,做矿泉水瓶坯的PET模具,用S136镜面钢加好保养,跑两百万模次的案例真实存在;锻模那头,5CrNiMo做一般连杆模,行业普遍七八千件就得修一次模膛,管理粗的厂三四千件就报废。砂型铸造的精度做到CT10级都费劲,注塑件按GB/T 14486的标准,普通件就能到MT3级。想深入了解精度分级的,可以去看我那篇精密模具的精度等级划分。
表里没放的维度还有一个——批量门槛。压铸模开一套几十万起步,你一年只做五千个件,摊下来模具费比买件还贵,这种单我们一般劝客户改重力铸造或直接外购。模具选型说到底是笔经济账,不是技术秀。
新手怎么按图索骥找到自己那套模具?
三步定位法:先看产品材质(塑料/板材/铝/钢/橡胶),这一步直接砍掉一半选项;再看结构特征(中空?薄壁?形状复杂程度?),砍掉剩下一半;最后按年产量对号入座,量小用低成本工艺,量大才撑得起硬模。三步下来基本锁定到具体某个家族。
举个真实例子。一个做灯具的客户拿了散热器图纸来问,产品铝的、带密集鳍片、年产八万。第一步定死是铝合金;第二步鳍片薄又深,砂型浇不满,锻造做不了这种形状,剩下压铸;第三步八万年量撑得起一套冷室压铸模,单件摊销两块多,比CNC掏料便宜一个数量级。就这么定了。
反过来,一个做手工皂的朋友被我劝退过注塑——年量三千,开模六万八,摊下来单件模具成本二十多块,我劝她直接硅胶模翻模,几百块搞定。冷门小众产品优先考虑软模或3D打印过渡,量起来再上硬模,这个顺序别乱。软模那套思路在快速模具与3D打印打样里写过,硅胶翻模的手把手版本在硅胶模具DIY教程,需要自取。
行业数据放这做个参考:根据中国模具工业协会统计,2024年我国模具行业营收已超过3400亿元(见中国模具工业协会官网),其中塑料模具和冲压模具两类合计占了总产值的一半以上。盘子越大,分类越要心里有数。
常见问题
模具到底分多少种才算"全"?
没有官方定论,行业教材分法也不统一。我按成型工艺分是七大枝干,要是把末端具体品种全列出来——单工序模、复合模、级进模、双色模、叠层模——五十种都打不住。我的建议是记主干、懂支线、末端用到再查,别死背,背了也记不住。
塑料模具和注塑模具是一回事吗?
不是。塑料模具是大概念,涵盖注塑、吹塑、吸塑、挤出、滚塑、发泡一整支高分子家族;注塑模具只是里面最大的一支。日常口语里两者经常被混着用,因为注塑占了塑料模具的大头,但严格说吹瓶模也是塑料模具,跟注塑半点关系没有。
同一类产品为什么有人用压铸有人用重力铸造?
核心看产量和壁厚。量大、壁薄、形状复杂的选压铸,效率高出几倍;量小、壁厚、要求内部致密不漏气的选重力或低压铸造,模具便宜、没气孔烦恼。我经手过一个件换了三次工艺,最后靠低压铸造才把漏油率压下来,工艺选择有时候真是试出来的。
模具上的钢印牌号是什么意思?
那是模具钢的材料牌号,相当于这套模具骨头的名字。看到P20、718H是注塑模常用钢,H13大概率是压铸或热锻模,Cr12MoV、SKD11常见于冲压模。拿到旧模先看钢印再估翻新价值,这个习惯帮我省下过不少冤枉钱。具体牌号特性可以查一胜百(ASSAB)官网的技术资料,比道听途说靠谱。
初学者先学哪一类模具入手最快?
我的答案是冲压模。结构相对直观,单工序模就凸模凹模加模架那几样,拆装一周就能看懂原理,而且价格便宜,报废一套学习成本也不高。注塑模复杂在浇注系统和顶出机构上,上来就啃容易被劝退。这是我带过三个学徒之后的心得,仅供参考。
写到这里亮个底牌:这篇模具大全我按成型工艺分,是因为这对我这种要备料、要看图、要估寿命的人最实用。你如果做采购,按应用行业分可能更顺手;你如果做学术,按学科分类另有一套体系。分法没有对错,趁手就好。
行业分类的标准叫法可以再对一眼维基百科的模塑工艺条目,中英文术语对照着看,谈外贸单子时不至于卡壳。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。