型材模具出料不均怎么调?从口模压缩比到壁厚修复的实战账
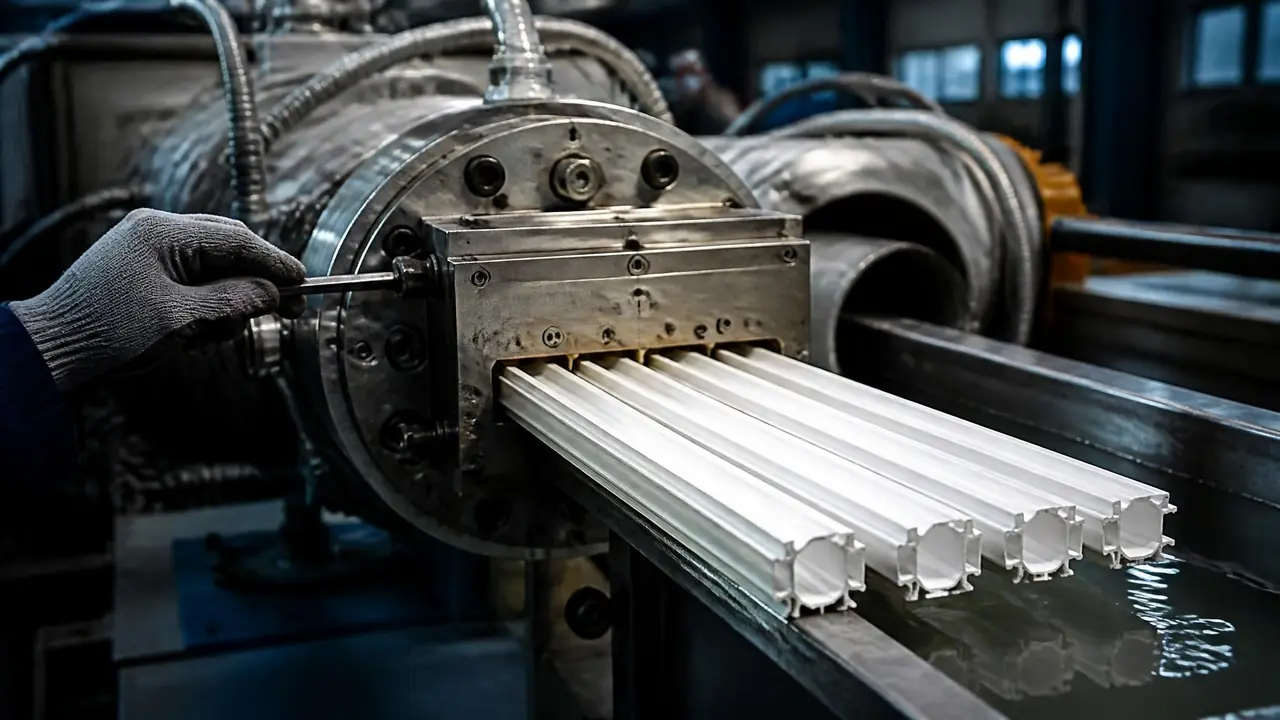
把话放这儿:型材模具十有八九的毛病出在出料速度对不齐,哪条筋走得快,型材就往哪边拱,壁厚跟着一头厚一头薄。别一上来就怀疑牵引机,先看口模压缩比和定型模真空。这篇把塑料型材和铝型材两种模子的调法掰开讲,附一张缺陷对照表,都是车间里废料堆上换来的经验。
凌晨两点,车间里那台65锥双螺杆刚牵引出来的塑钢窗扇型材,走到第四米开始往一边翘,摆在一起像把拉弯的尺子。学徒第一反应是冲过去调牵引机,我把他喊住了。干挤出十几年,我的判断很明确:十次弯头九次半是型材模具口模的事,牵引机背锅背得最冤。
型材模的逻辑跟注塑模完全是两条路。注塑是一腔一件的批发生意,挤出是料从口模里二十四小时不停地流,每条筋、每个腔的出料速度差一点,型材就往快的一边让、往慢的一边拱。所以看一副型材模具的水平,不看口模面抛得多亮,看试模第一根料直不直。
口模压缩比是型材模具的第一道命门
塑料型材模的压缩比一般做到3到5倍,流道从分流锥开始逐段收窄,让熔料压实着走出口模。压缩比不够,芯部发泡、内筋掰得开。这个参数不是查手册抄来的,是拿料试出来的,偏低和偏高的差别一上机就知道。
拿PVC-U窗扇料举例,机筒五段温度我们常设165、170、175、178、180度,口模给到190到195度。料在压缩段被压实,进分流支架分成几股,过焊合室再汇成一体。焊合室的高度和压缩比直接决定内筋的结合强度,我们的经验是焊合室高度取型材壁厚的4到6倍,薄腔料取下限。
压缩比做小了,试模时内筋一掰就开,客户验货卡在低温落锤上,改都来不及。流道是整体线割出来的,动一次就是一副新模的钱。这个参数在设计阶段就得跟客户的产品图对死,宁可前期多吵两句,也别试模后再扯皮。
出料速度对不齐,先判方向再动手
型材往哪边弯,就是对面出料慢、这边出料快,先调温度和限流,最后才动刀,每动一次只看一米料,别连改两处。现场排查按口诀走,多数弯头提一次温就能救回来。
我们的口诀是"一温二流三刀"。第一步把出料慢那一侧的口模温度提5度,看两米料,很多情况下热胀就能拉平。第二步看模具上有没有限流结构,能调的把快侧压一点。前两步都没用,才拆模动刀:慢的一侧修供料槽,或者把快一侧的工作带加长。塑料模工作带每加长1毫米,那一侧的阻力就明显上来,我们一般按0.5毫米一档蹭,蹭完上机看料,再决定下一档。
铝型材是热挤,逻辑相通但路数不同。铝模靠分流模的焊合室和工作带长短控流速,挤压比常年在30到50之间选,铝棒加热480到500度,模具预热430度左右,工作带差0.5毫米,出速就差一截。这块展开讲太长,铝模的工作带和分流桥设计我写过一篇铝型材模具怎么选结构,那边说得细。
调模最忌讳的是一次改两处。改完不知道是哪一步起效,下次再遇到同类毛病,经验就沉淀不下来。我们车间的规矩是每动一刀,把位置、进刀量、试模结果记在模卡背面,三年下来每副模都有一本自己的账。
| 现象 | 多半的原因 | 第一动作 |
|---|---|---|
| 出模即弯头 | 两侧出料速度差 | 慢侧口模提温5度 |
| 壁厚一头厚一头薄 | 对应侧供料不足 | 厚侧工作带加长0.5毫米 |
| 内筋一掰就裂 | 焊合室压力不够 | 查压缩比与焊合室高度 |
| 表面竹节纹 | 牵引打滑或真空不稳 | 先查履带压力再查真空 |
| 出模歪但定型后直 | 正常现象 | 不用管,看定型段出口 |
最后一行很多人栽跟头。口模出来歪不代表废,定型模真空一拉就正,判断标准永远是定型段出口那一根,不是口模出口那一根。
壁厚超差的修模,我交过最贵的一笔学费
壁厚两侧差超过0.2毫米就要处理,先查定型模真空再动口模刀,一次只修一条筋,进刀不超过0.1毫米,修完试料记录。顺序错了,越修越歪。
前年一副推拉框模,试模三回壁厚总差0.3毫米,几个师傅轮着上手补焊口模,越补越歪,光试模费就多花了一万多。后来我拿游标卡尺沿型材周边量了三十个点,发现根本不是口模的事,是定型模第一段的真空槽堵了一半,料贴不住模腔,被牵引活活拉薄。清了槽,壁厚立码回正。
这事给我立了条规矩:动口模之前,先把定型模和真空系统查一遍。塑料型材定型模一般三段,真空度-0.06到-0.08兆帕,第一段最吃紧,靠后递减。修口模面一次进刀别超过0.1毫米,H13氮化层就那么点厚,蹭穿了模子寿命直接减半。
对了,说到寿命,塑窗模正常能挤1500到2000吨料,小厂维护糙,几百吨口模面就拉毛了。局部拉毛送去重新氮化,四五百块,比换模划算得多。别心疼这点钱,硬撑着挤,废料钱早超过氮化费了。
凌晨那卷翘头的料,最后是提了5度口模温救回来的,一分钟一米地看,第二根就直了。型材模具这东西不神秘,难在肯一根料一根料地盯。你手上要是也有弯头甩边的料,别急着换模,按一温二流三刀的顺序过一遍,十有八九能省下一次拆模。
常见问题
塑料型材模具和铝型材模具能通用吗?
不能。塑料是低温挤出靠熔体压实,铝是450度以上的热挤压,一副铝模下到塑料线上两小时就废。找厂也要分开,做塑窗模强的和做铝挤压模强的往往不是一批厂,看案例再下单。
一副塑钢型材模具开模要多少钱、多久?
按腔数和复杂度,普通的窗扇、框料模一两万到四万,带共挤或多腔异形的三到六万。交期设计加加工一般25到40天,急单加钱能压到20天,但省下的天数常在试模环节赔回去。
型材表面发乌没光泽是什么原因?
多半是口模温度低了或者料受潮。PVC料含水,上机前没烘透,出模就是雾面。先提口模温5到10度,不行再查烘干工艺,别一上来就抛模。
定型模真空度开多大合适?
三段定型一般-0.05到-0.08兆帕,第一段取高,靠后递减。真空太大料会被吸进槽里拉毛,太小贴不住模腔、尺寸跑偏,以定型出口量的外形尺寸为准微调。