塑料挤出模具怎么调不出废品?口模定型模结构与压缩比设计实战
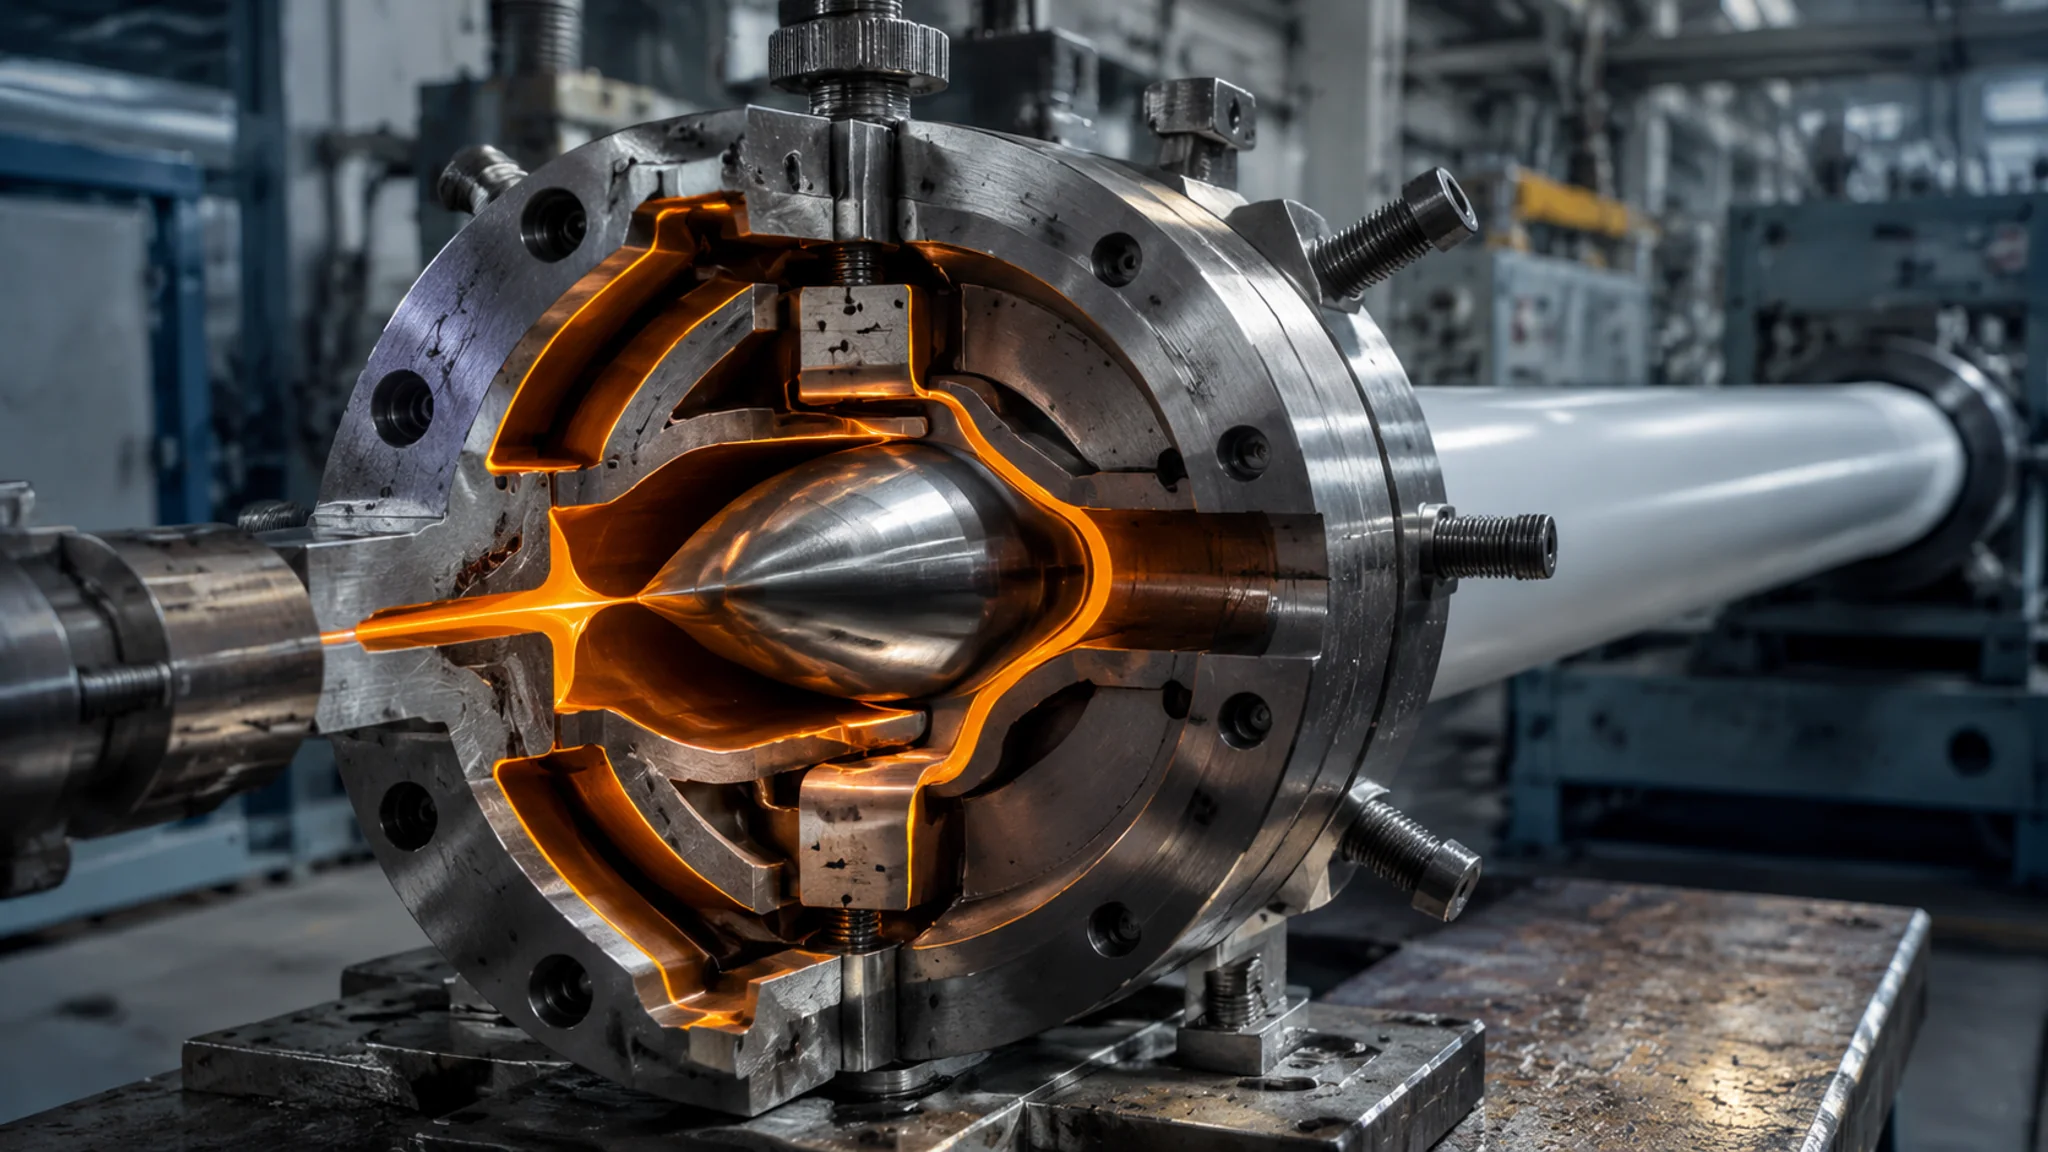
简单说:塑料挤出模具的分水岭在模头——口模负责把熔体整成截面,定型模负责把形状冻住,中间靠压缩比和流道过渡把料压实。管材、型材、片材三类模头结构完全不同,调试按"先温后速再对中"的顺序来,乱调只会越调越废。
做挤出的人应该都经历过这种半夜:线走着走着,管子外径开始飘,波浪纹一圈一圈往外爬,你围着模头拧一圈螺钉,结果越拧越歪。我第一次独立处理这种事故是在佛山一家管材厂,凌晨两点,一整条PP-R生产线停在那等我表态,车间主任在旁边抱着胳膊。那次之后我才真正搞明白,塑料挤出模具的门道不在图纸上,在模头和定型模那几十毫米的流道里。
先把范围划清楚。如果你要的是"挤出模具是个啥"的入门扫盲,先看站里那篇挤压模具总览,原理和分类都讲全了。今天这篇只啃一块硬骨头:模头的结构怎么设计、压缩比怎么算、三大类产品(PP-R管、型材、片材)的模头差在哪、拿到手怎么调。这也是挤出模具和注塑模具最不一样的地方——塑料注塑模具拼的是合模一瞬间,挤出模具拼的是连续几十小时不断料的稳定。
有个概念很多人混着叫:机头、模头、口模,到底是不是一个东西?大致可以这么理解——机头是接在挤出机末端那一整套的总称,模头是其中决定截面形状的核心段,口模是模头最末端那圈环形或异形的缝隙。日常车间里三个词经常互换,没人较真。真到设计图上,就得掰开了一条一条算。
口模和定型模到底怎么分工?
口模只干一件事:把螺杆送来的熔体从旋转紊流整成稳定的直线流动,并挤出大致的截面。定型模只干另一件事:用负压或直接水冷,把软塌塌的坯料冻成最终尺寸。塑料离开口模那一刻还是软的,尺寸在定型模里才真正定死。
这句话是理解一切挤出模具的钥匙。很多新手以为管子的外径就是口模孔的直径——不对。熔体挤出口模后会先膨胀(挤出口模那圈缝隙时要经过"离模膨胀",PP-R这种挤出来直径能涨百分之几),随后又在牵引下拉细,一胀一缩之间,口模尺寸和你最终要的管材尺寸差着一截。设计口模时反而要留出这个余量,说玄点是经验,说穿点是高分子流变学。想较真熔体在口模里的行为,可以去翻 维基百科的挤出成型条目,里面有离模膨胀和入口效应的描述。
定型模这边也不是一个零件,是一节一节的。以PP-R管为例:第一段是真空定型套,管坯穿过一个带环形缝隙水路的不锈钢套,套内抽负压,管坯外壁被吸在定型套内壁上定圆定径;后面跟两三段浸没式冷却水槽,把温度从一百多度一路压到五十度以下再进牵引。水温和真空度是这段的命门——真空太高管坯吸瘪吸出勒痕,水温太低表面骤冷结皮、内应力藏在里头,回火后管子会弯。PVC-U排水管的定型套一般开1.2到1.5毫米的真空缝就够了,间隙开大反而密封不住。
压缩比不是查表抄数,是给料"上强度"的开关
压缩比等于流道里最大截面积除以口模出口截面积。它的作用是把经过多孔板和分流锥之后支离破碎的料流重新压实焊合,消除熔接线。数值大,料压实、制品致密;数值太大,机头压力飙升,螺杆负载和熔体温度跟着飙,PVC直接分解给你看。
给你几个我攒下来的实际区间:PVC-U管材模压缩比大概3到6,PP-R管材模4到8,PE给水模可以到10左右(PE流动性好,扛得住),硬质PVC门窗型材模2.5到4,不敢往大了做——RPVC热稳定性差,超过200分钟不行的停留时间就要糊料。这些数字不是标准强制的,是几十年试模试出来的安全区,材料配方一改(填料多了、润滑剂少了),安全区就得跟着挪。
流道顺着料的方向有句老口诀:能顺不能堵,能滑不能滞。整个流道从进料口到口模出口,截面积要一路收小、不许有台阶和死角。死角是什么概念?熔体在那里不往前走,一泡就是几个小时,PVC热稳定剂耗光就开始碳化,从米粒大的黑点发展到成片烧焦,最后只能拆模煮模。我见过一套型材模,分流锥支架和模腔之间的过渡面留了个不到半毫米的台阶,试产第七个小时开始出规律性黑点,周期跟那坨滞料的"翻新周期"完全对得上。拆模修顺那个面,问题当场消失。这就是流道设计的现实——图纸上一条过渡线,车间里就是停机两天。
PP-R管材模还有个流派之争:筛板式模头(多孔板加滤网叠片)和螺旋式模头(熔体在螺旋流道里多次分流汇合)。老厂多用筛板式,结构简单、修得明白;新一点的高产线爱用螺旋式,熔体温度更均匀,管坯同心度好调,但流道一长一绕,清洗拆装都费事,工时贵一截。两派我都用过,说实话产速上了300公斤每小时以上,筛板式的温差劣势藏不住,这时候螺旋式多花的钱值。
PP-R管、型材、片材:三种模头根本不是同一个物种
管材模头是环隙结构(口模加芯棒,同心度是命),型材模头是异形窄缝结构(各支流速差平衡是命),片材模头是宽幅衣架式结构(横向厚度均匀性是命)。三种模具从流道形式到调试思路完全不同,没有哪个老师傅能靠一套经验通吃。
PP-R管模头最讲究对中。口模和芯棒之间那圈间隙决定了管材壁厚,间隙不均,管子一边厚一边薄,偏壁超差直接判废。现在正经厂都把口模做成轴向可调——模头外圈均布四颗或六颗调节螺钉,哪个方向壁厚了就往哪边微调。调的时候一次只动对角两颗,动完等线稳定三到五分钟再看数据,急着连拧三圈的,前面那次事故就是这么来的。管材模的芯棒支架那些分流筋,出料后会在管壁内侧留下熔接线,所以支架筋后面都要有足够长的汇流段把料"焊"回去。
门窗型材模头难在速度平衡。一个PVC窗框断面少说六七个腔,外壁厚的0.8毫米、内筋薄的才0.5毫米,料流走到口模出口时如果厚处快薄处慢,出来的型材直接拧麻花。平衡手段有两个:一是给各支流分配不同的压缩比和阻力,二是靠口模出口处的工作带(定型段长度)调节——流速快的地方把工作带做长些、增加阻力,慢的地方做短些放它一马。这跟铝型材模的工作带思路完全一样,参数完全靠试模一遍遍修。黄石那边做型材模的老师傅有句话:图纸定七分,修模定三分。修模就是拿油石和砂纸一点一点改工作带长度,修一次上机看一次,一套复杂断面模修两三周很正常。
片材模头是第三种逻辑。PP片材、PET片材用的衣架式模头,流道形状真像个衣架——中间一根粗主管,往两边越分越细,保证一米多宽的口模缝隙每一处出料量都一样。模头沿宽度方向排着几十个调节螺钉(也叫节流排或阻流棒),生产中用热电偶测横向温度分布,哪里厚了就调对应区段的螺钉或加热功率。进口宽幅模头能做出整幅厚度公差正负百分之三以内,国产模头普遍在正负百分之五上下,这就是做光学级片材时分水岭所在。顺带说一句,片材模头的唇口间隙靠上下模唇的弹性变形来微调,粗调拆垫片,细调拧螺钉,这活儿没三个月练不出手感。
新模到手怎么调?给你一套顺序固定的开机法
固定顺序:先温度、再速度、后对中。升温到位保温够时(PP-R模头一般190到210度,视配方还要保温半小时让模具热透),低转速启动机头出料,确认料流稳定无快慢后,套定型模抽真空,最后才动壁厚调节螺钉。顺序乱了,每一步都在为下一步埋雷。
温度上我吃过亏。有次赶产量,模头温度刚到170度就开机,PP-R塑化不良,挤出来的管坯表面像鲨鱼皮,一节一节的糙。停机保温二十分钟再开,同样参数,表面立马光滑。熔体在冷模头里是被硬挤出去的,看着出料了,其实没"熟"。判断塑化有个土办法:戴隔热手套快速掐一小撮挤出的坯料,能拉出细丝不断、断面密实无气孔,就说明塑化到位了。这个手感比看温度表准——热电偶测的是模具温度,不是熔体真实温度,两边差个十度八度是常事。
速度和牵引的匹配是另一个坑。挤出速度定了出料量,牵引速度定了制品的纵向拉伸比,牵引一快管壁就薄、外径缩,牵引一慢管壁堆积外径涨。调机时先固定螺杆转速,再微调牵引速度去追目标外径和壁厚,两边的数据要在同一处测量点读——离定型模一米量的数和三米后量的数,会因为后收缩差零点几毫米,拿两个测点的数互相对表,越对越乱。什么时候算调好了?我团队的标准是连续两小时外径波动不超过正负0.05毫米、无肉眼可见的波浪和熔接线,这根线才能交给夜班。
模头交给谁做?绕不开的黄石集群
国内塑料挤出模的产能高度集中在湖北黄石及周边,管材模、型材模、板片模是它的主力品类,产业集群分工到做模头的、做定型套的、做真空水箱的各干一段。选厂按品类对号入座,验厂重点盯材料和流道抛光工艺,比盯报价单有用。
这套产业格局的来龙去脉,我们在黄石模具产业带的那篇长文里写得很细——从大冶特钢的模具钢底子,讲到九十年代国营厂模具车间改制下海那批师傅。跟模头设计直接相关的一条是:那批人就是从拆解德国奥地利模头、一个流道一个流道反推着学起的,所以黄石做流道平衡和工作带修正的手艺积累特别厚,尤其型材模这种"七分图纸三分修模"的产品,集群里配套的热处理、抛光、试模台都现成,修模周期比外地厂快出一倍不止。做挤出模具的都知道,模头是易损件,口模内壁被碳酸钙填料冲刷几个月就要修复抛光,靠近产业集群,意味着你的模头坏了三天就能修回来,而不是来回寄半个月。
报价也给你几个锚点:单腔110规格PVC-U排水管模,行业普遍四五万起步;PP-R管模头带真空定型套和水箱整线,八九万到十几万看配置;PVC门窗型材模按断面复杂度从七八万到二十几万都正常。低于行情太多的要留心——压缩比给你缩了、定型套长度给你砍了,买回来挤出速度上不去,账要算全。想系统了解怎么考察模具厂,配合注塑模具厂怎么选的那九条标准一起看,里面验厂的方法论是通用的,换成挤出厂照样使。根据中国模具工业协会的行业运行数据,2024年国内模具行业营收在三千亿元规模以上,挤出模具所在的塑料模具大类占了其中四成上下,像黄石这样的细分集群撑起了相当实在的一块。
常见问题
口模尺寸和制品尺寸到底差多少?
没有万能表,只能按材料给经验区间。PP-R管模口模内径一般比管材外径放大百分之三到五(还要考虑牵引拉伸比),PVC-U管放大百分之一到三。离模膨胀大的材料(PE)放大更多。型材模更复杂,厚薄不同的部位放大系数不一样,全靠试模后修。所以别拿成品截面直接去加工口模,这是新手最容易踩的坑。
管子外径忽大忽小是什么原因?
先按顺序排查:一看料筒和模头温度有没有波动(温控表失灵很常见),二看螺杆转速和牵引速度是否同步(变频器干扰或机械打滑),三看真空定型套的真空度和水路有没有堵,四看下料段是不是架桥了。我遇到的案例里一半是温控的问题,先花十分钟确认每个加热圈都在工作,比急着调螺钉有用得多。
压缩比取大了会怎么样?
料会更密实,这是好事。但机头背压跟着涨,螺杆负载加大,熔体在模头里实际温度被剪切热推高,PVC这种热敏材料很快过保——轻则黄变,重则分解出氯化氢,腐蚀模面还带出黑点。判定方法很简单:如果降压缩比(改用阻力小些的滤网叠片或修大流道)之后黑点消失,那就是压缩比或流道阻力超了。
模头一般用什么材料,能用多久?
主流是3Cr13、2Cr13这类不锈钢,讲究的上38CrMoAlA氮化钢。用不锈钢不是为了高级,是PVC分解的氯化氢有腐蚀性,普通45钢模面很快麻掉。正常工况下一套管材模头用三到五年没问题,型材模头看填料量,重钙加到三十份以上的,一年多就要修口模。抛光到镜面的流道不光好看,还能少挂料,翻修间隔能明显拉长。
一套模头能不能挤多种规格的管子?
能,但有限度。很多管材模设计成可换口模和芯棒的结构,换套件就能从63规格换到75规格,模体通用,省钱也省交期。但跨规格太大(比如63换到160)就不现实,流道压缩比和支架结构都是按规格段设计的,硬换等于让料流走一条完全不合理的路,塑化和壁厚都会出问题。
写到这说点个人偏好:这套结构里我最看重流道的光顺度,胜过看品牌和钢材牌号。流道顺的模头,调试窗口宽,新手也能稳住线;流道有死角的模头,老师傅也得天天盯着。买挤出模头别嫌试模时间长,试模那几天抠出来的参数,是你这条线未来几年产能的地基。还想往深里走的,站内注塑模具结构拆解和塑料模具类型全解可以接着看,把两套体系的结构语言对上,你看模具的眼睛会不一样。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。