塑料模具加工厂怎么挑?看设备不如看报价单里的这三行
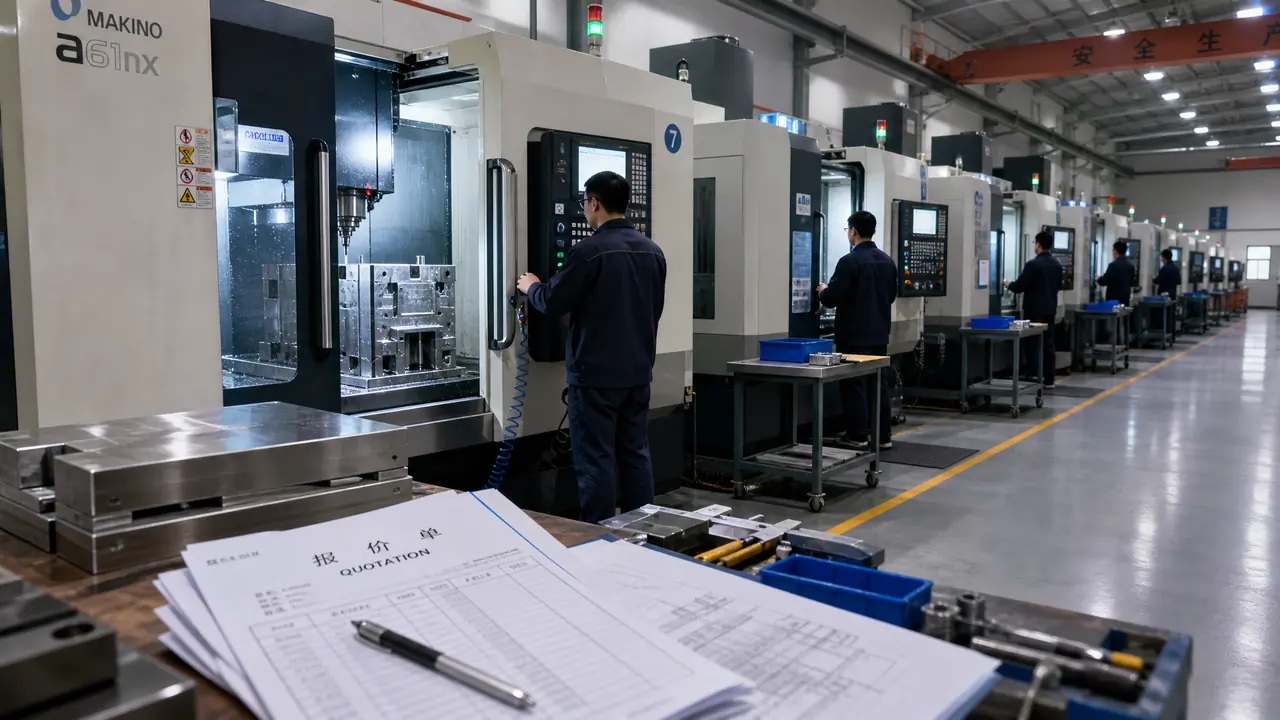
把话放这儿:挑塑料模具加工厂,设备清单是给外人看的,报价单才是给内行看的。拿到报价先盯三行——钢材牌号写没写热处理、机台工时报多少一小时、试模含几轮——这三行敢写具体的厂,八成靠谱;含糊其辞的,车间再漂亮也别急着付定金。
上礼拜一个做化妆包配件的客户来厂里谈单,进门先问车间有几台CNC。我领他看了一圈,三台七百多的加工中心,一台四百的火花机。他盯着设备挺满意,我把报价单递过去,他倒不会看了。其实挑塑料模具加工厂,行内人二十分钟看三样:报价单、正在打的钢料、车间地上那股味儿。
我做销售接单十来年,看着太多客户在设备清单上栽跟头。设备多不等于活儿好,一台模打出来型腔光溜溜,装到注塑机上飞边毛刺一圈,钱一分没少花。所以这篇不聊空话,就按我们厂接单的路数,教你把一家加工厂的家底摸明白。
报价单里的三行字,比车间参观实在
钢材写牌号和热处理、CNC工时写单价、试模写轮数,这三行具体的加工厂才敢跟你玩真的。含糊写"优质模具钢""含试模"的,后期加钱全埋在这些字眼里。
一份正经报价单,材料那栏不会只写"模具钢"仨字。至少写到P20、718H、S136这个级别,讲究的会注明"预硬至HB290-330"或者"淬火加硬至HRC48-52"。我见过最气人的报价,钢材写"优质合金钢",一套模收客户十四万,后来拆开一看型芯用的是收来的旧料车出来的,打了两万模次型腔就开始拉毛。料钱一公斤差着七八块,一套中型模差个三四千,客户当时看不出来,三个月后全变成修模费。
机台工时是第二行要抠的。CNC粗铣一小时六十到九十,精加工一百二往上,火花机带镜面加工的能报到一百五。有的厂报得贼便宜,四十五一小时,你先别高兴——十有八九是外协,活儿转给别家打,尺寸链多了两道,出问题互相踢皮球。我更偏向工时单价报实一点但写明"本厂机台"的厂,贵是真贵点,出了尺寸超差当天能找着人。
试模那行水最深。"含试模"三个字等于没说。正经写法是"T1试模一次,问题属模具方免费修至合格,累计试模不超过三轮"。没这句的,试一次八百到一千二,改一轮模加两千,三轮下来小一万就出去了。
对了,多嘴一句热流道。报价单上热流道不写品牌的,一律按杂牌算钱,你按杂牌价砍就完了。真用Mold-Master或者依科赛(Yudo)的,业务员恨不得把牌子印脑门上。
验厂就看四个地方,一个都别落下
看钢料区有没有整料、看装配钳工工位、看模具保管状态、闻车间机油味,四样凑齐基本能判断这家厂的真实水平。参观动线是给客户修的,这四处是藏不住的。
第一家肯带你看模具钢存放区的,加分。正规厂型芯料、模架分区域码放,料端面打着钢厂喷码,S136就是S136,不会拿2738糊弄。料架上空空荡荡、就几根锈棒子的,多半是接了单再临时买料,交期全看钢厂脸色。有个土办法:数一数车间同时在打的模具有几套,五套以下的厂,你那套模排产得往后靠,说好的三十五天T1试模,拖到五十天算他客气。
装配区是第二个必看项。钳工工位上有合模红丹、油石、塞尺三样的,是干正事的;桌上光摆个手机充着电的,你细品。老师傅研配分型面,红丹薄薄涂一层,合一次开一次,看接触点分布,这套动作骗不了人。我带客户参观就爱往装配区领,懂行的客户往那一站,跟我聊两句,单子基本就成了。
第三个看模具保管。厂里存着几十套客户模具的,说明返单稳定,这种厂你放心下单;就一两套模还落灰的,要么新厂要么单子断了。第四个体感最简单——好厂车间有股机加工的油腥味,冲鼻子的是切削液调配太浓在糊弄,酸味刺鼻的是酸洗除锈太勤,说明模具返工率高。鼻子灵点,能省一半考察时间。
| 检查点 | 靠谱的样子 | 要警惕的样子 |
|---|---|---|
| 钢材区 | 分类码放,端面有钢厂喷码 | 空料架加几根锈棒 |
| 装配区 | 红丹、油石、塞尺齐全,师傅在研配 | 工位空着,手机在充电 |
| 在制模具 | 五套以上同时排产 | 一两套还落着灰 |
| 试模机 | 自备120-320吨注塑机可当场试 | 说试模要外借机台 |
同一种模,报价为什么能差出四成
差价主要出在四块:钢材档位、加工外协比例、设计是否用模流分析、利润策略。同样是做不出来的风险,有的厂拿试模费摊,有的厂自己兜,报价单上一眼能看出来。
上个月手上一个香薰机外壳模,客户拿着另一家的报价来压我,差了一万六,我这报九万八他那报八万二。我把两份报价摊开对,差价全找着了:他用的是P20裸料不做加硬,我省的是这点但他也没报加硬的钱;他CNC报的是外协价,那个价位在我们这带根本请不动靠谱的精加工;最狠的是设计费,他直接免了,免设计费的模,结构上省的那点功夫,全在试模阶段还给你。
老实讲,四成以内的价差多数不是谁黑,是成本结构不一样。你真要砍价,别砍总价,砍单价明细:热处理单列出来让厂里出热处理厂的委托单,外协工序要求注明外协厂名字。这两刀下去,虚头全被挤出来,剩下的价就是实价。有一回我干脆陪客户去热处理厂看了一批S136的真空淬火,出炉硬度HRC50上下,回来客户一分钱没砍,单子照下,他说看得见的东西不用砍。
跑到苏州、深圳那边的精密单子,人家验厂比我这套还细,三坐标报告、钢材质保书、热处理炉号追踪一样不能少。我们这行有句老话,便宜的模是买的时候高兴,用的时候遭罪。
回到开头那位看CNC的客户,那天最后他没急着谈价,跟我要了报价单回去研究。第三天他打电话来,就问了句钢材加不加硬、试模几轮,我说行价就是这样,他说那按你这套来。挑塑料模具加工厂这件事,说穿了就是把行情摸熟,把报价单读细,谁也别想蒙谁,生意才做得长。
常见问题
小厂一套模报价便宜两三万,敢不敢下?
看产品。结构简单、量不大的日用件,小厂反而灵活,老板自己盯着打。带外观面、带斜顶滑块的复杂模,劝你别赌,返一次模的钱比省下的多。拿不准就把图纸同时发两家报价,让厂里写清结构方案,方案写得糊弄的直接淘汰。
模具钢的质保书要去哪里要?
下单时就写进合同:材料进场须附钢厂质保书原件或盖章复印件,验收时可以要求现场光谱打点复验。正规厂不会拒绝,一套模几万块,几百块的光谱费谁出得起谁出不起,一试便知。
T1试模后产品有缩水,是不是模具做差了?
不一定,先分清原因。缩水大概率是壁厚设计或保压参数的事,改产品图或者调工艺就能收;如果是排气不良、型腔表面拉毛这种,那才是模具加工的锅。让厂里把原因写在试模报告上,白纸黑字,后面修模谁出钱就有依据。
验厂时间紧张,半天时间先看哪里?
直接去装配区和试模区,这两个地方造假成本最高。装配区看工具和手法,试模区看有没有自备注塑机、试完的模是不是当场拆检。前台和会议室再气派也不用多待,那里跟模具质量关系不大。