笔记本模具外观难在哪?A壳C壳薄壁精度
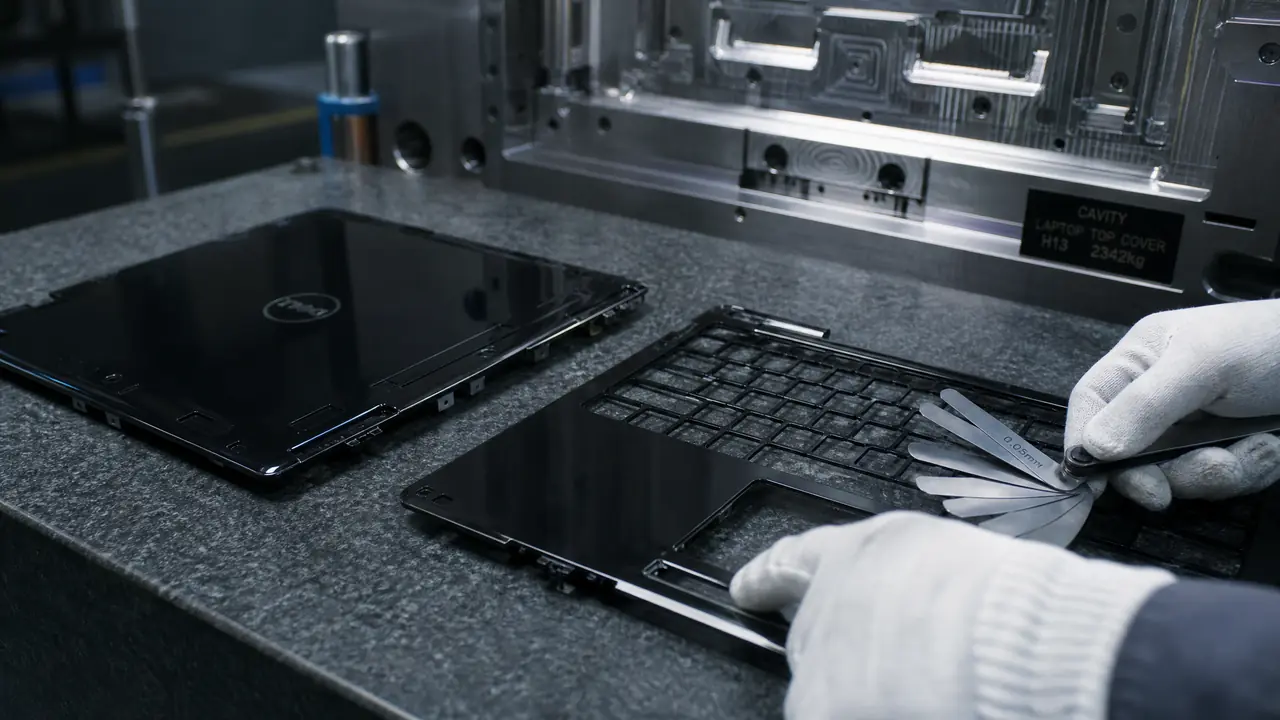
开门见山:笔记本模具最难的不是结构,是A壳C壳的薄壁精度,壁厚1.0-1.5毫米,平面度要压在0.5毫米以内。模具钢、浇口、保压三处做对,变形就好控。下单前先让工厂出示同尺寸外壳的试模记录。
笔记本模具和日用品模具,我头一回接手时以为只是精度要求高一点,真上手才发现是两回事。一套笔记本的A壳,摊开来比你两个手掌还大,壁厚却只有1.2毫米上下,这么大的薄平面,注塑一冷却就开始跟你较劲。外观件讲究远看不能花、近看不能糙,模具稍微带点毛病,出来就是次品。
2024年下半年我们车间接过一批14寸商务本的外壳订单,客户验收就三条:平面度0.5毫米以内,肉眼不可见顶白,夹线不许出现在A面。就这么三条,T1到T4改了三轮。下面把A壳和C壳各自的难处掰开讲。
A壳:一整块大平面,变形是头号敌人
笔记本模具A壳的难点是大平面加薄壁,300多毫米宽的平面度要压进0.5毫米,收缩率、冷却、保压缺一样就翘。A壳是整机翻开后背对你的那一面,也是全机的门面,14寸本子的A壳内腔差不多330×220毫米,面积越大,翘曲越难摁住。
我们那批件第一次试模,平面往大理石平台上一放,四角翘了0.7毫米,塞尺一插就露馅。查下来是模温不均,进水一侧72℃,远端只有58℃,两侧收缩不一致,板子就往热的那边弓。后来在型芯里加了两组水路,把温差压到3℃以内,翘曲回落到0.4毫米,客户才点头。
变形之外,天线窗口是A壳躲不掉的一道坎。窗口位置常要做局部薄区或者镶件,跟结构工程师对图的时候,注塑模具结构里抽芯和镶件的套路全用得上,窗口四周的配合公差一般谈到±0.05毫米,谈松了后面全是扯皮。
晒纹也占一大块工作量。A壳外表面十有八九要做皮纹,纹深0.05-0.15毫米,纹一晒,轻微的流痕和缩水都能盖住,模具相应要加大拔模角度,纹越深角越大。我们那套模外表面纹深0.08毫米,拔模角放到3度,试模前就跟客户把纹板选定,中途换纹就是一轮改模。
夹线是另一个坑。料流绕过窗口再汇合,汇合处强度低,A面上还留一条印子,怎么抹都抹不掉。办法是把汇合位置赶到非外观的边缘,靠改浇口位置加排气配合。排气槽开到0.01毫米深,深了跑毛边,浅了排不出去,这个量我们钳工磨了三次才磨对。
C壳:难不在平面,在孔位和段差
C壳的难点是键盘孔位和装配段差,几十个孔的孔距公差要控制在±0.05毫米,跟B壳D壳拼装后的台阶不能超过0.1毫米。孔位一偏,键盘装上去缝隙忽宽忽窄,触控板四周的缝一走眼就看得出来。
键盘孔几十个挨着排,位置精度靠模具镶件保。镶件用硬料,加工公差±0.005毫米,磨损了只换镶件,不动大模,修起来又快又稳。整条孔距链往下拆公差的思路,跟精密注塑模具公差控制到0.01毫米那篇讲的逻辑相通,结构工程师出图时会把公差分配好,谁紧谁松先谈死。
段差是看不见的坑。C壳上沿跟B壳走止口,底面跟D壳合,三套模具各自收缩,装完面子对不齐,0.15毫米的台阶手指一划就有感觉。我们的做法是三套模统一按0.45%放收缩率,试模后用三坐标实测,哪套偏了单独修哪套。
两块壳放到一张表里,难点差别就清楚了:
| 对比项 | A壳 | C壳 |
|---|---|---|
| 核心难点 | 大平面变形、夹线 | 孔位公差、装配段差 |
| 常见壁厚 | 1.0-1.2毫米 | 1.2-1.5毫米 |
| 外观红线 | 整面不许有流痕顶白 | 掌托面忌顶白和划伤 |
| 验收关键值 | 平面度0.5毫米内 | 孔距±0.05毫米 |
薄壁精度怎么逼出来:料温、模温、浇口一个不能省
薄壁件靠高料温高射速高压逼出来,PC/ABS料温270℃上下,模温70-80℃,浇口多用热流道点进胶,浇口痕只有0.8毫米左右。壁厚从2.5毫米减到1.2毫米,流动阻力翻着跟头涨,机器慢半拍,料走到一半就冷了。
所以笔记本模具基本都上热流道。点进胶保压稳、痕又小,A壳这种对痕敏感的件,浇口位置宁可藏在非外观面,别贪中间进胶的流动平衡。热流道分区控温怎么选,热流道模具的浇注系统那篇拆得比我细,可以翻过去看。
分型面也在跟外观抢地盘。A壳沿周一圈分型线,客户盯着看的那圈不能有台阶感,常用做法是沿壳体R角走曲面分型,把线藏进圆角里。模具分型面怎么选、碰穿和插穿怎么取舍、飞边怎么防,那篇讲得全,外观模的贴合精度最终是钳工一刀一刀研出来的。
钱和周期也绕不开。一套A壳加一套C壳分开开模,模架用718H,核心型腔上S136或者2344ESR,两套下来25万到40万元,试模到交模普遍20-30天,改一轮模3-5天。想看从模具钢到合模每一步花在哪,注塑模具加工全流程那篇整理过,对照着问价不容易被绕进去。
回到开头那句话,笔记本模具难的不是某一个单一工艺,是薄壁、外观、装配三张考卷同时要高分。你手上要是正准备开外观模,先别急着砍价,让模具厂把同尺寸的试模记录和收缩率取值摊开给你看,这两样比报价单诚实得多。
常见问题
笔记本外壳模具为什么比普通注塑模贵一截?
外观面要省模、抛光、晒纹,光表面处理就多出一道工期。核心型腔用的钢料也高一档,普通件用P20就够,外观件得上ESR级别的电渣重熔钢,夹杂物少,抛出来才不留麻点。
A壳和C壳能不能合在一套模具里出?
基本不行。两件的结构、分型面、顶出方式完全不同,硬塞一套模,滑块和水路会打架,模具复杂到没法修。行业里普遍是一壳一模,最多在一套模里做对称两穴。
薄壁件顶白反复出现怎么处理?
先降保压再加大脱模斜度,型芯抛到镜面。猛加顶出速度只会更白,顶针位置也要外移,让受力落在加强筋上,别顶着外观面出。
一套笔记本外壳模具能用多少模次?
S136这类不锈钢型腔,正常保养50万模次上下没问题,PC/ABS料对钢料的腐蚀不算狠,怕的是省模时把表面抛伤,补一次纹路就得停机好几天。