注塑模具顶针怎么配?规格与布置
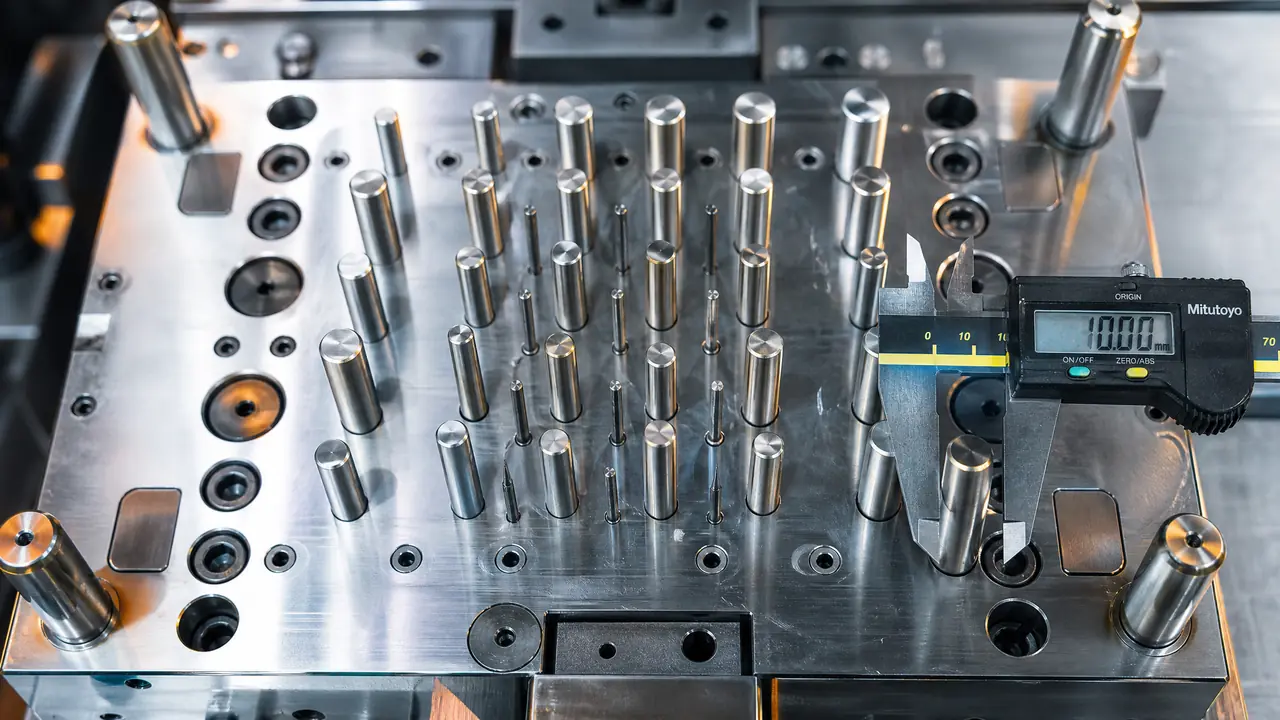
直接给结果:顶针优先用标准直径系列,直径按胶位厚薄和脱模阻力定,布置跟着受力走、避让外观面。材料首选SKD61氮化,T8A只够打样模用。开模前把顶针清单和防转位核一遍,比事后修模省钱。
上个月接了个翻车的壳体模,问题就出在注塑模具顶针上:整模全配了Φ6的圆针,试模出来产品四个角顶白,外观面上还压出一圈亮印,客户当场拒收。改模加针、重新抛光,前后耽误五天,厂里加班加到半夜。这个亏吃得不冤,顶针看着是模里最不起眼的小零件,配错了照样让整套模交不了货。
顶针的活儿不复杂:开模后把冷却定型的产品从后模顶出来。但它扛的是整个产品脱模的阻力。直径选小了,产品被顶穿、顶白;直径大了数量多了,顶针印满产品跑,外观件直接报废。所以规格和布置两头都得抠,缺一头都要返工。
顶针规格怎么选:直径、材料和标准件
常规产品用标准直径系列就够,Φ1到Φ12按脱模阻力与胶位厚度定,材料首选SKD61氮化,寿命能打几十万模次。非标定制贵一倍还得等货,能用标准件就别折腾。
先说直径。行业里常用的标准系列是0.8、1、1.5、2、2.5、3、4、5、6、8、10、12这十几档,对应国标GB/T 4169和HASCO、DME的规格,市面上随时能买到。选的思路是看产品厚度和包覆面积:薄壁件胶位薄、脱模阻力大,宁可多放几支细的也别用一支粗的去怼;厚大件一支Φ8顶得住,就没必要铺一堆Φ4。
细于Φ1的顶针要做台阶加粗,后段做成阶梯状,固定段粗、工作段细,不然合模一受力就弯。我见过Φ0.6的直身针,打了不到三万模次断了两支。真碰到太细的位置,宁可改扁顶针,扁的抗弯能力强得多。
材料这块没什么悬念。SKD61氮化处理,表面硬度能做到HV900上下,配合理间隙用几十万模次不拉伤,一支标准件也就几块到十几块钱。T8A便宜三四成,但耐磨性差一截,打样模打个几百模次无所谓,量产模用它,两万模次之后表面开始拉伤,飞边跟着来。省那几块钱,赔的是停机修模。
顶针布置原则:跟着受力走,别对着外观面
布置核心是让顶出力均匀分散:顶针靠产品边缘和骨位走,避开外观面和配合面,斜顶行程内留足空间。受力不匀,产品顶出来就翘,严重的直接顶裂。
第一个原则是靠壁。顶针中心到产品边的距离留1.5到2毫米,太贴边薄钢会崩,太远了边缘部位顶不到,脱模时边缘先粘、中间先掉,产品一变形就卡在模里。深腔件的骨位、螺丝柱这些粘模力大的位置要单独照顾:柱子用司筒顶,骨位根部补顶针,别指望均匀铺一层圆针就能解决。
第二个原则是避让。外观A面、透明件的大平面上尽量不放顶针,放上去就是顶针印,客户验货第一个挑这个。配合面也别放,比如壳体的止口位置,顶针配合面多少有微小毛刺,装配的时候会刮伤或者卡尺寸。实在没地方顶,就把顶针挪到非配合的侧面,或者用斜顶从内侧带出来。分型面和配合面怎么划分,模具分型面怎么选这篇里写得比我这里细。
数量我一般按投影面积估算:每平方厘米一根左右起步,再按结构加减。四角要均匀,别一边密一边空,一边受力大一边受力小,产品顶出来准歪。整套顶出系统在塑料注塑模具四大系统拆解里有整体框架,布顶针之前先把那篇的逻辑捋一遍,会顺很多。
还有两个容易漏的小点。一是长条顶针、对角度有要求的顶针要加防转销,不然装配的时候转了个方向,顶出面就对不上了。二是深腔最后填充的角落,故意放一根顶针,配合间隙能当排气用,困气烧黑的问题能顺带解决一半。
这几个坑我踩过,你直接绕开
配合间隙是最大的坑:单边0.01到0.02毫米,大了飞边小了卡针。顶出面是斜面要做防滑齿,打孔前先查运水避让,这三处出问题都是试模后才发现。
间隙这事我吃过亏。早年有一套模,师傅按单边0.05配的,说是打起来顺滑不烧针。结果两万模次不到,每支顶针周围一圈飞边,产品全检都来不及。后来全部重新割孔收间隙到单边0.015,才算消停。反过来配太紧也不行,车间夏天温度一高,热膨胀一顶,针直接烧死在孔里。
斜面顶出是另一个高频翻车点。顶出面落在斜面上,顶出瞬间针头打滑,产品被顶偏甚至顶裂。处理办法是斜面上铣一小块平台再顶,或者顶针工作端加防滑齿。这两种我们车间都做过,铣平台的成本更低,优先选它。
打孔之前先查运水。顶针孔和运水孔打架,钻下去才发现,模铁基本废一半,补焊再重钻,一折腾就是好几天。画图阶段花十分钟核对避让,能省后面几天的返工。模具钢从采购到加工的完整链条,注塑模具加工全流程这篇按顺序拆过,开模前值得对照着看一眼。
顶针板下面记得装垃圾钉。没有它,顶针板直接贴死在模脚上,掉进去一点粉屑,整块板就垫不平,四支角上的顶针高度差个零点几毫米,产品顶出来一边高一边低。这个小零件几块钱,作用不小。
说回开头那套壳体模。最后加了六支Φ4顶针、两支司筒,重新抛光外观面,改模加试模折腾一周,多花了快两万,起因就是开模前没人把顶针清单过一遍。你要是最近要开新模,先把直径系列定下来、布置原则核一遍、配合间隙写进图纸备注,这三步做完,顶针这块基本不会再出幺蛾子。
常见问题
顶针痕太明显怎么办?
先降顶出速度,很多顶白是顶太快震出来的。还不行就加大顶针直径或者增加数量,让单位面积受力降下来。外观件上的印子,抛光顶针端面、把位置挪到非外观区,实在躲不开就考虑改斜顶从内侧出。
顶针数量是不是越多越好?
不是。数量多了顶针印跟着多,加工费也涨,孔位太密还会削弱模芯强度。够让产品不变形、不顶白就行,一般投影面积每平方厘米一根上下,再按结构微调。
细顶针断在模孔里怎么取?
别硬敲,越敲越往里挤。先用电火花把断针烧蚀掉,再检查孔壁有没有拉伤,最后重新配一支同规格的装上。孔壁轻微拉伤可以研磨收一下间隙,拉伤了就得扩孔镶套。
顶针和司筒怎么选?
螺丝柱、圆管这类位置用司筒,顶柱子的同时防止缩痕和粘模。平面位置普通圆顶针就够,司筒贵一截,加工装配也慢,没必要全模都上。