模具瓶盖一秒出一个的节奏是怎么打出来的?腔数、螺纹脱模与水口料实话
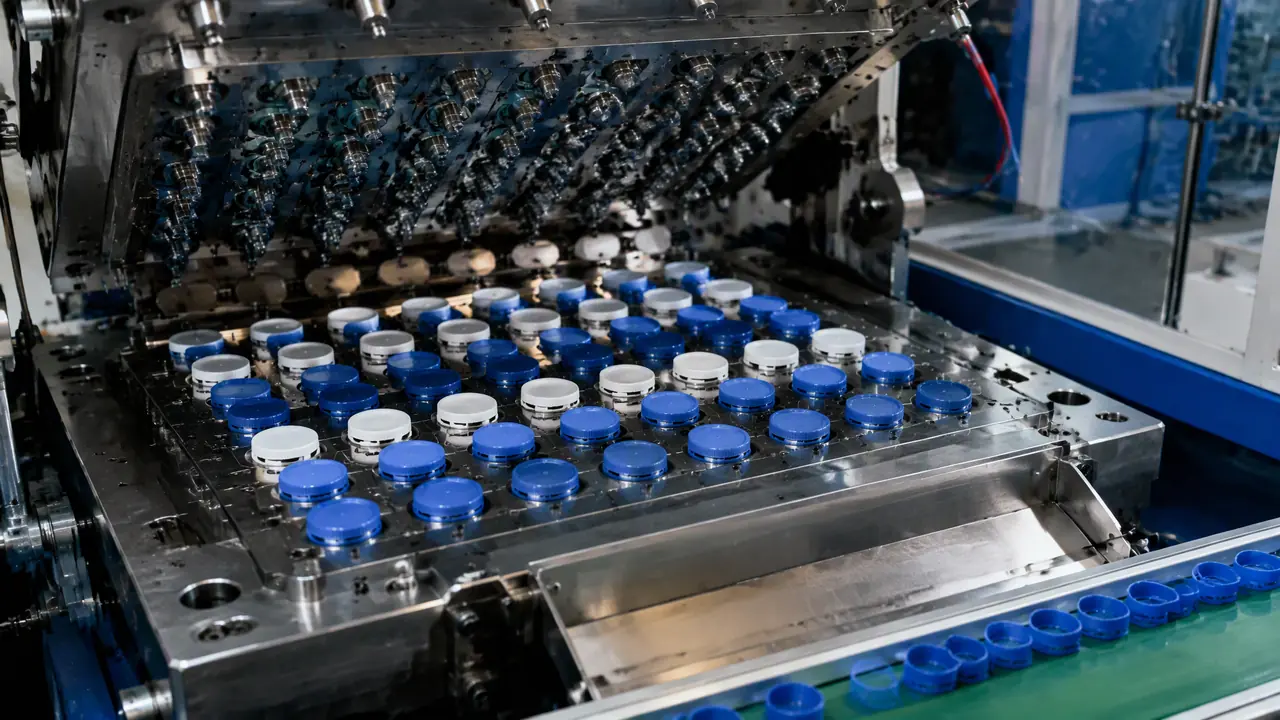
把话放这儿:模具瓶盖一秒出一个的节奏,是腔数、螺纹脱模方式和水口料方案三件事凑出来的,不是单靠机器快。冷流道24腔配250吨机就能干,48腔阀针热流道才谈得上低水口高产量,腔数上得越多,模具精度和保养的账越要提前算清楚。
上个月在客户车间盯一副48腔盖模试模,出模的模具瓶盖顺着弧形滑槽哗哗往下淌,计数器一秒钟跳十五下。新来的学徒凑过来问我,是不是机器越贵打得越快。我的判断很直接:这套节奏七分在模具,三分才在机台。
怎么讲?单看一个腔,一个盖从进胶到顶出要三秒出头,一点也不快。快就快在48个腔同时干活,等于48个工人同时拧螺丝。所以所谓高速,本质是把单腔周期和腔数两笔账一起算明白。我在模房泡了十来年,经手过大大小小十几副盖模,下面按腔数、螺纹脱模、水口料这三件事一件件拆。
腔数怎么定:跟着订单量走,别跟着胆子走
瓶盖单腔不到3克,16腔配250吨机一天能出30多万个,多数订单够用;一天要上百万个才值得上48腔热流道,模具钱从三十来万跳到八九十万。
有人上门就问48腔能不能做。我一般反问三个数:年订单多少,配几台机,盖子供哪几条灌装线。这三个数答不上来,聊腔数就是空谈。矿泉水28毫米盖按PCO1881标准做,单重2.3到2.6克,16腔模周期3.8秒左右,一小时九千个上下,一天按20个有效小时算是18万个。
24腔干到两万两千多个一小时,一年300天打下来产能过亿。真撑得起这个量的厂子,很少只上一副模,都是两副轮换、互为备份。48腔阀针式热流道,周期压到3秒出头,一小时五万四,一天一百多万个,这种单子一年也就那么几个客户下得动。
价格我心里有本账:16腔、24腔冷流道,国产模具30到50万;48腔阀针热流道,国产80到120万,进口的往200万去。机台也跟着跳,16到24腔用250吨伺服机够使,48腔得380吨往上的高速机,还得带蓄能器辅助注射。老实讲,腔数翻倍,模具价格和稳定性要求不是跟着翻倍,是翻着倍再往上叠。高速模这套逻辑在尼龙扎带模上更极端,32腔64腔的玩法我之前拆过一篇,道理完全相通。
尼龙扎带模具高速量产的门槛在哪?32/64腔、台阶锁紧、齿条脱模与冷却一次讲透,腔数怎么反过来压垮机台和模具,那篇说得更狠。
螺纹脱模:PE盖能硬顶,防盗环不行
瓶盖内螺纹在型芯上成型,PE料韧、螺纹不到一圈时可以强制脱模省掉油马达,但防盗环的珠子必须走螺旋槽或滑块,硬拉必伤。
28毫米水盖的螺纹,PCO1881是两圈,1810是一圈半。料用HDPE,韧性好,圈数少的强制脱模能顶出来,盖子让它自己胀一下再回弹,省一整套油马达加齿轮箱。前提得给足:脱模斜度、料温、芯面抛光,一个都不能省。
防盗环那圈珠子是另一回事。珠子卡在瓶口凹槽里,脱模方向跟螺纹不一条线,硬顶只能把珠子尖拉平,拉平了就锁不住瓶口,灌装线上一箱一箱退货给你看。正规做法两条路:滑块成型,或者螺纹芯上铣螺旋槽让珠子顺着槽爬出来。旋转脱模靠油马达经齿轮箱带动48根芯同步转,齿轮间隙得压在0.05毫米以内,间隙一大,各腔转速不齐,轻则盖子打滑,重则别断芯。
这个坑我踩过。头几年做一副24腔模,客户为省三万块钱非要滑块成型珠子,T1试模珠子尖全部拉毛,密封环跟着遭殃。返工铣掉改螺旋槽,多花六万多,还赔了半个月交期,里外里亏出十万。对了,说到这里提醒一句:螺纹芯必须单独走一路冷水,8到12度,模温一高芯子先胀,同心度跑偏,盖子拧上去就是歪的。封口面平面度要压在0.02毫米以内,不然盖衬再好也白搭。
水口料与节奏:热流道贵出来的钱,一年挣回大半
冷流道每模带百分之十几的水口料,食品级客户还不让多掺;48腔阀针热流道接近零水口,贵出来的钱光省料一年就能挣回大半。
冷流道点浇口,每个盖子拖0.3到0.4克浇口,水口比例约14%。麻烦在料不在钱:食品级配套很多客户合同里白纸黑字写回掺不超过10%,讲究的直接要求不掺,水口只能当废料卖,四块钱一公斤还没人抢。
热流道的账这么算:48腔一天打100万个盖,冷流道一天多出350公斤水口,料价按7块一公斤,一年260天就是60多万,基本追平冷热流道的模具差价。还没算省下的破碎机和人工。所以订单稳的厂,我都是劝上阀针式。
节奏再拆细一点。3.2秒一个循环,冷却占2.2秒,开合模加取件0.7秒,注射加保压0.3秒。看见没有,大头全在冷却,盖模讲究的是把热量快速拽走,冷冻水10度直接进螺纹芯和型腔,模温机那套温和打法在这儿不好使。阀针式还有个好处,顺序开阀先中间后两边,浇口痕压得薄,盖面看着干净。出模不走机械手,盖子形状规整,顺着抛过光的弧形滑槽自己滑到传送带上,这就省掉了机械手那一下的动作时间。
薄壁件这套周期打法,我在勺子模具那篇里拆得更细,PP热流道薄壁跟盖模一个路数,可以对照着看。勺子模具为什么便宜还难做?PP热流道薄壁模具从腔数到周期全拆解
两套方案摆一起,一目了然:
| 项目 | 冷流道24腔 | 阀针热流道48腔 |
|---|---|---|
| 模具价格(国产) | 30-50万 | 80-120万 |
| 配机 | 250吨伺服 | 380吨以上高速机 |
| 单腔周期 | 3.8秒左右 | 3.0-3.3秒 |
| 水口比例 | 约14% | 接近零 |
| 小时产量 | 约2.2万个 | 约5.4万个 |
| 适合订单 | 年五千万个以内 | 年上亿个 |
盖子终归是配着瓶子用的,瓶坯那头怎么吹成瓶,是另一副模具的故事。
再说回那副48腔模。验收那天我在现场站了半小时,就听节奏:开模、落盖、合模,三秒一拍,稳得像节拍器。客户老板问凭什么这么稳,我说没秘诀,齿轮间隙、冷水温度、滑槽光洁度,全是设计阶段就定死的数。所谓一秒一个,从来不是机器跑出来的,是图纸上一笔一笔算出来的。
常见问题
瓶盖模具寿命一般能打多少模次?
保养到位的话,型腔镀硬铬的盖模打一千万模次不稀奇,48腔一年就是好几亿个盖。易损的是齿轮和阀针,齿轮半年查一次间隙,阀针建议自己备两套,坏了连夜换不停机。
瓶盖用HDPE还是PP,模具设计有区别吗?
矿泉水盖基本是HDPE,韧、好脱模;热灌装的茶饮盖用PP,多一道密封垫。两种料缩水率差着一截,HDPE按1.8%到2.2%放,PP按1.2%到1.6%放,图纸阶段定错了后面全歪。
小模具厂敢接瓶盖模的单吗?
先过两条:有没有做过食品级配套,客户是要验厂的;合同里保产量条款怎么写,达不到每小时承诺的产量要按件罚。没把握就从16腔、24腔做起,别一上来就吹48腔。
盖子封口漏水先查哪里?
十有八九是保压不足或封口面拉伤。先看保压曲线有没有掉压,再拿放大镜看密封环有没有划痕,最后查螺纹芯和型腔的同心度,三步下来基本能定位。