勺子模具为什么便宜还难做?PP热流道薄壁模具从腔数到周期全拆解
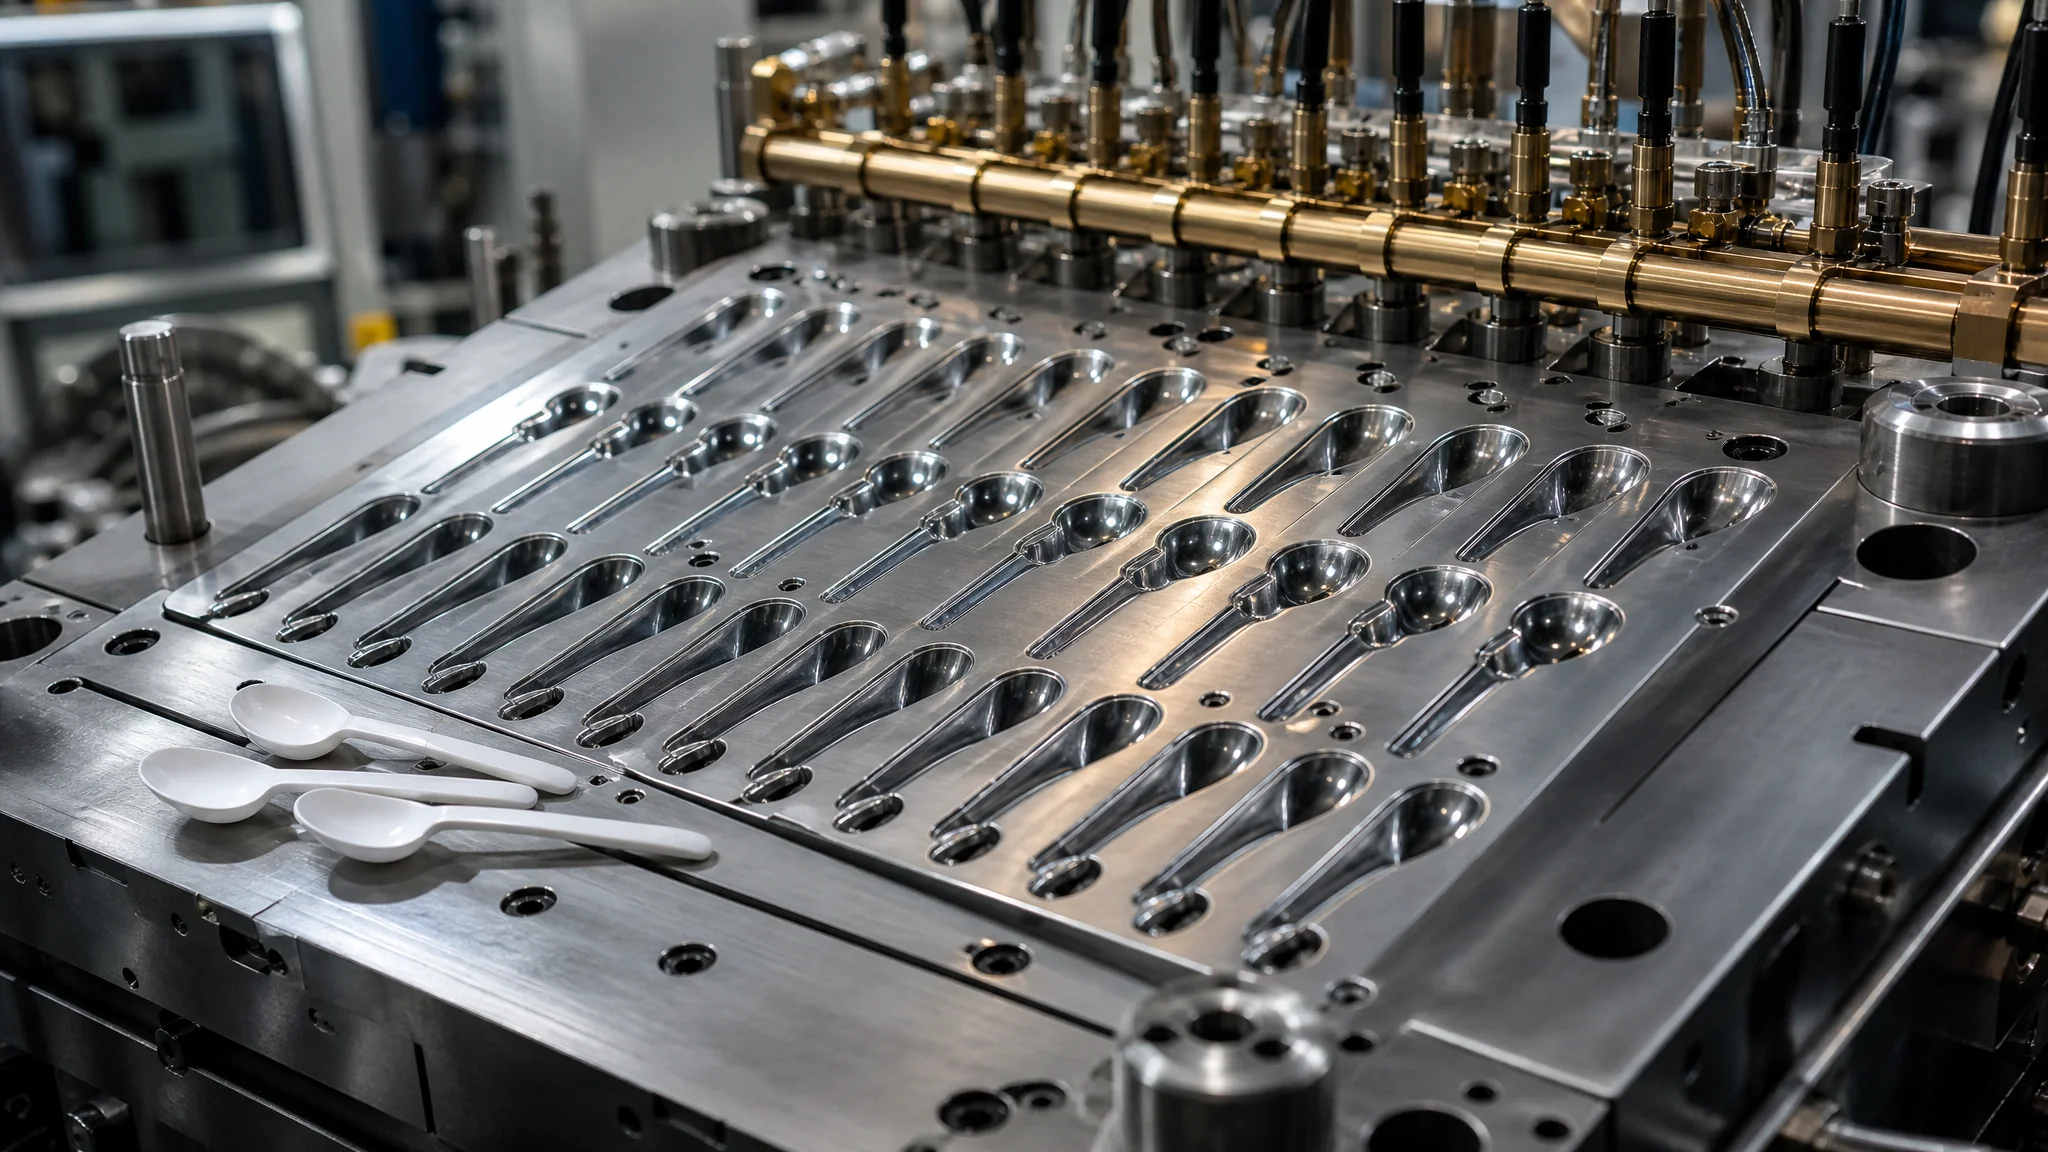
简单说:勺子模具是典型的薄壁快周期模具,靠PP料加针阀热流道,16到32腔、5到8秒一模,产能就是利润。难的不是结构,是勺柄的深腔排气、勺窝抛光镜面,以及全硬料薄壁镶件的变形控制,一套做下来便宜的五六万,贵的二十来万。
头一回接勺子模具订单的时候我有点看不上它。一把PP汤勺,零售几毛钱的东西,模具能有多少技术含量?在东莞厂里那几年做保鲜盒、做酸奶盒都做怕了,突然来个勺子模具,感觉像大厨被安排去煮泡面。真上手才发现不是那回事。一套32腔的勺模,报价十三万,客户压到十一万八,交期四十天,试模那天两腔勺窝拖花、一腔勺柄充不满,返工折腾了整整一周。从那以后我陆陆续续做了二十八套各种勺子模具,汤勺、饭勺、婴儿辅食勺、一次性航空勺都碰过,慢慢明白这行的规矩:单价低,全靠细节抠产能,错一个地方整副模就白干。
先给你一个直观感受。一把普通PP汤勺壁厚大概0.6到0.9毫米,勺柄末端甚至只有0.5毫米左右,属于不折不扣的薄壁件。薄到什么程度?普通注塑模具常用的经验——壁厚2.5毫米、流程比150到200——在这里完全失效。勺子模具的流程比轻松超过300,熔体走在半路就开始冷凝,所以注塑压力得往高里打,锁模力、排气、浇口全都得围着"快"字转。这也是为什么我总跟徒弟讲,别看勺子便宜,它的模具是往极限上靠的。
PP料配热流道,勺子模具的标准开局
做一次性勺和薄壁汤勺,主流配置就是共聚PP加针阀式热流道,口模温度200到240℃,周期压在5到8秒。热流道不是可选项,是必选项。
为什么必须上热流道?算笔账就懂。32腔的模具如果用冷流道,流道废料按克重算能占到30%以上。PP新料一吨八千多块,废料回炉只值三四千,一天20万模次下来,光流道损耗就是笔吓人的钱。上针阀热流道,浇口直接点在勺柄末端,几乎没有料把,省料就是省纯利润。我2019年做过一套16腔饭勺模具给一位义乌客户,他开始死活不肯加热流道,说一套能省两万八。我劝不住就按冷流道做了。三个月后他自己找回来,算完账说每天废料钱两百多,一年下来比省下的模具钱多花了一倍不止,重新开了第二套模具带热流道。这种客户我见得太多,都不用记恨,账摆在那里。
针阀还有个隐藏好处:独立控制每个浇口的开关时间。薄壁件最怕充填不平衡,靠针阀的时序控制,可以让远端的腔先开零点几秒,各腔重量一致性明显变好。这套逻辑跟热流道模具的通用设计原则是一致的,想系统了解的可以点进去看。另外提一句,勺子这种食品接触产品,PP要选食品级的,最好让供应商提供符合PP聚丙烯材料特性对应标准的检测报告,别在这上面省钱,客户验厂时查得很严。
勺柄和勺窝,加工难点在两个完全不同的方向
勺柄难在深腔窄槽的排气和电极加工,勺窝难在镜面抛光和脱模斜度,两边的工艺路子完全不一样,一个比一个磨人。
勺柄看着简单,其实是整套模具里最容易翻车的部位。汤勺柄宽往往不到15毫米,深度却能到25毫米以上,长宽比悬殊,普通的铜公(电极)加工这种窄深槽,放电时排屑不畅,容易积碳,加工出来的表面粗糙度不均匀,二次抛光量特别大。我的做法是粗精电极分开做,精电极用石墨的,损耗小,留0.02到0.03毫米的火花纹抛光余量,别贪多。深腔的排气更是命门——薄壁件充填速度快,腔内气体排不出去,末端直接烧焦或者充不满,我们行话叫"包气"。我习惯在勺柄末端的镶件拼缝处开0.008到0.015毫米的排气槽,太大了溢料,太小了没效果,这个尺寸是拿几十套模具喂出来的手感。
勺窝那边是另一套逻辑。它是个近似椭球面的凹腔,要求内表面接近镜面——不是为了让勺子好看臭美,是食品级产品的卫生要求,表面有纹理藏污纳垢,客户验货直接退。镜面抛光做到Ra0.025以下,抛光师傅按腔收费,32腔光这一项工钱就上万。有个偷懒办法是型腔钢选好一点,比如用S136电渣重熔料,抛光性能比普通预硬料高一截,能省不少打磨时间。勺窝的脱模斜度也得留意,薄壁件顶出时最怕变形,我一般做到1.5到2度,浅了顶白,深了产品壁厚被吃掉一角,都是试模时一眼就能看出来的毛病。这些细节其实都归在精密加工的大筐里,配合公差怎么定、机床精度怎么保证,可以再看看精密模具加工条件那篇,思路相通。
腔数怎么定?一个模具厂老板的犹豫
腔数由注塑机锁模力和订单量一起决定,现实里最常见的是16腔和32腔,配320到550吨的机台。别盲信"腔越多越划算"。
腔数翻倍,理论产能翻倍,可模具价格翻的可不止一倍。以PP汤勺为例,我经手的行情大致是:8腔模具七八万,16腔十一到十四万,32腔直接奔二十万往上。腔数上去,模板尺寸大一号,热流道费用也跟着翻,加工中一腔出问题整模返工的风险更集中。勺子这种走量的产品,腔数选择其实就一句话:算清订单量,反推日产能,倒回来选机台,再定腔数。举个例子,日需求80万支一次性勺,周期6秒,一天22小时有效生产,一小时600模,需要每天3636模次以上的产出——嗯,这数算出来是606腔,那肯定得几套模具并行,单套32腔配4到5副模轮换,比硬怼一副96腔的怪物靠谱得多。超大腔数的模具一旦热流道坏一个阀针,停机损失立刻放大。
还有个容易被忽略的点:腔数对称。勺子产品有方向性,腔排布要让每个浇口的流程尽量一致,环形或者H型布局都比随手一排强。我见过一副48腔的模具,排布图挺漂亮,最远腔和最近腔的流长差了60毫米,结果远端两腔永远缺料,最后在针阀时序上打了半个月补丁。布局阶段多花两天,试模阶段省半个月,这笔账怎么算都划算。
注塑周期5到8秒,薄壁勺的生死线
薄壁勺的周期由冷却和充填速度共同决定,PP汤勺32腔模具做到6秒上下属于正常水平,一次性勺能压到4秒半。每慢1秒,年产能少一成。
薄壁件有个反直觉的好处:壁薄,冷却快。0.7毫米的壁厚,热量本身就没多少,冷却时间主要花在厚一点的勺窝根部和浇口附近。想把周期压下来,三板斧:第一,型腔钢材导热要好,别一根筋用不锈钢,勺窝镶件用铍铜或者1.2344ESR镶拼,导热效率上去了周期自然短;第二,水路要贴着产品走,隔水板离成型面8到10毫米比较合适,太远等于没接水;第三,注塑速度拉满配合蓄能器,薄壁充填窗口只有零点几秒,慢了料就冷。我印象最深的一次是把一套一次性勺模具的周期从7.2秒压到5.1秒——没换模具,就是把铍铜镶件换上、把注射曲线的保压切换点重新调了一遍。那家厂一年多出的产能折算下来将近四十万支。这些手法本质上都是薄壁注塑的功夫,不限于勺子,做薄壁保鲜盒的朋友看精密注塑公差控制也能找到共鸣。
顺带说说锁模力。薄壁件投影面积不小,32腔的勺模投影能到一千多平方厘米,加上薄壁充填需要的高射压,550吨以下的机台基本别想。有老板拿400吨的旧机硬上32腔,结果分型面频繁溢边,飞边清理的人工比省的加工费还贵。机台和模具是一对,单独优化哪一头都是白折腾。顺便交代个大盘背景:根据中国模具工业协会发布的行业数据,2024年我国模具行业营收已超3400亿元(可查中国模具工业协会官网),其中塑料模具占了大头,像勺子模具这种薄壁餐厨具细分,竞争激烈程度可想而知——拼到最后拼的都是一模一秒的效率。
常见问题
一套勺子模具大概多少钱?
看腔数和产品类型。一次性航空勺的简单模具四五万就能拿下,16腔PP汤勺模具十一到十四万,32腔带针阀热流道的要二十万上下。婴儿辅食勺因为要做双色软胶柄,价格还得再上浮三到五成。
为什么我的勺子模具总是勺柄末端充不满?
九成是排气问题,先查勺柄末端镶件的排气槽有没有被抛光废料或者油泥堵住。剩下的可能是射速不够或者料温偏低。薄壁充填窗口极短,别指望靠提高保压来救,那招对厚壁件有用,对薄壁基本无效。
勺子模具寿命能做多少模次?
型腔用S136全硬处理的话,正常保养下500万模次问题不大,我手上有一套2018年的16腔模具到现在还在跑,粗算已经600多万模了。要是用预硬料,200万模后勺窝镜面就开始发雾,做食品级产品的客户多半接受不了。
做勺子模具找哪边的厂比较靠谱?
薄壁餐厨具模具的产能集中在台州和珠三角,一次性和航空勺类宁波慈溪一带特别密,汤勺饭勺类东莞、顺德的厂子经验更足。别只比价格,让厂里拿出同类型模具的试模视频和模次记录,比说啥都强。
我个人还是偏心薄壁模具这一类的活儿——结构不复杂,讲究的全是手感,做顺了那种一刀切到底的利落感,比伺候结构复杂的大家伙痛快。勺子模具单价不高,客户也精,可正因为薄利,谁的细节抠得准谁就能活下来,这行淘汰起人来一点不客气。淘小铺团队这几年把做勺模、做薄壁的经验慢慢都整理成文章放着,就是想把这些用真金白银换来的手感传下去。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。