尼龙扎带模具高速量产的门槛在哪?32/64腔、台阶锁紧、齿条脱模与冷却一次讲透
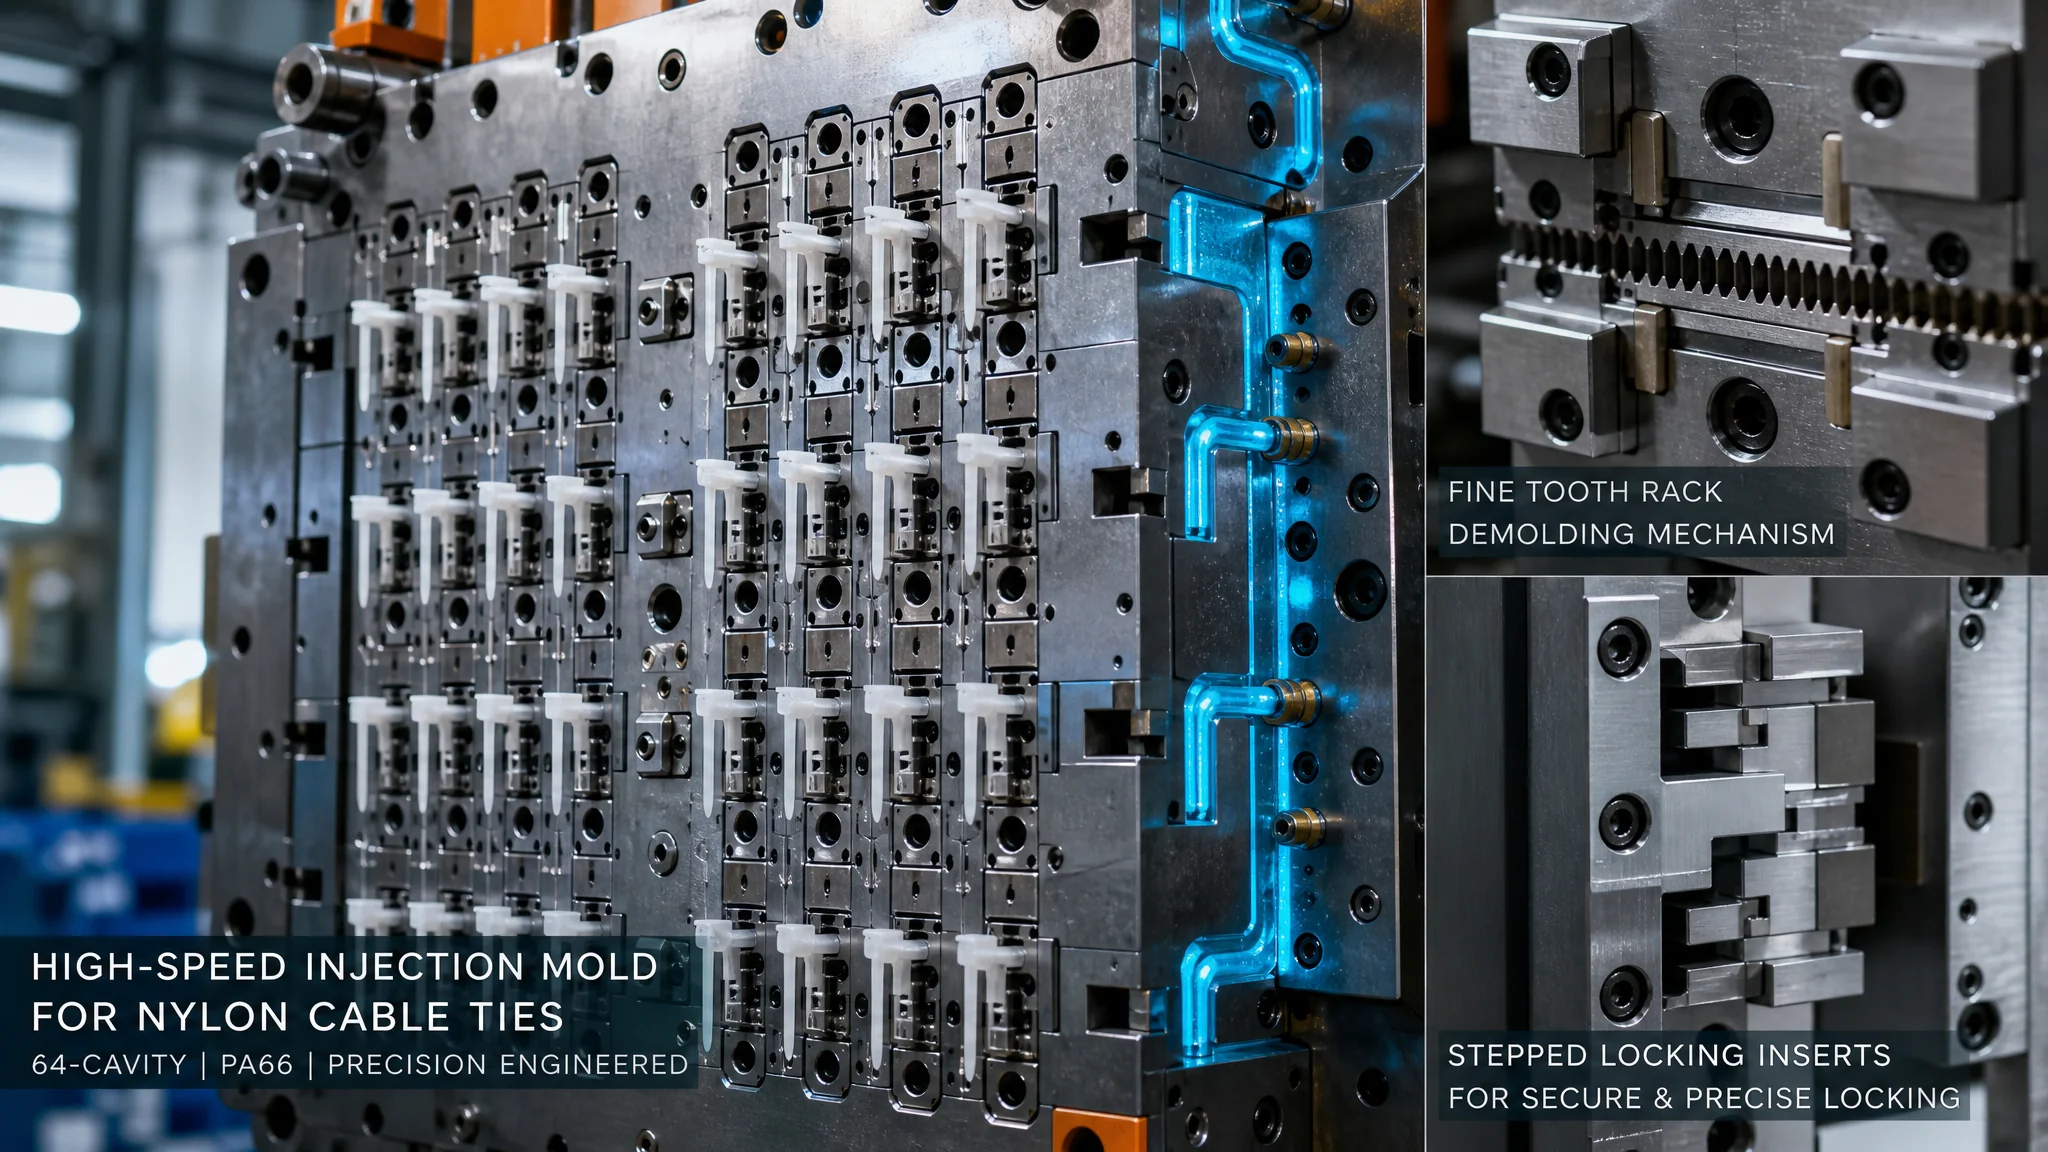
简单说:尼龙扎带模具的核心难点从来不在腔数多少,而在台阶锁紧镶件、齿条脱模和冷却水路这三处细节。腔数决定产能上限,机构精度决定良率,冷却决定你能不能稳定跑进4到6秒的周期。
一支3寸尼龙扎带出厂价不到两分钱,靠什么赚钱?靠模具跑得快。尼龙扎带模具大概是我经手过的品类里最"卷"的一个:你能稳住4.5秒一模,隔壁厂压到4秒出头,一年下来差出来的产能就是好几百万支。说句实在话,这种模具看着结构简单,真要稳定跑高速,门道全藏在细节里。
我在余姚和慈溪的扎带厂蹲过产线,也在自己车间为一点飞边和拉毛的牙板熬过通宵。这篇就把32腔/64腔怎么选、台阶锁紧怎么回事、齿条脱模为什么不可替代、冷却难在哪这几件事掰开讲透。不一定句句都对,但都是摸过模具的手感,不是搬运来的说明书。
32腔还是64腔?这笔账不能拍脑袋
小规格扎带订单稳定就直接上64腔配320吨以上高速机,中大规格老老实实做32腔,这是我拿产能表一行行算出来的结论。腔数翻倍产能不会翻倍:32腔周期4秒出头,64腔受充填和冷却拖累要跑到5秒上下,机台也完全不是一个级别。
具体算给你看。64腔、5秒一模,一小时720模,理论产量4.6万支;32腔按4.2秒算,一小时857模,2.7万支。产能差了七成,可模具报价从三十来万直接奔五十万去(行情大概这样,各家差异不小),机台从160吨跳到320吨以上,电费、上料、包装全线加码。订单撑不满两班倒的话,64腔就是给自己上刑。
还有个容易忽略的点:流道平衡。64腔的H型自然平衡布局,末端那几腔永远慢半拍。我们团队第一次做64腔时靠人工平衡修流道,0.1毫米0.1毫米地试,前后折腾了一个星期才把充填时间拉齐。所以先想清楚产品规格和订单结构,再定腔数——这一步的前期评估逻辑,和塑胶模具开模流程里讲的是一脉相承的。
台阶锁紧镶件:整副模具最娇气的地方
扎带打滑,十有八九是台阶镶件的锅。扎带头的止退台阶靠一根细长镶件成型,角度、抛光、硬度差一点点,成品就锁不住。这里出了问题,别处做得再漂亮都白搭。
讲个我踩过的坑。有一批4毫米宽的扎带,客户装车试用一拉就松,两万支全退。拆模拿放大镜看,台阶根部一圈飞边,最薄处不到0.05毫米——就这点毛刺,让止退舌压不实。镶件拆下来重新研配、沿脱模方向抛到镜面才算救回来。从那以后我们做台阶镶件,材料固定用S136或2344,淬火到HRC50上下,角度公差压在正负0.02毫米,一步不让。
老实讲,这根镶件就是个易损件。跑高速的模具,我建议备件直接备两套轮流上岗,80万模次左右主动拆检一次,别等打滑了才想起它。别问我为什么这么强调,问就是疼过。想系统了解模具里各个零件怎么分工配合,可以翻翻模具结构图解那篇。
齿条脱模:普通顶针在这里吃不消
带身那排细齿没法用顶针硬顶,只能靠上下两块牙板侧向同步抽开,齿轮齿条联动机构就是干这个的。开模瞬间两边牙板必须同时后退,齿牙才不会被拉毛。同步精度,直接决定良率。
结构上说人话:一对牙板装在滑块上,中间穿一根齿轮轴,开模力通过齿条传给齿轮,两边被迫一起动。妙就妙在"被迫"两个字——谁也别想先走。我们吃过不同步的亏:联动轴磨损后一边先开了0.03毫米,带身当场拉弯,齿顶发白,那批不良率直接干到8%。牙板本身齿形精度要守住0.02毫米,表面氮化0.1到0.15毫米再精抛一遍。
再提醒一句,回料是牙板杀手。粉碎料里混的铁屑和玻纤,能把齿面拉出一条条沟。这种侧向抽脱的思路,跟模具斜顶机构解决倒扣是同一个道理,只是扎带模具把它做到了极致——又快又不能伤齿,全靠机构硬实力。
冷却才是真正的天花板
高速扎带模具的周期,七成时间耗在冷却上,机台再快也白搭。PA66是结晶性塑料,按维基百科的材料数据,熔点在260摄氏度上下,结晶度上不去,扎带不是发脆就是发软。
模温要稳在80到100摄氏度,用水式模温机配高压温水,8到10巴的压力把水流顶进细长水路。64腔模几十条水路,接错一条,整排腔的尺寸就漂给你看。我们现在的做法是每条水路贴标签,进出水温差压在2摄氏度以内,开机前拿测温枪挨个扫一遍。麻烦吗?麻烦。但比起停产拆模,这点麻烦不算什么。
说个实测数据。扎带头部位钢位最薄、热量最集中,把那几支镶件换成铍铜之后,同一套64腔模具,周期从5.2秒压到4.6秒,良率还稳。就换几块铜,值回票价。熔温控制在275到290摄氏度,锁模力留足余量,这是高速成型的基本盘。
干燥也别偷懒。PA66吸湿性强,除湿干燥要做到露点零下40摄氏度,料湿了轻则银纹重则脆断,锅永远是模具背。高速产线再配一台模具监视器防残料压模——这种模具一次压伤,修的就是几万块。夏天车间水温跟着气温升,冬开机预热半小时,琐碎,但决定稳定性。
顺带交个底:按中国模具工业协会的统计口径,2024年国内模具行业营收在3400亿元上下(见协会官网),扎带这种不起眼的日用品模具恰恰是走量最狠的细分之一。量大到一定程度,模具上抠下来的每一秒都是钱。追求更长寿命的厂子,可以去研究一胜百等进口钢厂的工具钢方案(assab.com),就是成本得自己掂量。
常见问题
尼龙扎带模具到底该做32腔还是64腔?
看规格和订单量。3寸、4寸的小扎带订单稳定,直接64腔配320吨以上高速机;6寸以上的中大规格,32腔更稳,腔数一多锁模力和流道平衡都难伺候。拍脑袋上64腔,多半是给车间找活干。
扎带模具寿命一般有多少万模次?
行业普遍的说法是300万到500万模次起步,维护到位上千万也不稀奇。但牙板、台阶镶件属于易损件,几十万到一百万模次就得检查磨损,别指望一套镶件陪模具退休。
扎带一拉就打滑,一定是模具坏了吗?
先别急着骂模具。按顺序排除:一看台阶镶件有没有飞边或磨损,二查回料比例是不是加猛了,三确认原料干燥到位。三成打滑其实是料的事,剩下七成才是模具该背的锅。
为什么PA66扎带模具必须配模温机?
PA66是结晶料,模温低于80摄氏度结晶不充分,扎带发脆、尺寸收缩还大。模温机不是可选项,是必需品。模温波动超过5摄氏度,产品尺寸就跟着跳舞。
我自己的偏好就一句话:小规格直接64腔配高速机,台阶镶件备两套轮流上岗,牙板按氮化周期换,水路标签化管理。这几条做到位,4到6秒的稳定周期不算玄学。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。