医疗器械模具洁净到什么程度?无尘注塑
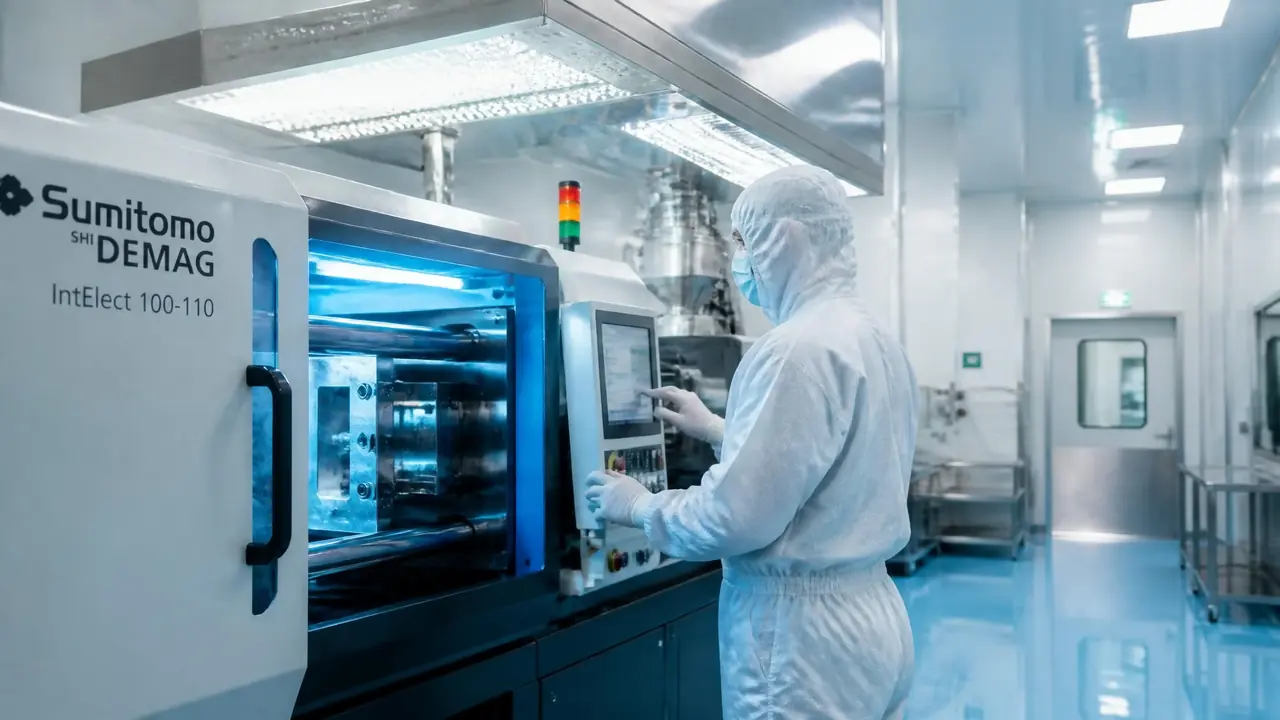
直接给结果:医疗器械模具讲究的不是模具本身多干净,而是注塑环境洁净——行业主流是万级(ISO 7)车间,接触药液的部件要上千级区。判断一套模具能不能接医疗订单,先看它打算进哪个等级的车间。
医疗器械模具到底要洁净到什么程度?不少人以为给模具套个防尘罩、擦干净点就算完事,其实标准卡的是整个注塑环境。我上个月在一家做留置针配件的厂里蹲了几天,他们的注塑车间是万级洁净,进个门比进银行金库还麻烦:换鞋、穿连体无尘服、戴两层手套,最后一道风淋门左右各吹 15 秒才放行。
这套流程不是厂里讲究,是订单逼出来的。药液接触的塑料件一旦落进看不见的粒子,下游再用环氧乙烷灭菌也救不回来,粒子还在件上。所以洁净度从模具设计阶段就得开始管,不是成型之后擦一擦的事。
洁净度分级:万级是主流,千级百级看部件
医疗注塑车间主流做万级(ISO 7)洁净度,每立方米0.5微米以上颗粒不超过35.2万个;接触药液或血液的关键件在千级区做,灌装工位局部再配百级层流罩。这个分级出自 ISO 14644-1,老说法叫十万级、万级、千级、百级,数字越小越干净。不是所有医疗件都要往高里堆,具体等级按产品风险定,无菌医疗器械洁净厂房的行业规范就是这么要求的,注射器外套这类外周件万级够用,导管、药液过滤器的关键面才往千级压。
分级里有个容易踩的坑:很多人把「万级」理解成车间整体均匀达标。真实情况是,注塑机开模瞬间的粒子浓度会短暂飙高,测点如果正好在分型面附近,数据会难看不少。所以验收时做动态测试比静态测试更说明问题,第三方检测公司来采样那天,机器该开就开着。
模具本身洁净到什么程度才算过关?
医疗器械模具常用S136这类不锈钢做型腔,抛到镜面Ra 0.1-0.2微米,防锈又防析出;脱模剂用无硅医疗级,能不用就不用。普通件用 P20、718H 没问题,医疗件不行——碳钢会锈,锈点混进料就是肉眼看不见的污染源。不锈钢贵,一套中型模具算下来比普通钢材贵三到五成,镜面抛光的工时也要翻倍,这是医疗模具报价偏高的主要原因之一。
抛光之外还有细节。顶针和孔的配合间隙要收得比普通模更紧,飞边在医疗件上是直接判死刑的。药液接触件的型腔有些厂会再走一道电解抛光,表面光洁度比手工抛更均匀,死角少存料。模具存放也有讲究:停机超过两天,我见过的做法是先用无尘布把残料擦净,喷食品级防锈剂,再套防尘袋放进恒温库。直接裸放在车间里过夜,第二天开机第一模基本报废。
从原料到成品:无尘车间的日常管控
原料干燥、环境温湿度和人员进出是三道硬关:PP料80℃烘2小时以上,车间22±2℃、湿度45%-60%,人员每次进出都要整套更衣风淋。料筒敞口在洁净车间是不允许的,烘料桶接除湿干燥机,输送管路封闭。色母基本不用,医疗件以本色居多,客户对析出物很敏感。
我蹲点那家厂拿留置针针座模给我看数据:同一套模,之前在普通车间做,黑点和料花不良率 3% 左右;搬进万级车间、配合模温 80-90℃ 调稳之后,一周盯下来降到 0.5% 以下。环境温度波动对尺寸的影响比想象中大,车间温差超过 2℃,针座的外径能差出 0.02mm,这种精度要求下环境本身就是工艺的一部分,公差怎么压可以看看精密注塑模具公差控制到0.01mm是怎么做到的。
流道设计也和洁净挂钩。冷流道的料头每次剪断都是产粒子的环节,医疗件现在大量改热流道,料头废料省了,开模区漂浮的碎屑也少了,这块的原理在热流道模具的浇注系统解析里讲得更细。人员管理是最容易被轻视的一项——我进去那天穿连体服闷了四十分钟,出了一身汗才知道为什么无尘服要一天一换:人本身就是车间里最大的粒子源。
顺带说一句找订单的事。医疗精密单对车间资质查得严,长三角一带做医疗器械配套的模具厂不少,具体差异可以参考这篇上海注塑模具为什么贵还有人抢,里面提到医疗订单占这些厂产能的比重不小。
成品的管理很多人会漏。洁净车间里注出来的件,出模后直接在内包装区装袋封口,包装区等级和成型区持平或更高,出了车间再拆开重装等于白干。我看他们封完口的吸塑盘还要贴批号和模号,哪一出问题能追到具体哪套模具哪个班次,这套追溯档案医疗客户验厂时是必查项。
翻车经历也说一个。他们新开一套三通阀模的时候,调机师傅嫌脱件难,无意识多喷了两下脱模剂,结果第二模开始件表面挂了一层油雾,客户抽检擦不出来但菌检过不了,整批三千多件全废。后来定了规矩:医疗件试模一律用无硅脱模剂,量按「能顶出就行」卡,能靠模具抛光解决的绝不靠喷剂。这事之后我才明白,洁净车间里最难管的往往不是灰尘,是人的习惯。
回到开头的问题:医疗器械模具洁净到什么程度,答案是环境定等级、模具做配合。万级车间是入场券,关键件往千级压,模具用不锈钢抛镜面,再把人、料、机三头的粒子源管住,这套组合拳打下来才算能接医疗单。你在评估供应商的时候,别光听对方说「我们有洁净车间」,直接问等级、要第三方粒子检测报告,看车间的更衣通道走一遍,真金白银的投入装不出来。
常见问题
医疗器械模具为什么比普通模具贵?
贵在两块:钢材和抛光。S136 不锈钢比 P20 贵不少,镜面抛光工时是普通抛光的两倍往上。加上顶针配合更紧、试模次数更多,一套下来贵三到五成是常见的。
普通注塑车间能改造成医疗订单用的洁净车间吗?
能,但不是刷个漆的事。要加风淋室、更衣通道、空调净化机组,做粒子检测验收,小车间改下来几十万起步,工期两三个月。订单量撑不起投入的话别急着改。
洁净度怎么检测,多久测一次?
用尘埃粒子计数器按 ISO 14644 的采样点规则测,验收时做静态和动态两轮,之后一般每年请第三方复测一次。日常靠沉降菌检测和表面擦拭做监控,出了异常随时加测。
无尘环境对模具寿命有影响吗?
整体是好事。恒温恒湿减少模具热胀冷缩,导柱导套少磨损。要留意的是频繁用酒精擦模对某些镀层有轻微腐蚀,医疗模具选材时就得把耐擦拭性考虑进去。
接医疗件订单,模具厂最该提前准备什么?
把材质证明、抛光记录、试模报告的档案习惯先建起来。医疗客户的审核第一个查的就是追溯文件,图纸再漂亮,文件拿不出来照样出局。