模具顶针厂家怎么选不踩坑?报价、公差与交期的挑选门道
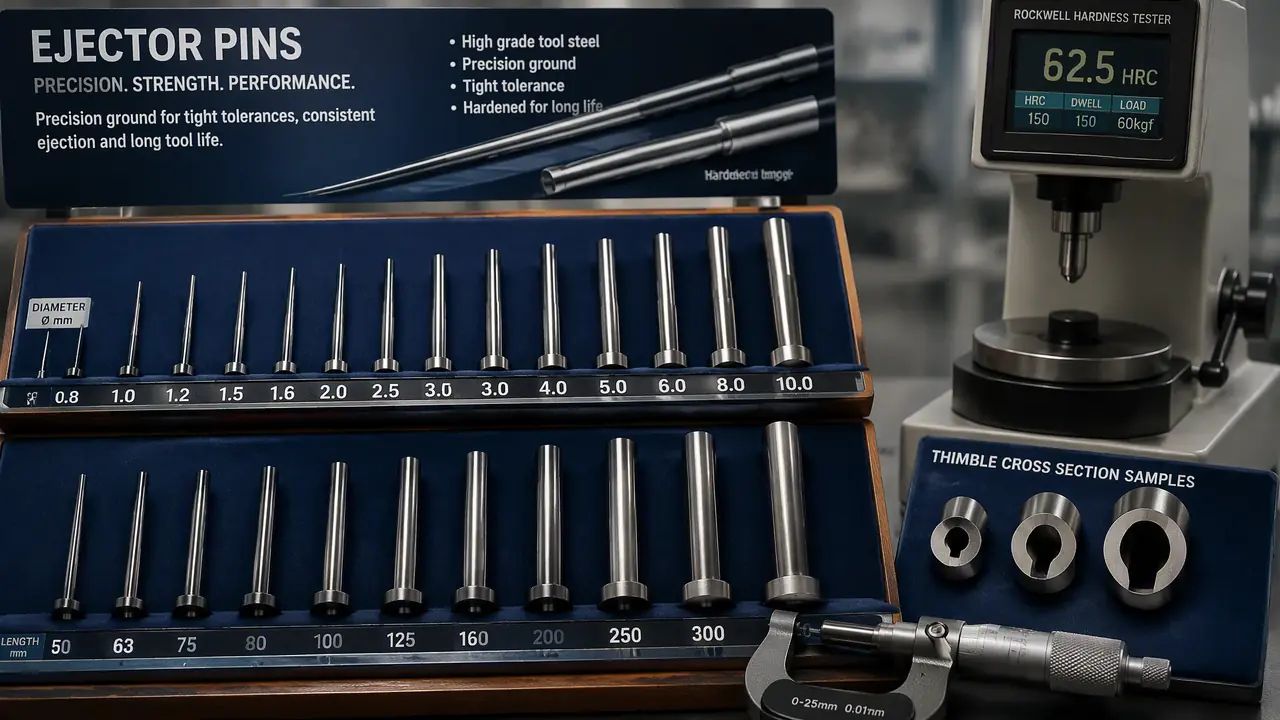
把话放这儿:选顶针厂家先卡三条硬杠杠——SKD61或H13真空热处理加氮化、外径公差负0.01到负0.02毫米、常规规格三天到一周发货。三条有一条说不上来或给含糊答案的,报价再低也别下单,这钱省下来不够赔一次停机。
挑模具顶针厂家这件事,我的判断一句话:能出材质证明、敢报公差、常规货三天能发的才值得下单,价格反倒在其次。上个月东莞一个做家电外壳的客户找过来,说一套64腔的瓶盖模咬了八根顶针,换的某宝上九块钱一支的货,装上去三天又咬。拆开一看,针身硬度只有HRC42,料色发暗,一看就是电炉坯子没做真空热处理。顶针这东西本身不贵,坏了赔的是停机,一套模具在注塑厂停一天机,损失顶得上一整盒顶针钱。
做采购这几年,顶针我买过的厂家不下十家,广东的、苏州的、黄岩的都碰过。差价最大的能到三倍,但最贵的那家反而不是我常年用的。这篇文章就把怎么挑模具顶针厂家的实操账摆出来,报价怎么拆、公差怎么验、交期怎么卡,看完你下单心里就有数了。
顶针厂家分几档,价钱差在哪
顶针厂家大致三档:贴牌贸易商、小加工坊、正规标准件厂,同规格价格从七块到二十几块,差价全在材料、热处理和磨加工精度上。先说最低那档。做模具的都知道,顶针本质就是一根磨光的辊,门槛看着不高,所以一堆贸易商拿着别家货贴自己的商标卖,这种你问料他说是SKD61,实际可能是国内电炉钢,硬度做不上去。我2019年刚接采购的时候进过一批,装进模具用不到两个月,针头就拉毛了,产品上一圈白印。后来学乖了,第一次合作必然要对方出材质证明,哪怕多花两百块检测费。
中间档是小加工坊,两三台磨床,老板自己顶班,做非标改制快、便宜,但热处理基本是外发的,批次质量看运气。高那一档是做标准件的正经厂,盘条进来自己下料、热处理、精磨,出厂全检,比如盘起、日冷这类日系背景的,价格贵三成,但用到出口模和精密模上心里踏实。
给你们一个我手里记着的价格表感受一下(直径8毫米、长200毫米、SKD61带氮化为例):
| 厂家档次 | 贴牌贸易 | 小加工坊 | 标准件厂 |
|---|---|---|---|
| 单支价 | 6-9元 | 10-14元 | 16-24元 |
| 硬度 | HRC42左右 | HRC45-50,波动大 | HRC50以上,全检 |
| 适用 | 试模、打样 | 中等寿命模具 | 量产模、出口模 |
注意一点,标价低不等于用起来便宜。一支便宜的针断在模腔里,取断针加抛光至少半天,再算上这段时间机台空转,怎么算都是贵的那支划算。
验货看什么:材质、公差和表面这三关
验收顶针抓三处:材质出证明且硬度实测HRC48以上,外径公差负0.01到负0.02毫米,表面Ra0.4以下无螺旋纹。材质是根上的事。SKD61是主流,好点的厂会做电渣重熔,组织匀、省得氮化后起皮。你收货拿个硬度计在针尾打一下,低于HRC45的直接退。硬度这关最容易糊弄,因为针头针尾硬度可能不一样,这里教一手:挑两三支在砂轮机上轻轻磨断,看断口,组织细的才靠谱,粗的夹渣多,用过就知道。
公差方面,顶针装孔里要能顺滑滑动又不能晃,外径一般比孔径小0.01到0.02毫米,这个配合跟电池仓装电池一个道理,松了打不着,紧了抠不出来。有厂家给你正公差的巧货——装进去紧,硬度不够还咬死。我现在的底线是:千分尺抽检三支,任一超差整批退回。别嫌烦,这是几分钟的事。
表面看两样。一个是粗糙度,好针拿手指捋过去是滑的,差的能摸出螺旋磨纹,这种装上没多久就拉伤。另一个是针头端面,倒角要匀,烧过电火花的针头要是留了黑色氧化层,那道工序就没做干净。对了,说到这个,很多老师傅还会拿顶针对着光转一圈看直不直,翘头的装进去顶偏了,产品顶白,这坑我也踩过。
有需要的还可以要求厂家附一份出厂检测报告,正经厂都愿意给,支支吾吾的就要多留个心眼。
下单时怎么谈交期、起订量和售后
常规规格顶针现货三天内发,非标改制一周左右;起订量50支起,报价含运费发票,咬针索赔事先写进聊天记录。交期是很多采购忽视的一块。模具厂配模最怕等配件,顶针晚到两天,整套试模计划就顺延。我合作的几家,标准规格基本都有库存,D类E类这些常用型号下单当天就能走;非标的,比如带台阶的、扁顶针,交期卡在7到10天。你要是遇到一问三不知、交期只说"大概挺快"的,趁早换一家。
起订量谈判有个小技巧:第一次下小单试水,50支里面混几个规格,全检没问题再谈整批价,一般拿到百分之十的降价空间不成问题。我自己常年走的那家,年量谈下来比首单便宜18个点。
售后这一块,说实话比价格更要紧。用过一个苏州的供应商,有一批针热处理没透,装上去一周全锈了,我拍视频发过去,人家二话没说重发一批,运费他出。这种才叫长期合作伙伴。反过来有的厂家咬死"装上坏了不关料的事",那就一拍两散,拉黑完事。
模具顶针油怎么选?耐温等级、打油周期、咬针处理一次讲透这篇里讲过,咬针很多时候不是针的锅,是保养没跟上,买针的时候顺手问一句厂家有没有配套的顶针油推荐,能不能一起配,站得住的厂家都会给你搭配方案。
回到开头那套64腔瓶盖模。后来客户给换了标准件厂的SKD61氮化针,38块一支,比某宝贵四倍,到现在用了七个多月,一次没咬过。他跟我算了笔账,之前两个月烧掉膠品和停机损失小两万,现在一年顶针预算不过两千出头。顶针小,选对厂家这笔账真不小。
你要是正准备下单,就照三条杠杠去卡:材质能出证明、公差负0.01到负0.02、常规货三天能发。卡不住的,多家问,别怕麻烦。
常见问题
顶针一般用SKD61还是H13?
两个料本身是同类,SKD61是日标叫法,H13是美标,成分接近。国内正规厂大量用SKD61做顶针,热稳定和韧性表现稳,量产模优先选它;H13如果出自正规厂、热处理到位,也完全够用,关键看材质证明和硬度实测,别只认名字。
顶针硬度多少算合格?
针身HRC48以上算合格线,好的能做到HRC50到54。只看硬度数字还不够,得整支硬度均匀,针头不能比针身软太多,收货时用硬度计在针尾和中部各打一点,差值超过3个点就要警惕。
扁顶针和圆顶针价格差多少?
扁顶针要在圆针基础上磨出扁位,工序多一道,同规格一般贵三到五成,交期也多两三天。小厂磨扁位时容易磨偏中位,收货记得拿卡尺量扁位对称度,偏得多的装模会顶斜。
顶针出现咬伤是针的问题还是模具的问题?
两边都得查。先看针身硬度够不够、孔位有没有对准,再查注塑端锁模力和顶出是否平衡,配合孔磨损变大也会咬针。新针装上去几天内就咬,多半是配合或对位问题;用两三个月后逐渐起毛,多半是针料或者保养的问题。
小批量试模用便宜顶针可以吗?
可以。试模本来就三家五家换着调,千把支以内的打样模用中低端针省钱合理。但要记住这是临时方案,转量产之前必须整套换成合格顶针,别等量上去了才发现针头寿命不够,到时候停机换针耽误的产能比针钱贵得多。