顶针模具的顶针怎么配?顶出机构的布置与常见故障
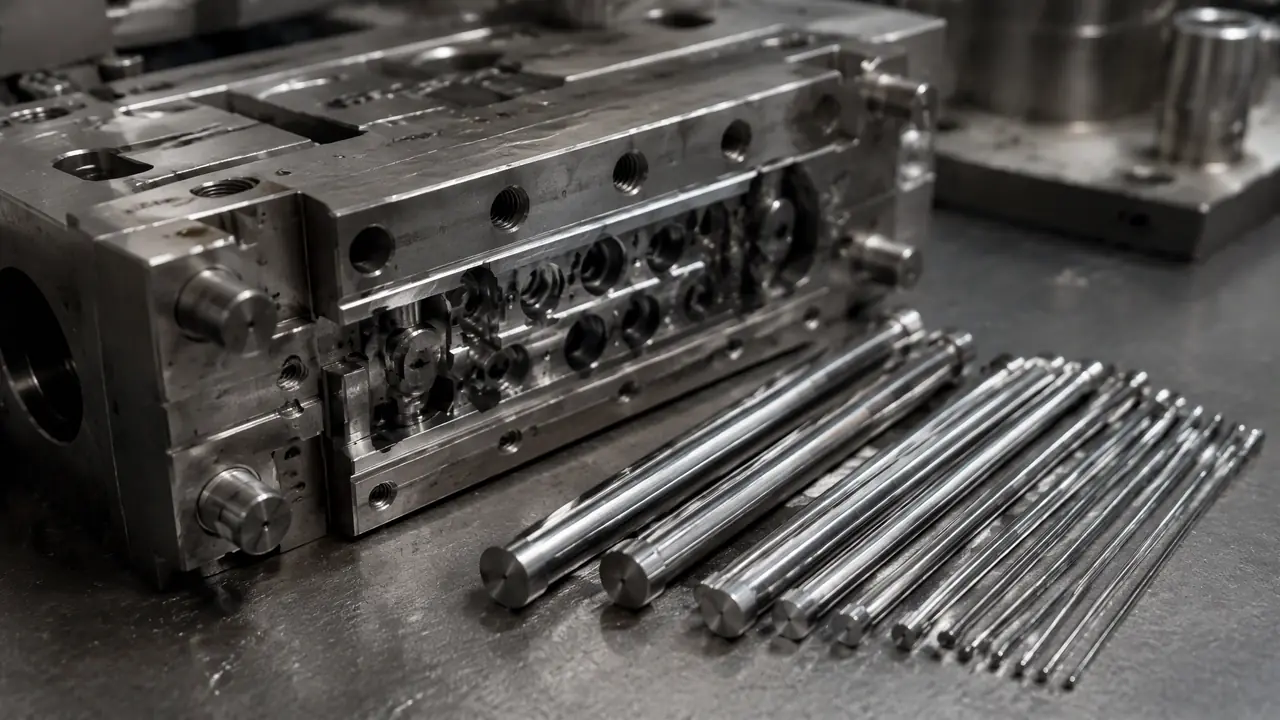
直接给结果:顶针配SKD61氮化料,单边间隙0.01-0.02毫米,位置尽量压在包紧力最大的筋位柱位上。顶白先动保压而不是先加顶针。改模前先量顶针高度和间隙,比试模后返工省一半时间。
顶针模具配得好不好,试模那一下就见分晓。2024年我经手一套咖啡机水箱模,T1试模顶针一顶,制品筋位整圈发白,客户就坐在旁边,脸当场沉了下去。问题不在顶针料子差,在配隙和布置上。一根SKD61标准针八块到二十块,位置偏五毫米,返工就是一个星期。
顶不出件是注塑模最常见的一类毛病,浇注和冷却调得再漂亮,最后一下顶不出来,前面全白搭。这篇把配针、布置、排故三件事一次说透,全是车间里摸出来的经验,你对着自己那套模逐条检查就行。
顶针怎么配:材料、硬度和间隙
顶针首选SKD61氮化料,表面硬度HV1000左右,与模板孔单边间隙取0.01到0.02毫米,细针间隙还要再收紧。这套配法是行业里用了几十年的底子,照抄不会错。
料子上没太多花样。市面通行的标准针就是SKD61,热处理后整体硬度HRC45上下,表面再做氮化,硬度能到HV1000左右,耐热耐磨都够用。有的厂为省钱拿国产H13料替,正常生产看不出差别,做PET、PC这类高温料时寿命差距就出来了。我们车间实测过,同一套矿泉水瓶盖模,进口针撑到八十万模次,国产针六十万模次上下开始拉毛。
间隙是配针的命门。单边0.01到0.02毫米是主流取法,φ3以下的小针我习惯压到0.008-0.015。间隙大了,高温稀料往里钻,制品背面一圈飞边;小了,热一胀就咬死。别急着自己磨,标准针买来直接配标准孔,公差厂家已经替你留好了。
孔的加工也顺带说一句。能用标准针就别开非标,φ2、φ2.5、φ3、φ4、φ5、φ6、φ8这条序列针和孔都有现货,模板孔径直接按针的公差配铰。非标尺寸就得线割或配磨,孔一非标针也得定制,双倍的钱还搭上货期。老实讲,我见过不少图纸把针位标成φ3.7这种尺寸,加工师傅背地里要骂人的。
装配上还有一个坑:顶针端面要比型芯面低0.02到0.05毫米,绝不能高出。高出0.1毫米,脱模时制品上就是一个白亮的压痕,深腔件直接顶裂。装完拿红丹或者对光检查一遍,五分钟的活,能省一周返工。
顶出机构怎么布置,制品才不顶白?
顶针要压在包紧力最大的位置:筋位末端、柱位底部、深腔四角,宁可用大针分散受力,也别用小针扎在平面上。顶出力传不到包紧点,再多的针也白搭。
制品冷却后收缩,会死死抱住型芯,抱得最凶的就是深筋、螺丝柱、倒扣这些地方。顶针的作用是把力从这些点上卸掉,所以位置要贴着它们走。筋位末端没针,末端先白;柱位底下没针,柱子直接断在里面取不出来。
那套水箱模返工就栽在这。原图纸把四根φ4的针均匀分布在壳体平面上,看着对称好看,可深筋部位一点力都接不到。改模时把平面上的针减到两根,筋末端补了三根φ2.5,柱位下加一根阶梯针,T2一次过。保压也从90bar降到72bar,顶白彻底消失。
行程别抠太紧。经验值是制品最大高度再加5到10毫米,制品深45毫米,行程就给到55上下。顶太短取件费劲,行程太长回位弹簧容易疲劳。回位靠弹簧,四根角簧要用同规格同批次,弹力不均顶针板就歪,歪了针跟孔干磨,磨着磨着就烧死。
模具有滑块或斜顶跟顶针干涉的,先复位机构不能省。省这几百块,撞一次斜顶,修模费翻十倍。布置只是四大系统里的一环,浇注、顶出、冷却、抽芯四大系统怎么互相配合,那篇里拆得更细。
平衡这件事再强调下。顶针板要贴着垫板平稳走,布置时针位尽量对称,别一边密一边疏。顶出速度从慢起步,快速猛顶薄壳件,应力白怎么都压不住。小件深腔还可以考虑气顶,一个气阀几十块钱,顶出柔和,缺点是行程浅,只能当辅助。
顶针烧死、断裂、顶白,分别怎么处理?
烧死先查间隙和垂直度,断裂先查细长比和受力,顶白先降保压再加大顶出面积,三类故障的处理顺序别搞反。多数毛病不是料不行,是装配和参数的问题。
| 故障 | 常见原因 | 处理顺序 |
|---|---|---|
| 顶针烧死(咬死) | 间隙偏小、缺油、胶粉堆积 | 拆针清洗、油石修孔、复配间隙 |
| 顶针断裂 | 针太细太长、顶出不平行、包紧力过大 | 换阶梯针、加顶出点、降顶出速度 |
| 顶白顶痕 | 保压过高、顶出面积小、筋位困气 | 降保压、加大针径、补排气 |
| 制品粘针 | 端面低于型芯太多、抛光方向不对 | 调端面平齐度、沿脱模方向抛光 |
烧死最烦人。φ1.2的细针咬在孔里,硬敲必断。我的土办法是煤油泡半小时,把模板加热到八九十度,趁热用铜棒顺着顶出方向轻敲,多数能出来。实在出不来的,只能上电火花烧蚀,半天工时没了。预防比处理便宜:每班给顶针板注油一次,回油槽别让胶粉堵死。
断裂多半是细长比超了。单节细针长径比经验上别超过40比1,超了就改双节阶梯针,后段粗前段细,抗弯强一大截。还有个容易忽略的原因:顶针板导柱间隙不均,板子斜着走,针吃的是侧向力,再好的料也扛不住。
顶白要按顺序排查。先降保压,这一步零成本;不行再加大针径或加针数;还白就查排气,筋位困气同样会顶出发白发亮。顺序反了,先改模再调机,钱花两遍。做外观件对针位公差敏感的活,精密注塑模具把公差控到0.01毫米的路数可以对照着看。
断在孔里的针,取出口诀是先松后取:加热模板让孔微胀,滴几滴渗透油,等十分钟,用带锥度的样冲从背面轻冲。冲不出来就点焊做柄拧着拔。最差才是线割重开孔,孔一重开,位置多少会漂,得重新配针。
回到开头那套水箱模,毛病没有一件出在贵的东西上:针是标准针,孔是标准孔,坏在布置和参数。配针看料和隙,布置看包紧力,出事按顺序排。下次试模前,先把顶针端面平齐度和四角弹簧过一遍,这两处是返工重灾区。
常见问题
顶针数量是不是越多越好?
不是。针多孔就多,漏水漏气的点跟着多,顶针板也更重。够用就好,位置准比数量多管用,平面上堆一堆针,不如筋位柱位下各补一根。
顶针痕迹落在外观面怎么办?
外观面原则上不放针。实在避不开,把针挪到非外观侧,或者用扁顶针、司筒针借位,再沿脱模方向抛到镜面,痕迹能淡一大半。
顶针和司筒有什么区别,什么时候用司筒?
顶针是实心圆杆,司筒是套管加芯针的结构。螺丝柱、深筒位包紧力大又想顺带排气,用司筒顶柱子底部更稳,价格比普通针高一截。
顶针用久了拉毛,能不能自己打磨接着用?
轻微拉毛用油石顺圆周方向轻修,可以顶一阵。拉出沟槽或者直径磨小的直接换新,二十块的东西,没必要赌一整套模。
延伸阅读
想从整套模的视角看顶针处在什么位置,注塑模具结构从看图到上手的全流程拆解配着读更顺。