塑胶模具制品厂是干什么的?开模加注塑一条龙全讲透
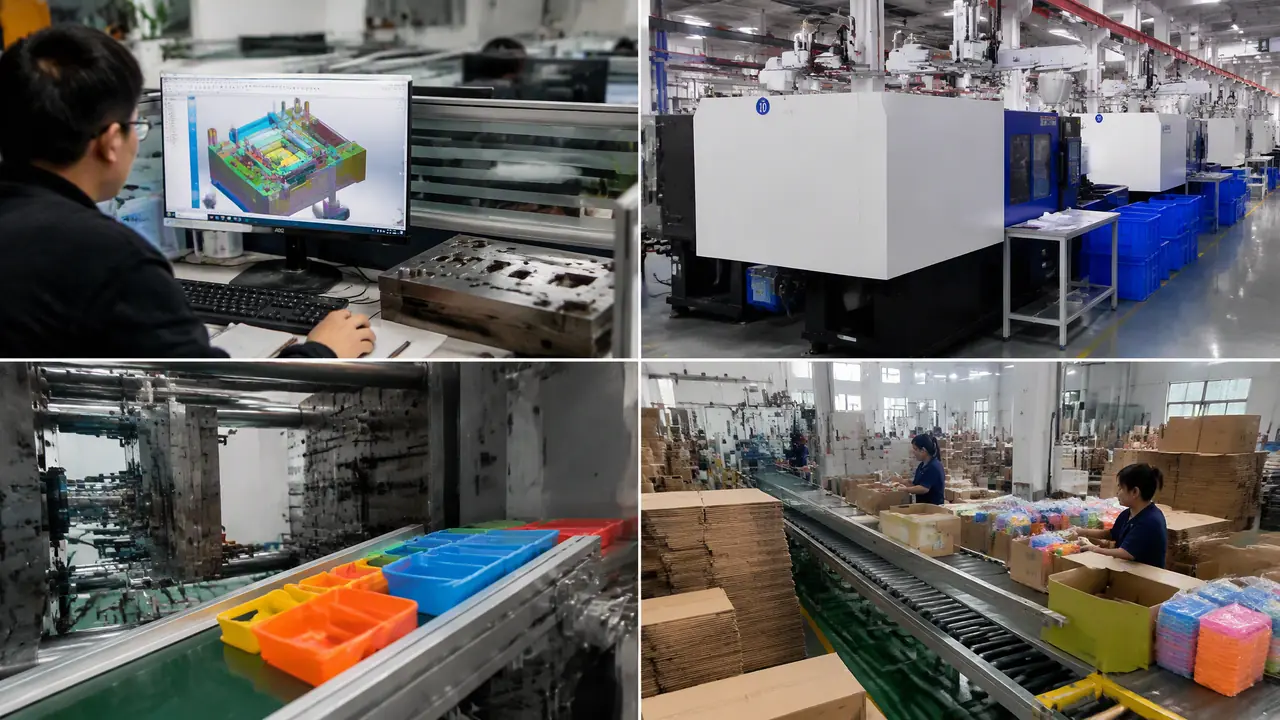
别绕了:塑胶模具制品厂就是既开模又注塑的工厂,你给图纸,它把钢变成模子,再把模子装上注塑机压出你要的塑胶件,一条龙到你手上。前提是你量够大——几千个的产品直接买现货,三五万个起步才值得开模,模具费八千到几十万不等。
上周有个做宠物用品的客户来询价,开口就问"你们厂是做塑胶模具制品的对吧,给我报个价"。我问他图纸呢,他说没有,就一个实物样品,说是市面上买的小狗零食盒,想改个颜色自己卖。这种电话我一天能接四五个,十个人里有八个其实分不清开模和注塑是两件事,以为找到厂就万事大吉了。
我的判断很简单:塑胶模具制品厂干的就是两段活。前一段叫开模,照着你的3D图在钢块上铣出一个空腔来,这钢块就是模具;后一段叫注塑,把模具锁到注塑机上,融化的塑料打进模腔,冷却定型,打开就是制品。两段都会做的叫一体厂,只会前一段的叫纯模具厂,只会后一段的叫注塑厂。你要做新产品,从零到拿到货,一体厂最省心。
这个客户的东西是个现有产品改色,根本不用开模,找有现成模具的注塑厂或者直接买白货丝印就行,模具费一分不用掏。他听完愣了半天,然后问我那为什么好多厂还劝他开模。这事儿我下面拆开讲。
制品厂的两段活是怎么连起来的
开模是把你的图纸变成钢制模腔,注塑是把塑料粒子压进模腔变成产品,一体厂把这两步都捏在自己手里,改模快、责任好分,这是它跟纯模具厂最大的区别。展开讲讲这两步各自花多久、花多少钱。
先说开模。客户提供3D图,厂里的设计先做DFM分析,就是检查哪里胶位太薄、哪里拔模斜度不够、哪里会缩水,这一步快则两天慢则一周。图确认了开始备钢料,普通P20预硬钢一吨一万出头,好点的S136不锈钢两三万一吨。CNC粗加工、热处理、精加工、火花机、省模抛光,一套流程走下来,中等大小的一套模35天左右出T1试模。价格按大小和腔数算,我经手的单子里,小件单腔模八千到一万五,家电面板类五六万,带滑块斜顶的汽车件十几万起步。
再说注塑。模具试模合格后装到注塑机上,机台按锁模力选,锁住模具不被胶水顶开的力。小件用120吨的机,中等的160到250吨,大的筐箱类要320吨往上。一台二手160吨注塑机十几万能拿下,这就是为什么注塑厂遍地开花。每模的加工费按秒算,一台160吨机一小时600块上下,一模打16个件、周期40秒,摊到每个件就是2毛5左右的加工费,再加上PP粒子差不多8块一公斤的成本。
一体厂的好处就在这儿。注塑出来发现缩水了,设计骑个电梯就下楼改模,当天就能重新试模。要是模具外发给纯模具厂,一来一回快递加沟通,一个改模最少搭进去五天。上个月我有个客户就是图便宜把模外发了,结果制品厂和模具厂互相甩锅——模具厂说参数没调好,注塑厂说模具有问题——最后产品拉丝拉了半个月没人认账,多花八千多。这坑我见过太多次了。
哪些单适合找制品厂,哪些单是白花钱
判断标准就一个量字:预计总用量乘单价,能盖过模具费的才值得开模。三五万个起步,量越大越划算,量小的去淘现货模或者做3D打印手板。这是我能给的最实在的算法。
给你算笔账。假设你要做一个手机支架,开模费一万二,单个成本材料和加工费合计8毛。你卖15块。要是只打算卖3000个,模具摊下来每个4块,加上8毛成本,毛利还剩一大半,但你要是中途不卖了,那一万二就沉了。要是能卖3万个,模具摊到每个才4毛,这时候开模就是纯赚。所以接单的先问量,不是嫌你量小,是模具费这个东西不摊够人数就是亏的。
下表是我按这几年经手的单子归的类,你对号入座:
| 你的情况 | 该走哪条路 | 花费区间 |
|---|---|---|
| 几百个,送人或测市场 | 3D打印手板或硅胶复模 | 几百到几千 |
| 几千个,外观要求不高 | 淘现货模改一改 | 模具费0,只出加工费 |
| 三五万到几十万个 | 找一体厂开模加注塑 | 模具1万起,制品按个算 |
| 上百万个长期供货 | 一模多腔加热流道 | 模具5万起,单件最省 |
对了,说到那个被劝着开模的宠物盒客户,后来我给他算了笔账,他要的量是两万个,市面上现成模具打个九折改个色完全够用,模具费零,他当场就定了。真正需要开模的是那些结构上动过刀的——尺寸改了、加了卡扣、换了材料,现成模装不下,那才轮到开模这条线。
还有一点要提醒,开模合同一定写清楚模具归属和修改计费。T1试模之后你说"颜色再深一点、logo再大一点",有些厂把这类修改全算改模费,一次两三千,改三次比加一套滑块还贵。这个坑我踩过,现在合同里都加一条:产品图纸范围内的尺寸修正是厂方责任,不另收费。
从打款到出货,一个完整订单走多久
常规节奏是签合同打30%定金,设计加购料一周,CNC加工三周,T1试模在第35天前后,试模确认后7到10天出第一批货,全程最快45天。每一环怎么盯,下面说。
头一周盯DFM报告,别让设计直接闭眼开干。报告里会列壁厚、拔模斜度、进胶位置,你哪怕看不懂图,也要让他口头给你讲一遍哪里可能出问题。第二到五周是加工期,你要是隔三差五让业务发张现场照片,CNC是不是真在动、钢料是不是你选的那个牌子,一目了然。我带的客户里最稳的那种,一周问一次进度,不要天天催。
第35天T1试模是分水岭。试模时候你要是能到场最好,亲眼看看首件:有没有缩水、有没有披锋、顶针位白不白。当场确认优点和问题,改模方向一次谈拢,能省一轮往返。试模确认后7到10天出第一批货,之后就是持续供货,你只需要盯交期和质量抽检。
生产里最影响品质的是模温。PP料模温打到40度上下就行,ABS要80度往上,模温低了表面会有流痕,高了周期拉长成本上升。这个参数让厂里写在首次试模记录里,以后每批照着来,换班也不会跑偏。说实话,很多质量问题不是厂不想做好,是参数没锁死,谁上班谁调一通,东西就一批一个样。
要是你正处在选厂的阶段,可以先看看我整理过的塑料模具厂怎么选?评估注塑厂的六个关键标准,里头把设备清单和质检流程怎么核都列了。开模之前要是连图纸都还没有,先把DFM确认清单过一遍再打款,能省掉后面一大半扯皮。
回过头说那个宠物盒客户,事情其实不复杂——他的需求根本没走到开模那一步,找对了路就省下一万二。塑胶模具制品厂的价值就在帮你判断这条路上该走哪条线,量大的开模加注塑一条龙,量小的别硬开。把你的量、图纸、预算三样东西先理清楚,再去询价,比你打十个电话都管用。
常见问题
只有实物样品没有3D图,能开模吗?
能,但要先花几百到一两千做三维扫描把实物转成3D图,再走正常开模流程。扫描精度做到0.05毫米问题不大,不过翻出来的图多少带点原品的瑕疵,最好让设计顺手把明显问题修掉再开。
模具归谁?后面想换厂怎么办?
合同里写清"客户全额出资的模具产权归客户",你要搬走厂里必须放行。有些厂用低价模具费换长期注塑单,会在合同里绑注塑量,这种你要是想清楚不换厂,也能接受。
开模后改个产品颜色要另收费吗?
换颜色不改模具,只需要换料或者加色母,正常不收费,最多重新打几模样板。要收费的是结构修改,比如加卡扣改壁厚,那要动钢料,一次两三千起。
注塑件有披锋和缩水是怎么回事?
披锋多是锁模力不够或者分型面磨损,胶水从缝里挤出来了;缩水是壁厚不均或者保压时间不够,表面凹下去一块。两个都属常见缺陷,让厂里调参数或者修模都能解决,批量交付前要按封样验收。
一套模具能用多少万次?
看钢料和维护。P20普通模打30万模次没问题,S136淬硬模能打到50万往上,前提是按周期保养、别让胶水碳化在模腔里。打到寿命了型腔尺寸会漂,那时候就换新模或者补焊翻新。