模具型芯是什么?成型内腔的芯与镶
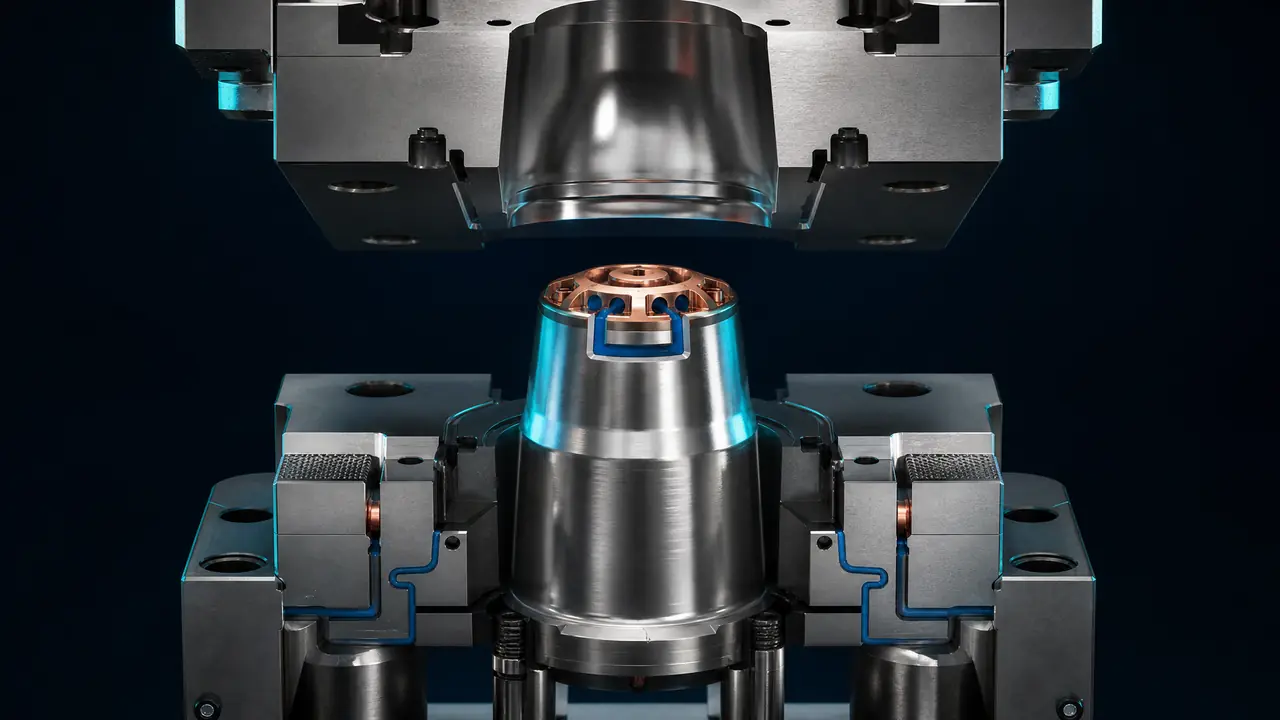
先说结论:模具型芯是凸起成型内腔的那半模,芯管内腔、腔管外形,包紧力和冷却的大头都压在它身上。大芯必镶,坏哪块换哪块。拿到图纸先认清芯和腔,再看镶件怎么拆,对模验货都顺。
一套注塑模拆开,凹进去的那半叫型腔,凸出来的这半就叫模具型芯。听着像句废话,可真到对图、验模、改模的场合,分不清芯和腔的人不少,话都接不上。我的判断是:型芯是整套模里最忙的部件,制品内腔、深筋、螺丝柱全在它身上长出来,冷却、顶出、排气一样都绕不开它。
去年我们接了一套水杯模,杯芯深一百二十毫米,T1试模杯底一圈烧伤,客户以为料不行,查下来毛病全出在型芯上。这类坑图纸上看不出来,试模才见真章。这篇把型芯的分工、镶件、材料加工三件事讲透,你对着自己那套模逐条对就行。
型芯和型腔怎么分工?
型芯成型内腔,型腔成型外形;塑料冷却收缩会死死抱住型芯,所以拔模斜度、抛光方向、顶出布置全要围着型芯做。分工听着不复杂,落到图纸上全是细节。
塑料从熔体冷到固体,体积要缩,缩的时候紧紧箍在凸起的型芯上,这就是包紧力的来历。包紧力最大的位置,集中在深腔底部、深筋末端、螺丝柱这些地方,脱模不顺基本都出在这些点上。所以型芯面要给拔模斜度,常规每边1到2度,深腔件我习惯给到3度,蚀纹面还得再加码。
抛光方向也有讲究。型芯内腔面要沿脱模方向抛,不能留横向纹,横向纹一挂料,脱模阻力翻倍,制品内壁就是一片拖花。这套逻辑跟分型面是一个道理,分型面怎么选、碰穿插穿怎么处理那篇里讲得更透。
排气也长在型芯上,这处最容易漏。深腔底部、芯尖这些位置,胶料最后填满,气体没处跑,一压就烧伤。那套水杯模杯底的烧伤印子,根子就是困气,后来在芯尖镶件上开了一条0.015毫米深的排气槽,再试,印子没了。冷却是水的事,排气是缝的事,两样都得在型芯身上想办法。
大模芯为什么都做成镶的?
镶拼是为了省钱省工期:整体芯一坏整块报废,镶件结构坏哪块换哪块;深腔部位单独镶铍铜,冷却比钢芯快一大截。做大模几乎都这么干。
镶法常见三种。一是整体嵌,型芯做成独立一块,装进模框用台阶压板固定,装卸方便;二是局部拼镶,深筋、窄槽、易坏的位置单独镶一小块;三是功能镶件,杯底LOGO、刻字块这类,换款式只换这一小块,本体不动。
配合是关键。镶件跟孔的配合面单边0.01到0.02毫米,松了跑胶出披锋,紧了装不进去还胀裂模板。我们车间吃过亏,一套收纳盒模的深筋镶件配合放太松,试模两千模次,披锋拉得到处都是,拆下来重配,搭进去五天。非标镶件多半靠线割和电火花加工,一副模从钢料到成品件怎么一步步加工出来,那篇里有完整顺序。
说回那套水杯模。杯芯深一百二十毫米,原设计整芯走两条直运水,杯尖冷却跟不上,成型周期卡在34秒下不来。后来把芯尖一段改成铍铜镶件,里面塞隔水片,模温稳在80到90℃,冷却压到15秒,一套模省下来的电费,几个月就把镶件钱挣回来了。这账只有干过的人才算得清。
拆镶件也有门道。装的时候用顶丝或压板压紧,拆的时候别硬撬,先加热模板让配合面微胀,再用顶丝往里顶,镶件自己就退出来了。见过学徒拿铜棒猛敲,镶件边缘敲出毛刺,再装回去配合面就废了。老规矩是宁可用工具,不使蛮力。
型芯用什么料,怎么把内腔面做好
普通产量P20、718H预硬料直接开做,高温料腐蚀料上S136、H13,深腔薄芯优先铍铜;内腔面必须沿脱模方向抛光,越光越不挂料。选料看产量和胶料,别只看价。
料子按场合挑。P20预硬HRC30上下,718H到HRC34到38,出厂就处理好的预硬料,直接机加工省一道热处理,做PP、ABS的普通单子够用。碰上PC、PET这类高温料,或者医疗食品级要防腐蚀的,上S136淬火到HRC48到52,贵一截,寿命翻倍。说实话,不少返修不是料不行,是料选错了场合。
内腔面最后一步是抛光。沿脱模方向、油石目数从粗到细一路换上去,镜面件再省模抛。做完拿手摸,不顺手的地方十有八九是困气或接刀痕,注出来的制品都会现原形。要控到0.01毫米级配合的活,精密注塑模具怎么把公差压到0.01毫米可以对照着看。
做高温料和腐蚀性料的芯,抛完光有的还要镀硬铬或者做氮化,表面硬度上去,抗腐蚀也强。镀层别贪厚,镀完尺寸会涨,精密配合的镶件要留好镀前公差,不然装不回去。这类细节图纸不标,全靠口头交代,交接的时候留个心眼。
回到开头那套水杯模,毛病没有一件出在玄乎的地方:冷却跟不上就镶铍铜,包紧力大就补斜度,披锋就收紧配合。型芯这东西,图纸上就是一块凸起的铁,决定成败的是斜度、抛光、冷却、配合这几样。下次验模,先摸内腔面顺不顺,再看镶件拼缝有没有披锋,两分钟的事,能挡住大半返工。
常见问题
型芯和镶件是一回事吗?
不是。型芯是成型内腔那半模的统称,镶件是镶进型芯或模板里的独立小块。小模芯一整块就是芯,大模芯多半是本体加几块镶件拼起来的,坏哪块换哪块。
型芯拔模斜度一般给多少?
常规每边1到2度,深腔件3度起步。蚀纹面要加码,行业通行的说法是纹理每深0.025毫米,斜度多加1度左右,拿不准就先问蚀纹厂要参数。
深腔型芯怎么冷却?
细长芯打不通运水,常用隔水片或喷流管,降温要求高的直接镶铍铜借它的导热。水路离胶位保持15到25毫米,太近容易漏水串水,太远等于白走。
型芯拉伤了怎么修?
轻微的用油石沿脱模方向轻修,别横向磨。拉出沟槽说明斜度不够或者面太糙,先补斜度再重新抛光,光靠打磨是治标不治本。
延伸阅读
想看清型芯在整套模里的位置,以及它跟顶出、抽芯机构的配合关系,注塑模具结构从看图到上手的全流程拆解配着读更顺。