塑胶模具抛光验收标准:型腔省模怎么验才算过关
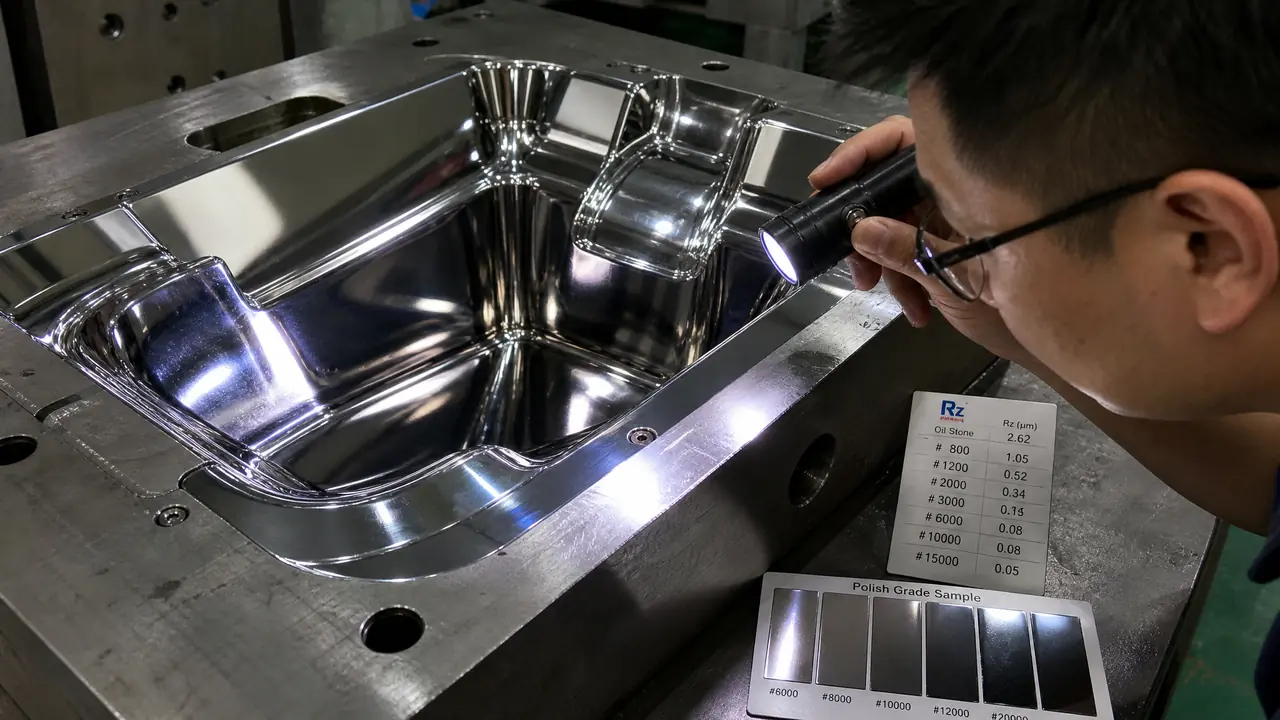
把话放这儿:省模验收不是比谁抛得亮,是按件别查缺陷和数据。透明件要A1镜面、无针孔无料纹,普通外观A2够用,内件抛到Ra0.8就能收。标准先写进合同再开抛,返抛和扯皮能少一半。
塑胶模具抛光干到第十一天,客户一支手电照进型腔就说不行——上个月这套化妆品瓶盖模,我盯到最后查出来是料纹,锅根本不在省模师傅身上。判断就一句:验收标准不提前说死,抛得再亮也能被挑出毛病。
先把丑话撂这儿。省模是整套模里最没法靠照片交差的工序,全凭现场的眼睛、手指和仪器。你人不到场,手上没标准,验收就变成谈感觉。谈感觉,必翻车。
验收先分件:外观件和内件的省模标准差着档位
验收先看件别:透明外观件按A1级镜面查针孔料纹,普通外观件A2够用,不见光的内件抛到Ra0.8就行,标准定错档,钱就白花。这句话是我贴在车间看板上的第一行。
很多验收纠纷,根子在下单时就没分件。客户拿同一句"抛亮一点"来要求一个型腔,师傅按内件标准抛,客户按外观件标准验,中间隔着好几个档位,谁都觉得对方不讲理。所以我厂报价单附件里常年带着这张表:
| 件别 | 我厂验收档 | 现场查什么 |
|---|---|---|
| 透明外观件(灯罩、光学面罩) | A1级镜面 | 针孔、料纹、亮印,见一个就返 |
| 普通外观件(面板、瓶盖、外壳) | A2级 | 30厘米外看不出橘皮和接刀痕 |
| 咬花、火花纹面 | 不抛亮,对纹板 | 纹路里不能夹残留抛光膏 |
| 内部结构件 | Ra0.8到1.6 | 指腹摸不出台阶即可 |
还有个容易漏的位:分型面和碰穿位不能按型腔同档抛。封胶面抛太亮反而粘模,镜面件的分型面要留一点哑光,这不是师傅偷懒,是防粘料的土办法。验收时客户拿镜面标准去量分型面,十有八九是误会,先把这条讲在前面。
透明件再多啰嗦两句。灯罩、面罩这种,A1只是及格线,难的是整面反光不能有一丝雾,抛光膏换号要换向擦净,中途谁用手指碰一下型腔都得重来。等级划分A0到A3那套展开又是一篇,想对号的看这篇模具镜面抛光等级怎么划分?A0到A3的标准与应用,先对上号再谈钱。
三道关验下来:对光灯照、指腹摸、粗糙度仪出数
现场验收按三道关走:对光灯斜照看雾团亮印,洗净手的指腹摸接刀台阶,最后粗糙度仪测Ra出报告,三关全过才算收。少一道,都有漏网的东西。
第一道,对光灯。3瓦到5瓦的手电或者专用对光灯,光带贴着型腔面斜45到60度扫过去,眼睛顺着反光看。雾团、亮印、橘皮,斜光下一家伙全现形。垂直怼着照等于没照,这是新客户最常犯的错。对了,别用冷白强光手电,色温太高看什么都是白的,暖一点的光看橘皮最灵。
第二道,摸。把手洗干净,指腹顺着抛光方向慢慢蹭,接刀的台阶、卡砂的毛刺,一下就出来了。戴劳保手套摸纯属自欺欺人。这个白手摸的法子是带我的老师傅教的,他摸了三十年,比仪器还快半拍。
第三道,仪器。图纸标了Ra0.2的,粗糙度仪实测超出0.05,直接判不过,没什么好争的。便携式的机子两三万一台,我2019年咬牙买的那台,一年至少拦下三起扯皮。这钱花得值。
五类缺陷见到就得返抛,但责任要先分清
橘皮、针孔、料纹、拖花、接刀痕,五类缺陷见一个返抛一个,可料纹是钢材的事不赖抛光师傅,先切片确认再谈谁掏钱。这一条能救交情。
| 缺陷 | 长什么样 | 根子在哪 | 责任归谁 |
|---|---|---|---|
| 橘皮 | 一片橙子皮似的密纹 | 抛光压力过大、钢面过热 | 返抛,抛方担工时 |
| 针孔麻点 | 密密的小凹点 | 钢材疏松或夹渣 | 浅的补抛,深的换料 |
| 料纹 | 顺一个方向的暗纹 | 钢材组织偏析 | 钢料的锅,换电渣钢 |
| 拖花 | 突然一道亮白划痕 | 工序间磕碰或夹了硬砂粒 | 返抛,责任查交接记录 |
| 接刀痕 | 明暗一条分界线 | 换砂纸号没交叉换向 | 返抛,抛方担工时 |
料纹这东西,我吃过闷亏。前年一套透明面罩模,718H的料,省模师傅抛了十四天,A1等级实打实到位了,试模出来制品上那道暗纹还在。客户咬死是没抛好,最后拉去切片做金相,结论是组织偏析,钢料自带的。换S136电渣重溶料重开型腔,前后多搭进去五万多,交期拖了二十来天。
打那以后我厂立了条规矩:接透明件模,省模开工前先跟客户白纸黑字确认钢料,镜面件直接推荐电渣料,贵一点,省的是后面翻大车的命。说句公道话,料纹长在钢材组织里,越抛越显眼,师傅的手艺救不了它。这个坑我踩过,你别再踩。
省模节点和费用怎么写进合同才不扯皮?
验收按节点走:粗抛完中途看一次留照片,精抛完终验,T1试模后拿制品复验,等级、测法、返抛责任三条写进合同。节点一断,责任就断不清。
中途那次验收别省。粗抛到1200号砂纸那一步停下来看一遍,橘皮和深麻点这时候最明显,这时候返工只花一半工。等精抛上到钻石膏才发现橘皮,得退回去重磨,师傅心疼,你也心疼。
试模后的复验要留个心眼。制品的光泽跟模温关系很大,模温80度打出来的亮面和40度打出来的完全两个样,这阶段客户喊"不够亮",先查工艺参数再谈省模,别急着让师傅返抛。
钱也要提前讲死。省模师傅工费按天算,300到500一天是常规行情,A1级镜面件600到800一天也正常;一套中型两板模的省模费大概占模具总价的5%到8%,透明件能摸到10%上下。合同里写三条:等级和Ra值、现场怎么验、出了料纹这类钢料问题谁换料谁掏钱。写清楚比事后吵八架管用。
那套瓶盖模最后怎么收的场?金相切片报告一甩,客户看完没吭声,第二天下单时把验收标准一条条抄进了合同附件。省模验收这关,验的不是师傅的手,是双方有没有把话提前说透。标准先立,手艺才有的放矢,钱才花得安生。
常见问题
省模和普通抛光到底差在哪?
普通抛光把刀痕机纹去掉就算完,省模是在这之上按等级把面做匀做亮,砂纸从240号一路换到3000号以上,最后还要上钻石膏。工时差三五倍,价格自然差着档。
验收省模一定要客户到场吗?
最好到场,来不了就视频对光验收:让师傅拿对光灯斜照,镜头顺着反光慢慢扫,再补一段指腹摸的特写。关键件建议加一条,出粗糙度仪检测报告拍照附上,比口头保证硬气得多。
型腔抛完镜面还能补焊吗?
能,但补一次伤一片。焊点周边热影响区会变色变软,补完必须把周边重新省模,接痕处理不好就多一圈亮印。顺序永远是先定结构改动、再省模,反着来就是白抛。
一套模的省模周期一般要几天?
中型单腔模3到5天,多腔外观件7到10天,透明大件10到15天都见过。催是催不动的,省模是慢工,一天赶出来的活,第二天橘皮就给你颜色看。
透明件验收比普通外观件严在哪?
严在"透"字上。外观件的橘皮要30厘米外才看得见,透明件是光从里面穿过去,针孔、料纹、亮印全被放大,验收灯一打连0.1毫米的麻点都藏不住,钢料、抛光膏、手套都得按镜面那套来。