塑料桶模具厂怎么选?200升大桶吹塑模与注塑模的差异
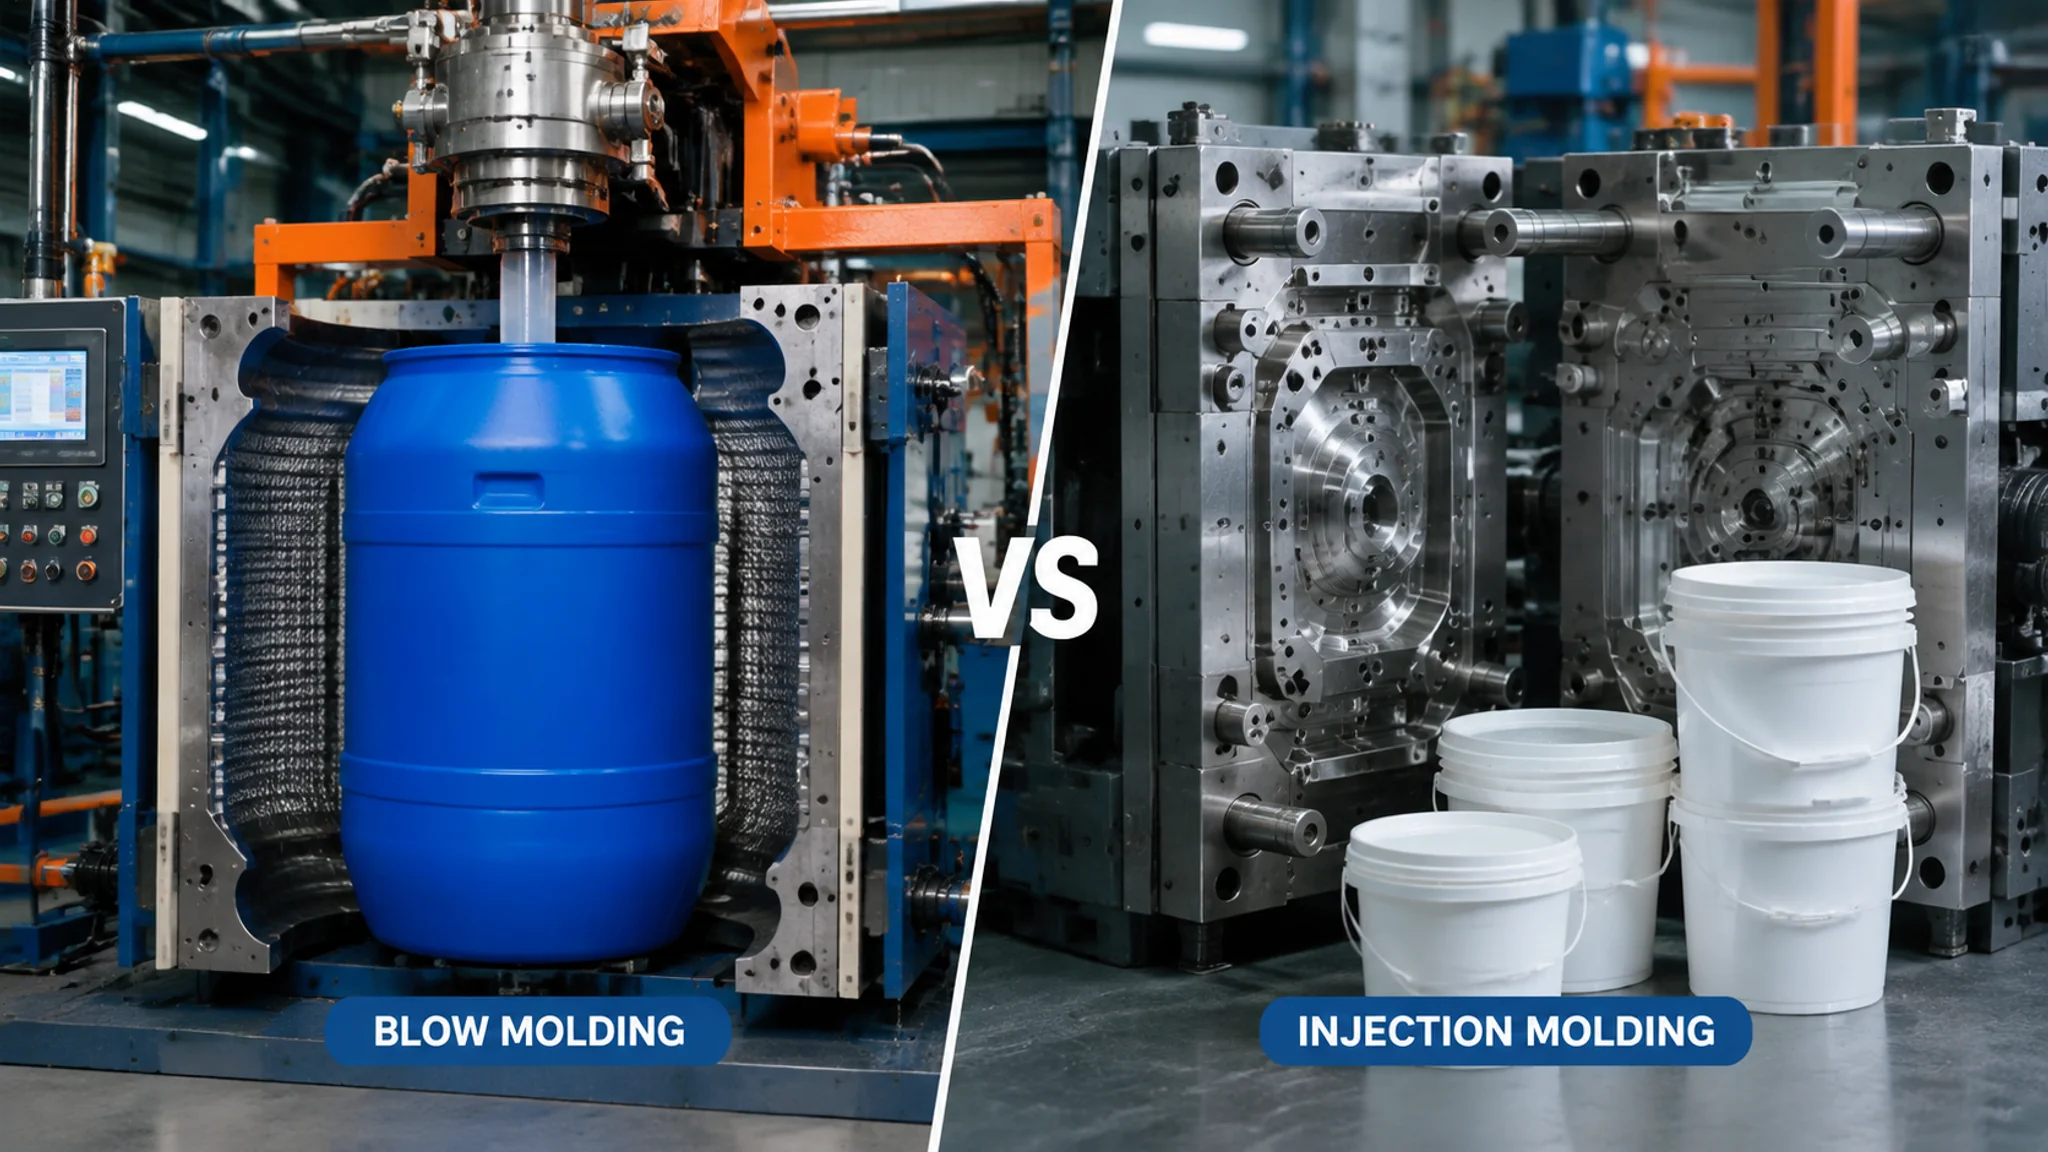
简单说:200升大桶和化工桶走吹塑,模具是对开阴模加夹坯口,一套15万到30万;涂料桶食品桶走注塑,桶身模几万块。选厂就看有没有同规格案例、夹坯口和桶口螺纹做得细不细。
上个月有个粉丝微信我,说他要上200升双环桶的产线,连问了两家塑料桶模具厂:一家直说做不了,另一家张口就报注塑模的价。我听完有点想笑——200升的桶走注塑,机台吨位得上万吨,这不是选型,是做梦。这事真不怪他,怪这个行当:塑料桶三个字底下,压着吹塑和注塑两条完全不同的路。
我在模具这行待了十几年,桶类项目从头到尾跟过三个,吹的和注的都有。老实讲,桶是看着最简单、选厂最容易翻车的品类之一,工艺路线一错,几十万模具费直接打水漂。这篇我把两条路线的差异、我亲测过的跌落对比、验厂时我必看的几条硬指标,一次写透。
分不清吹塑和注塑的先补一课,去看这篇从注塑到吹塑的塑料模具类型总览,回来接着读,思路会顺很多。
先把工艺路线分清:什么桶走吹塑,什么桶走注塑?
分界线看容量和结构:30升往上、桶身中空、带L环或双环的(200升双环桶、闭口化工桶、IBC桶内胆),一律挤出吹塑;30升往下的涂料桶、食品桶、带提手的小桶,桶身注塑、提手另配。拿着桶去问厂,先问一句"这桶你们吹还是注",答不上来的直接pass。
吹塑的玩法是挤出机把HDPE熔料挤成一根管状型坯,两半模具合拢夹住型坯,吹气杆从桶口进气,0.6到0.8兆帕的气压把坯料吹胀贴紧型腔,冷却定型后开模取件。记住这个压力值,后面要考。注塑那边完全不同:PP粒子塑化后高压注入闭合型腔,80到120兆帕起步,桶身、桶耳、提手一次成型,壁厚均匀性比吹塑好一个档次。
200升双环桶还有个外人想不到的细节:桶身上下两道钢圈不是后装的,是开模前放进模腔的嵌件,合模吹胀时熔料把钢圈整个包进去,出来就是一体。这个动作叫模内嵌件成型,对模具上钢圈定位槽的精度要求很高。
原料也分家。大桶用HDPE,注塑小桶基本用PP,两种料的牌号选择、回料掺配完全是两套经验。维基百科的高密度聚乙烯条目里列了HDPE的密度和力学参数,跟PP一对照,就知道为什么跌落工况的大桶非它不可。
模具结构差异:夹坯口对上浇注顶出系统
吹塑桶模具只有两半阴模、夹坯口、余料槽和冷却水路,没有浇注系统、没有顶出机构,开模后靠抱钳把桶抱出来;注塑桶模是完整一套,浇注、顶出、冷却、抽芯四大系统一样不能少,涂料桶提手位的滑块抽芯就是典型结构。结构差这么远,报价科目和验收标准也完全是两套语言。
吹塑模为什么能这么简单?还是那个压力值在起作用——吹胀不到1兆帕,模体受力小到可以忽略,所以大桶模的模体很多是45号钢板拼焊的,型腔镶P20,夹坯口那圈刀口单独淬硬(我们做过SKD61镶块的)。注塑模敢这么干吗?不敢。高压注塑模必须是整体锻钢模架,四大系统的门道可以看塑料注塑模具四大系统拆解那篇,写得比我细。
夹坯口是吹塑桶模的灵魂。合模瞬间型坯被上下刀口挤断,余料挤进余料槽,桶底留下一圈熔接痕——跌裂基本都裂在这。刀口宽度我们实测下来0.8到1.5毫米最稳,配30到45度的后角;余料槽深度做够,熔接处的料才顶得实。桶口螺纹靠分型面上对开的半圈螺纹型腔成型,开模直接脱出来,不用旋退机构,省事,但两半模错位0.05毫米,桶口就有一圈台阶,盖子旋不紧。
再一个差别在冷却。200升大桶整个周期3到5分钟,冷却占七成以上,模腔水路走冰水循环;注塑涂料桶一套周期35到45秒就出来了。节奏差这么多,模具上每一分钱的去向自然不一样。
想顺带看挤出这一头的,型坯怎么挤出来可以翻翻挤出成型模具那篇;小口径瓶桶类的吹塑选型,我之前写过从PET水瓶到5加仑桶的吹瓶模具经验,套路一脉相承。
跌落测试见真章:同一张桶图,两家厂两种结果
两家厂照同一张3D图开的200升双环桶模,满水低温跌落一个裂一个不裂,差距全在夹坯口。A厂的刀口宽2毫米、余料槽只做3毫米深,1.2米高度五桶裂了三桶,全裂在桶底熔接痕上;B厂刀口收到1.2毫米、余料槽加深到5毫米、熔接区料温上调8度,1.8米跌五桶只瘪不裂。跌落测试就是这个行业唯一的照妖镜。
先说测试怎么做才算数。按联合国危险货物包装规范,闭口塑料桶(1H1编码)的跌落高度按包装类别定:Ⅰ类1.8米、Ⅱ类1.2米、Ⅲ类0.8米,塑料桶还要先在零下18度的环境里处理24小时再跌,专门考验低温脆性(背景可查维基百科的桶容器条目)。低温这一步不少小厂测试时会偷偷省掉,常温跌着好看,冬天装了货照样裂。别问我怎么知道的。
说回那次对比。A厂的桶自重9.2公斤,桶底壁厚实测4.0毫米;B厂9.6公斤、4.7毫米。数据摆出来,A厂才承认为了控成本料里掺了三成回料——桶的命不光看模具,还看料,这两件事得捏在一起验。后来B厂那套模量产三年,出桶二十多万只,跌落客诉为零,这就是差距的复利。
还有个冷知识:注塑PP桶在低温跌落下天然吃亏,PP的脆化温度摆在那,零下十几度摔涂料桶,桶耳先飞。北方市场卖桶的客户,入冬前都会专门催低温跌落报告,这一条你考察模具厂时可以直接当题目问对方。
塑料桶模具厂怎么考察?我只认三条硬指标
考察塑料桶模具厂我就认三条:有没有同规格桶的量产案例(要实桶和产线照片,效果图不算数);敢不敢把夹坯口、桶口螺纹的设计参数讲清楚(刀口宽度、余料槽尺寸、螺纹怎么防错位);厂里或固定合作厂有没有吹塑机能现场试模。三条缺两条,报价再好看我也不签。
同规格这条最值钱。直径580毫米和600毫米的200升桶,看着差不多,桶口尺寸链和钢圈定位完全是两码事,做过580的不代表600一次就能过测试。问案例要具体:哪年开的、出了多少只桶、跌落报告还存不存档。答得含糊的,八成案例是借来的。
桶口螺纹验收我有个土办法:带一箱配套盖子去试模现场,旋合测试做十个,再拿卡尺量螺纹分型面的台阶。通规止规也带一套。比听销售讲PPT实在多了。
试模这条很多人不当回事。吹塑模的问题一半要在机上才暴露:型坯温度、吹气时序、壁厚程序(大桶一般做100点的型坯壁厚控制)都得在机器上调。厂里没设备、模具拉到客户机台上调的,出了问题两方扯皮,改模费最后全压你头上。
产业带心里要有数:吹塑类模具台州黄岩最集中,200升大桶模江苏无锡苏州一带和广东都有做的,注塑小桶模余姚、东莞量大价活。但别迷信产地,产业带里照样有贴牌作坊。验厂的通用逻辑我写过一篇合作17家模具厂后的9条考察标准,配合这篇用。
价格行情:大桶模十几万,小桶模几万,差在哪?
行情大概这样:200升双环桶整套吹塑模(含桶口螺纹、L环、钢圈定位)15万到30万;1到5升注塑桶模2万到5万,18到20升涂料桶桶身单腔模8万到15万,桶盖模另算3万到6万。大桶模贵在模架吨位和冷却设计,不是贵在钢料——跟注塑模的价格逻辑正好反着来。
我手上有两份同期的200升桶模报价,一直留着当教材。A厂18.6万:模体拼焊、单层水路、承诺寿命20万只桶;B厂26.8万:模体整体锻钢、桶底桶顶两套独立循环水路、夹坯口SKD61淬硬镶块、承诺35万只。单看总价差8万挺吓人。可按出桶量一摊,B厂每只桶的模具成本反而低一截——这笔账模具厂销售一般不替你算,你得自己会算。
产能这边也简单粗暴:老式单工位吹塑机4到6分钟一桶,双工位储料缸机能压到2分半,一年下来8万只对15万只的产能差,直接决定你设备投多少钱、模具要不要按双模位设计。注塑那边,18升桶得配1000吨往上的注塑机,桶身一模一腔,买设备之前先想清楚这笔账。
行业面上的成本动向,塑料行业媒体比我灵,像PlasticsToday这种站点,桶类包装的产能和树脂成本报道常能看到,谈模具价之前扫两眼,心里有谱。
常见问题
200升塑料桶模具多少钱一套?
行业普遍15万到30万,含桶口螺纹、L环和钢圈定位结构。报价低于12万的要留神,大概率在冷却水路密度或夹坯口工艺上省了,做出来的桶跌落测试悬。别光砍总价,把刀口参数和水路数量写进合同更管用。
涂料桶模具是吹塑还是注塑?
20升以内基本都注塑,PP料,壁厚均匀、盖子配合准,提手和桶耳一次出来。50升以上的化工桶也有吹塑做的,看内容物和跌落要求定。拿不准就把年产量和跌落等级告诉模具厂,让他们出两条路线的对比方案,正规厂都乐意算这笔账。
桶口螺纹在吹塑模具里怎么成型?
分型面上对开的两半螺纹型腔直接成型,开模就脱,不用旋退机构,这是吹塑螺纹最爽的地方。代价是分型面一错位就出台阶,盖子渗漏。验收时拿配套盖子现场旋合十个,再量台阶,比检测报告都直接。
吹塑模具和注塑模具哪个寿命长?
单位不一样,别硬比。吹塑模内压不到1兆帕,受力小,大桶模出20万到40万只桶很常见;注塑桶模论模次,百万模次也不稀奇。拿你要的总产量除一下摊到每只桶的成本,那才是真答案。
写到这,我的偏向不藏着:大桶项目优先选做过同规格量产的厂,哪怕贵两三万——那点差价摊到几十万只桶里几乎看不见,但一次跌落测试不过,损失的远不止模具钱。小桶注塑模技术成熟得多,放开找性价比就行,没必要迷信贵的。模具买的是三五年的产能,不是一堆铁。把工艺路线、跌落等级、夹坯口参数这三件事聊明白再去签合同,你已经赢过一大半询价的人了。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。