塑胶模具定制要哪些资料?图档与标准
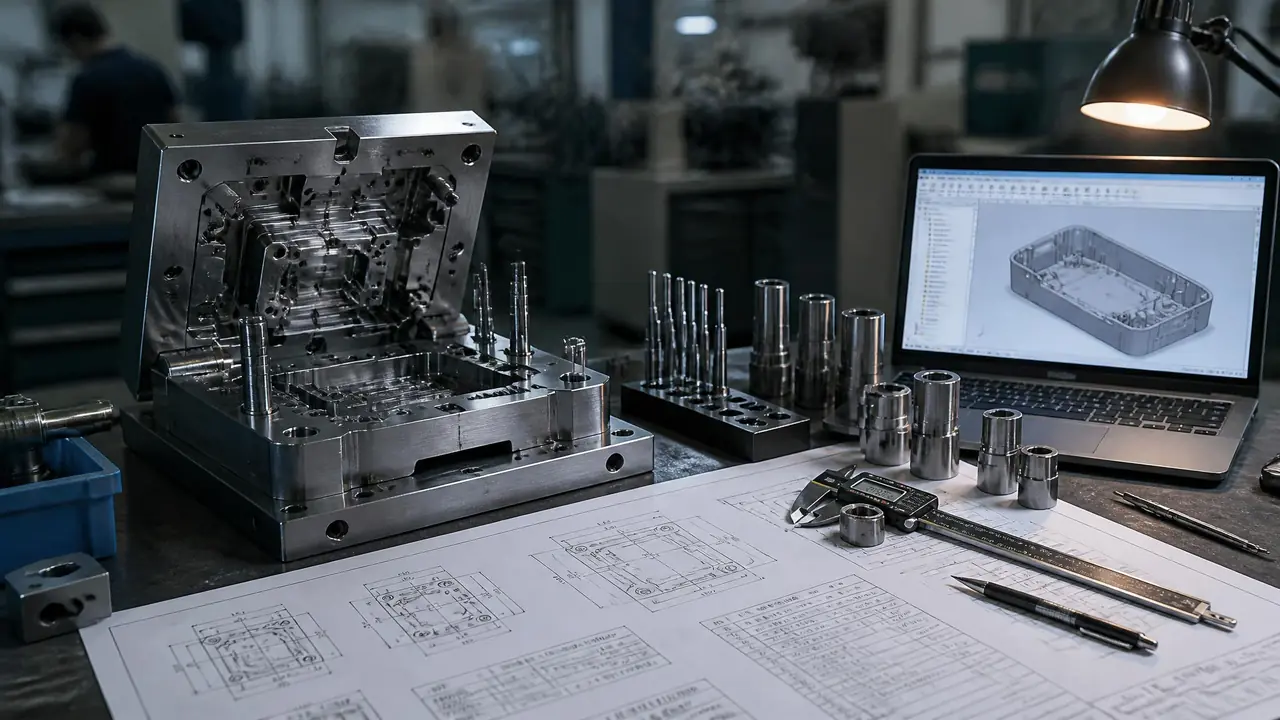
先说结论:塑胶模具定制至少备齐五类资料——3D图档、2D图纸、原料牌号、产量预估和验收标准,缺一样,对方给你的报价就是估的。图档先过自己这关再发厂家,资料齐了,试模周期通常能省下一周。
做塑胶模具定制,第一道坎不是技术,是资料。厂家开价前要你交图、交参数、交产量,第一次下单的人十个有八个当场卡壳,报价单在对方邮箱里一躺就是半个月。
我陪朋友跑过一回。他在深圳做小家电,想开一副饮水机外壳的模具,兴冲冲把一张渲染效果图发了过去,对方回了六个字:「这个报不了,给3D。」他愣住。图不就是图吗?不是。效果图给不了分型面,给不了拔模斜度,更给不了壁厚,模具厂等于拿着一张照片去猜一把刀的形状。这篇就把定制前该备齐的东西一次讲清,看完你至少知道该找谁要什么文件。
定制一副模具,厂家开口要的五样东西
定制塑胶模具至少要给齐五样:可编辑的3D图档、带公差的2D图纸、原料牌号、预估年用量和验收标准,缺一样报价就是估的。下面一样一样说。
第一样,3D图档。它得来自你的设计方,最好是能编辑的中性格式,模具厂要靠它算分型面、拔模斜度和壁厚。这些东西在注塑模具结构常识里都有逐项拆解,这里不重复,你只需要知道:没有3D,后面全部免谈。
第二样,2D图纸。有人觉得有3D就够了,真不够。3D里看不出来哪个尺寸是配合位、哪个面是外观面、哪里允许飞边。这些得在2D上标清楚,一般配合孔位给正负0.05到正负0.1,非配合面按默认公差走就行。
第三样,原料牌号。写「塑料」两个字等于没写。PP和ABS缩水率差三倍,模具型腔尺寸就得按这个放大。用不用加纤也要讲明——加30%玻纤的料对型腔磨损凶,钢料得换耐磨的,价钱马上不一样。
第四样,产量预估。一年出三千件和一年出三十万件,是两副完全不同的模具。量小用单腔冷流道就够了,量大得谈一模几腔、要不要热流道。正规厂报价前会先走一遍产品分析,流程跟注塑模具设计的标准化流程基本一致,你把年用量和交期直接报给对方,能省掉好几轮来回。
第五样,验收标准。外观面分几个等级、装配间隙留多少、顶白和熔接痕算不算不良,下单前白纸黑字写进合同。这一项最容易被跳过,也最常在试模后扯皮。
图档怎么给才不算白给
3D图用STP或IGS,STL只能参考;2D图要标公差和缩水率,PP按1.5%、ABS按0.5%,说不清就报不准价。
格式选错,图发得再勤也白搭。下面这张表是模具厂最常收到的几类文件,用途差得很远。
| 格式 | 是什么 | 模具厂拿来干什么 |
|---|---|---|
| STP / IGS | 中性格式,各种软件通吃 | 开模基准,直接用来分模、编程 |
| 原始工程档(PRT、X_T) | 设计软件的源文件 | 补面、改拔模用,最好一并给 |
| STL | 三角网格 | 看形状、打手板可以,不能直接加工 |
| 2D图纸(DWG或PDF) | 平面图 | 标公差、配合位、外观等级的依据 |
再说缩水率。这个参数决定型腔放大多少,原料不同差别很大:PP大概1.5%,ABS和PC+ABS在0.5%上下,PC约0.7%。你要是说不准,让原料供应商出个数据,或者干脆让模具厂按牌号查——但必须在开模前定下来,开了模再改就是返工。
我印象最深的一单是2024年11月,给宁波一家厂发饮水机面盖的图,缩水率、公差、外观面等级全标好了,从签约到T1试模19天。前面那副缺缩水率标注的,光来回确认这个数就耗了九天,一周就这么没了。所以说资料齐不齐,直接体现在周期上,一点不虚。
公差标注还有个常见误区:整张图全是正负0.02。看着严谨,其实加工厂看了头疼,每个尺寸都按最高精度做,价钱翻着涨。真话是:只有装轴承的孔、卡扣的配合位才需要紧公差,一般的面放到正负0.1都没事。如果你做的是配合要求特别高的件,可以看看精密注塑模具公差控到0.01mm的实现方式,那属于另一个难度级别,普通外壳件用不着。
标准件体系怎么选?看客户仓库里有什么
模架标准常见三套:DME偏美系、HASCO偏德系、MISUMI偏日系,国内厂多用LKM龙记,选哪套看客户手里现成的备件。
图档之外还有一层容易忽略的:整套模具按哪个标准件体系配。顶针、导柱、水路接头,各家的孔位尺寸不一样,选错了体系,后期买备件都费劲。常见的就这么几家。
| 体系 | 背景 | 什么场景用得多 |
|---|---|---|
| DME | 美系标准 | 出口北美的订单 |
| HASCO | 德系标准 | 欧洲客户,汽车件常见 |
| MISUMI | 日系标准 | 日资厂、精密小件 |
| LKM龙记 | 国产模架 | 国内订单的主力,性价比高 |
怎么挑?别自己拍脑袋,问下游。你给谁供货,他仓库里备的是哪家的顶针,你就按哪家开。没有明确客户的,国内订单直接LKM龙记,坯料好买、周期短,坏了随便一个配件店都有货。出口件再按客户要求切到对应体系。
验收标准这一层,行业里普遍参考模塑件尺寸公差的国标分级,但具体到每副模具还是得自己定:外观面按样板验收,尺寸按关键几档抽检。老实讲,试模那天你人在现场,比任何纸面标准都管用——问题当场指出来,改模就一轮;等货到了再退货,来回折腾的是你自己。
回到开头那位朋友。后来他找设计公司补了STP和2D,缩水率按ABS的0.5%标好,五样资料一周凑齐,报价三天就到了,比最初拖着效果图干耗快了不止一倍。塑胶模具定制这事的门槛,说穿了就是文件准备能力——你把资料备成厂家拿来就能用的程度,整个合作节奏都顺。下次开模前,先按这五样对一遍清单,缺哪样补哪样。
常见问题
只有手板没有3D图,还能定制塑胶模具吗?
可以走逆向:用扫描仪把手板扫成点云再建模。拍照式扫描误差大概在0.05到0.1毫米之间,对外壳件够用,复杂的曲面还得人工补面。费用要多出一笔建模钱,周期也会拉长几天,能找到原图就别走这条路。
图档发出去,会不会被模具厂转手给别人?
正规厂可以签保密协议,条款写明图纸用途和销毁条件。你还是留个心眼:下单前只发带外观面的部分,关键内部结构等合同签了再给全套。图档本身记得加水印或者写版本号,万一流出有迹可循。
模具开完之后,图档应该归谁?
看合同。行业惯例是模具款付清后,模具所有权和对应图档都归客户,厂里只留生产用的备份。这条一定要白纸黑字写进合同,不然后面想转厂生产,对方一句「图档是我们的」就能卡你几个月。
缩水率我自己定不准,怕开错怎么办?
让模具厂按你定的牌号查经验值,先按它开。注塑缩水率本来就有个波动范围,正规流程在T1试模后会实测实际缩水,尺寸偏了还有一轮修模机会兜底。怕的是完全不标,而不是标得不完美。