注塑模具工厂验厂指南:盯住DFM报告、设备台账和试模机
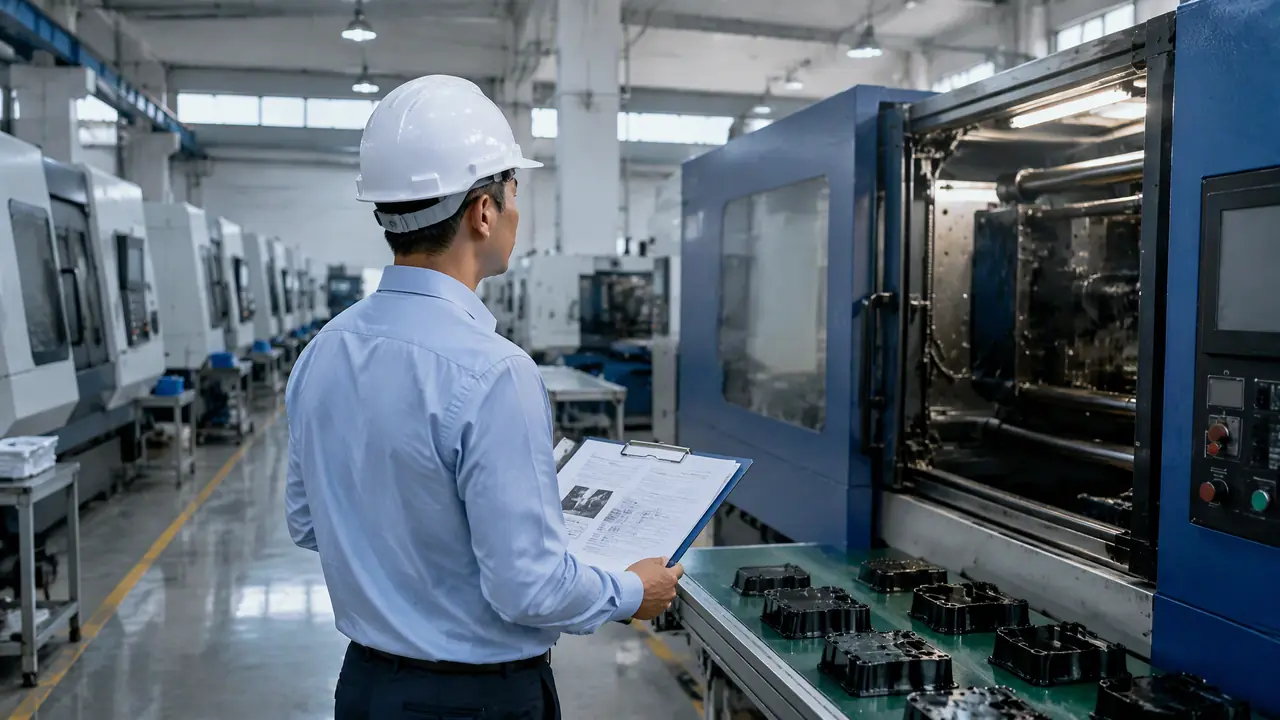
把话放这儿:验注塑模具工厂,别被车间大小和水果盘带偏,就抓三样——DFM报告敢不敢当场出、设备台账跟铭牌对不对得上、试模机是不是厂里自己的。三样过硬,报价贵一成我也放单;缺一样,单子就再掂量掂量。
上个月我陪一个做挂烫机外壳的客户去东莞长安验一家注塑模具工厂。对方接待很热情,车间转一圈,CNC擦得锃亮,茶歇的水果都切好了摆盘。落座谈方案,我开口要一份DFM报告,销售愣了三秒,说这个要设计部排期,两三天后发您。就这一句话,我客户后来把单给了隔壁贵八千的那家。车间干净说明会做面子,DFM出不来说明里子不在自己手里。
这话不是我苛刻。注塑模具这个行业,销售什么都能答应,真正决定你这套模做得顺不顺的,是设计、加工、试模这三段的真功夫,而这恰恰是半天验厂能摸出来的。下面按我跑了十几年采购的路数,一关一关拆给你看。
第一关:DFM报告是设计能力的照妖镜
DFM报告当场出不来、条目残缺的厂,设计多半是外包的,后面改模扯皮没完。敢当场出、敢标风险的,设计是真在自己手里。
一份正经的DFM报告长什么样?五样东西缺一不可:产品壁厚建议,比如你画3.5毫米,他敢给你减到2.8毫米,省料又缩短周期;拔模角核算,深腔件低于1度要提醒你加抛光余量;缩水率按材料定,ABS按0.5%,PP要到1.6%,写笼统的"按标准"就是糊弄;浇口位置和顶针布局图;最好再附一张模流分析的截图。五样齐了算及格。
我印象最深的一家在余姚,报告末尾专门列了三条"不推荐做法",直说客户要求的二次顶出在这套模上没必要,能省两千多。敢跟你唱反调的厂,比顺着你说"都能做"的厂靠谱得多,这句是掏心窝的。
对了,DFM报告不光是验厂用,谈改模费的时候它就是证据。当初白纸黑字标了风险,回头真出了问题,责任好分。这里头门道不少,验厂前建议把这篇模具DFM报告怎么读不被忽悠过一遍,现场不吃哑巴亏。
第二关:设备台账要跟铭牌对得上
设备别看漆面新不新,拿台账对铭牌:CNC型号和台数、火花机有没有镜面机、深孔钻是不是自己的,一项项对上才算数。
先说基准。中小模850三轴加工中心够用,做到一米往上的模,要问有没有1160机型或者龙门。做外观件必须问镜面火花机,普通火花机打出来的粗糙度撑不起高光面。深孔钻决定运水孔直不直,运水孔一歪,冷却就不匀,产品变形追到根上往往在这一步。一套一模两腔的外壳模,CNC粗加工大概40个机时,精加工25个机时,你拿自己的产品尺寸一对,就知道他的机时排不排得过来。
有个土办法,我基本每厂都用:顺手摸一下正在加工的那台机床,防护罩内侧油泥厚的是真在干活,干净得反光的多半是给参观准备的。去年在黄岩看过一家,车间五台CNC三台贴着"设备维护中"的纸条,台账却写七台满负荷。当场把两张纸摆一起,对方销售脸都红了。台账和铭牌型号对不上的,要么是租的要么是借的,这种厂交期承诺听听就好。看厂还有不少类似的小抓手,这篇模具工厂怎么参观才有收获里记了一些,可以配合着用。
第三关:试模机是不是自己的
车间里有没有自己的注塑机,直接决定T1试模等几天:有试模机的厂三五天能约上,靠外协试模的排队一周起步,每改一次模再搭进去三天。
验试模机看三点:吨位段覆不覆盖你的产品、用的什么牌子、平时开机率高不高。锁模力自己也能估个大概,产品加流道的投影面积,乘每平方厘米300到500公斤。举个具体的数,一个直径20厘米的盖子,投影约314平方厘米,配150吨上下的机就稳了。国内厂主流是海天和伊之密,做精密透明件的会上恩格尔和住友,你在他车间看到的机型和产品档次对不上,就要多问一句。
开机率怎么看?看料头桶。桶里料头堆得冒尖的,是真天天在打样;空空如也的试模机,摆在那儿多半是充门面。试模那天你最好到场,带把卡尺,重点量孔位和壁厚,脸皮厚一点,让操作工把参数表打印一份给你:保压多少、模温80度还是100度、射胶时间几秒,都留个底。以后产品出问题,这些数就是你跟厂里对质的依据。T1之后怎么判断该修模还是该调参数,这里头的顺序也有讲究,我单独写过一篇试模调试的,放在文末延伸阅读了。
一张两小时能走完的验厂清单
清单按顺序走:先会议室要DFM,再进车间对设备,最后看试模机,全程两小时,任何一环对方支支吾吾,就在备注栏记下来,回程路上做减法。
三个关讲完了,收成一张表。你照着走,一上午能验完一家,别嫌它土,我手机备忘录里就是这几行。
| 步骤 | 盯什么 | 合格线 | 不合格怎么处理 |
|---|---|---|---|
| 1. DFM报告 | 当场出,壁厚、拔模、缩水、浇口四项 | 四项齐全,敢标风险 | 缺项就问设计部在哪,答不上直接扣分 |
| 2. 设备台账 | 台账对铭牌,CNC型号和台数 | 对上率100% | 混用外协设备的,交期另加保险天数 |
| 3. 火花机 | 做外观件必看有没有镜面机 | 有,且防护罩里有油泥 | 只做结构件的可以放行 |
| 4. 试模机 | 吨位覆盖你的产品 | 覆盖目标吨位上下两成 | 纯模具厂就问合作试模点离多远 |
| 5. 钳工人数 | 装配组在岗人数 | 十台设备至少配三人 | 人数不够的,交期大概率要延 |
| 6. 质检 | 三坐标或二次元测量仪 | 外观件和精密件必须有 | 没有的,合同里写明送第三方测量 |
老实讲,这张表用熟了,你进车间十分钟就能感觉到这家厂的成色,剩下的时间都是用来确认判断的。
再说回长安那趟。后来我们把单给了隔壁那家贵八千的,DFM三天就到了,报告里还主动提了一处卡扣改斜顶的建议。模具这行,便宜的报价遍地都是,敢把风险提前摆上桌面的厂才稀缺。验厂不是去挑毛病的,是去筛人的——三关走完,心里那杆秤自然就准了。
常见问题
验厂一定要去两个人吗?要带什么工具?
一个人也行,两个更好,一个聊技术一个记数字。工具带四样:卡尺、卷尺、手机拍铭牌和台账,再带一份自己产品的3D图,方便现场让对方估机时。
离得远去不了现场,视频验厂靠谱吗?
能筛掉六成的坑,但设备铭牌这种细节容易被镜头绕过去。折中的办法是让厂里拍指定视频:铭牌特写、料头桶、钳工组全景,再要求DFM报告拍照发来,三样都有水分的概率就小很多。
几千块的小模具也要走这一整套吗?
不用全套。小模重点看两样:DFM有没有人认真做、试模机是不是自己的。设备台账可以放宽,小模对机时要求低,关键是设计态度和打样的速度。
DFM报告拿到手全是术语,看不懂怎么办?
抓四点就够:壁厚改了多少、缩水率写的哪个数、浇口放在哪个位置、风险栏列了几条。这四项能讲出具体数字的,报告基本没注水;通篇"合理""符合标准"的,多半是模板套的。