注塑机模具安装别再靠老师傅感觉:从吊装到合模试机的完整流程
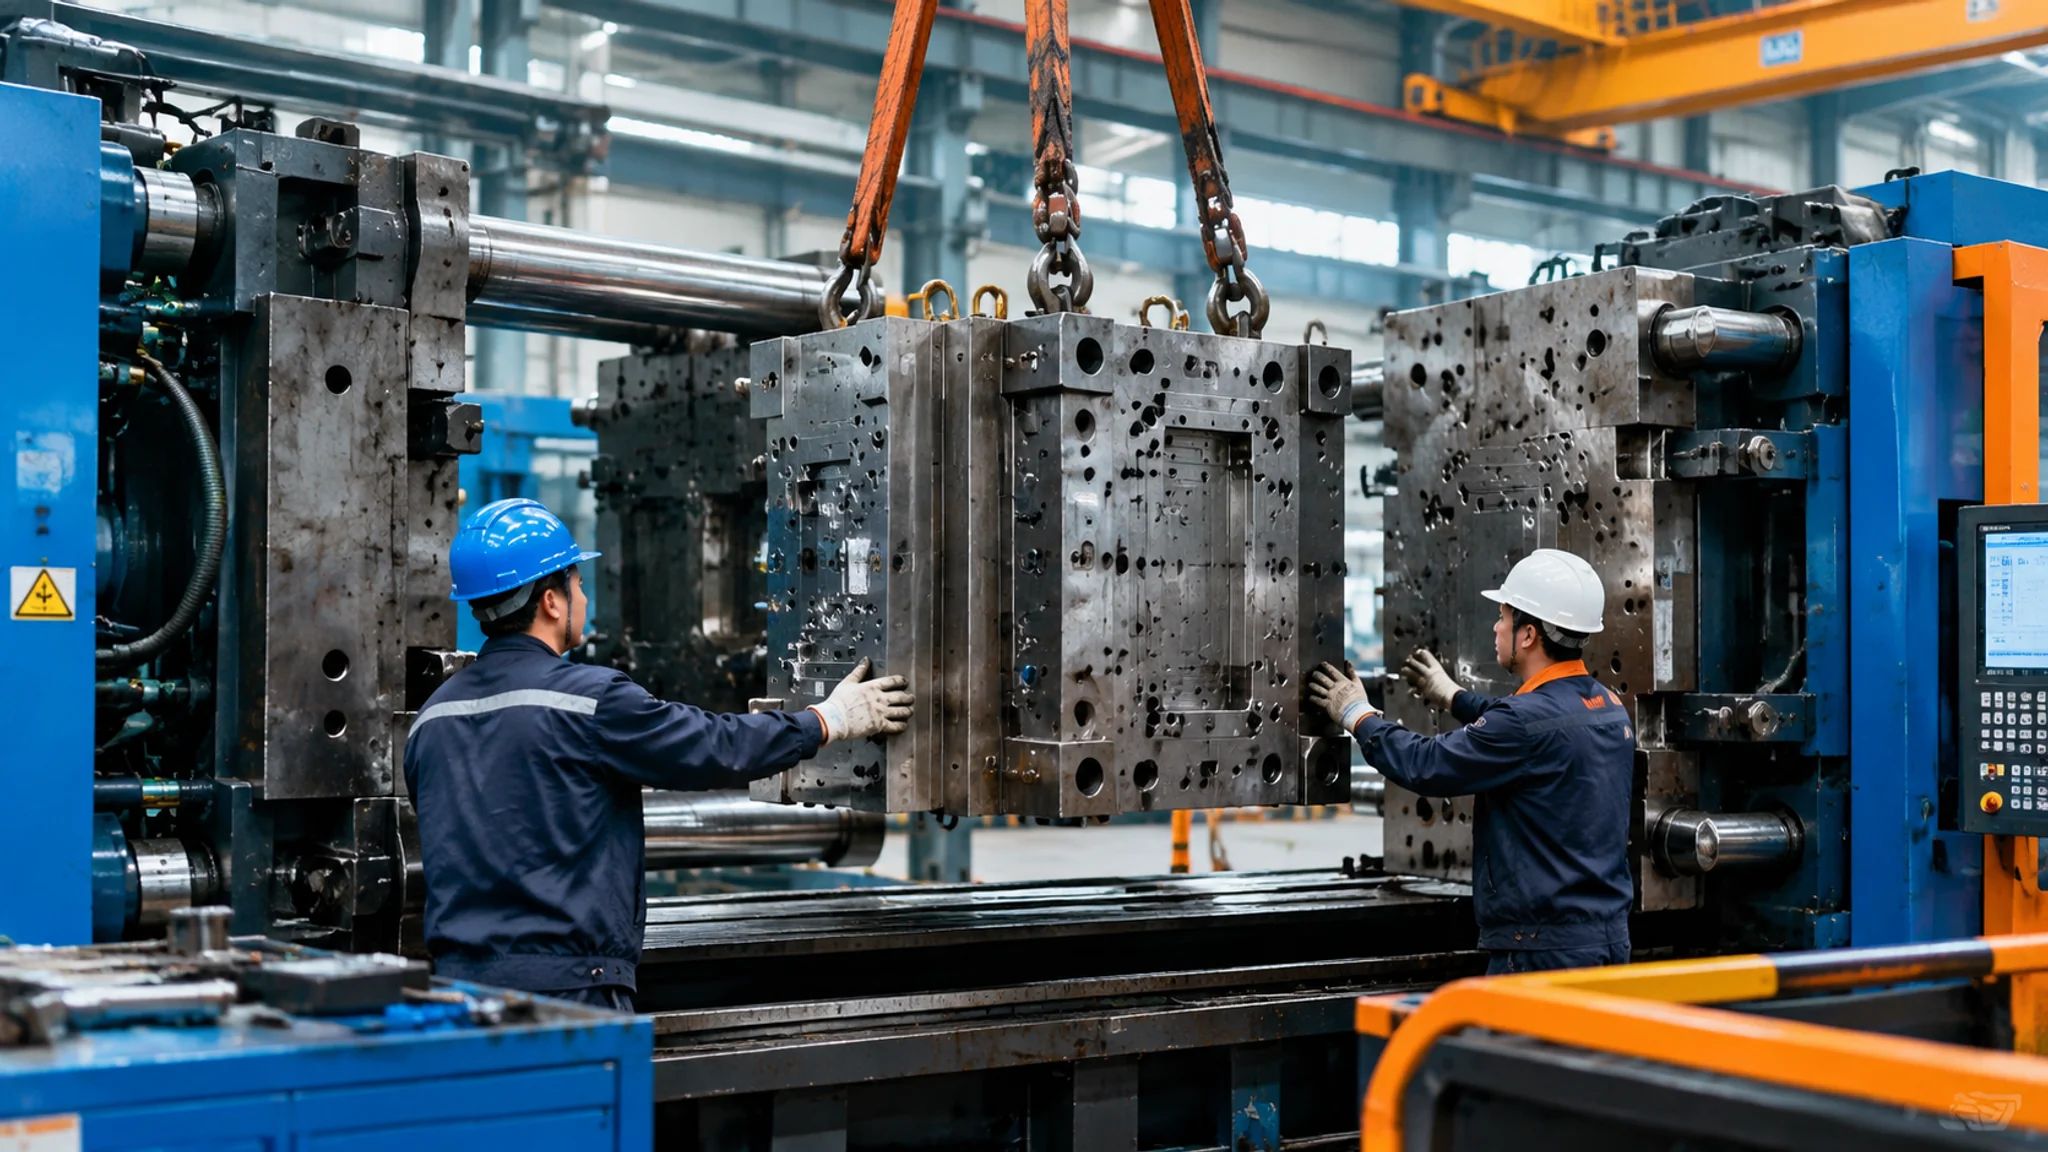
简单说:注塑机模具安装的坑基本集中在三处——吊装没锁牢、压板没压紧、护模参数没设。定位环对孔、压板对角上螺丝、低压护模压力给到20-30bar、锁模力按投影面积算够就行。剩下就是接运水、接顶棍、对空注射走一遍。
带过三个学徒装模,每次都有人问我:师傅,装个模有啥技术含量,吊上去拧几颗螺丝不就完了?我不吭声。等他在旁边看完全程——从定位环测量到试机首件出来,四个小时——他自己不说话了。
注塑机模具安装这活,说难不难,说容易也真不容易。车间里压模、掉模、水路接反喷人一身的事故,十件有九件出在装模环节。而这些事故几乎都能靠一张清单避免。老实讲,老师傅的经验当然值钱,但经验不该是"我感觉差不多了",而应该是每一步都有数可查、有值可对。这篇就把装模全流程从吊装到合模试机一步步拆开讲,中间掺着我们车间这些年踩过的坑。
在讲流程前,建议先补一下注塑模具结构的基础,知道动模定模、顶针回程杆各是什么,后面看参数才有概念。
装模前检查:五分钟省五小时
装模前先查五样:定位环尺寸、顶棍孔位置、水路接头、模具外观、机台参数归零。这步偷懒,后面每一步都是加倍还。拿卷尺和卡尺把该量的量一遍,比装到一半拆下来重装强太多。
定位环是模具定模板上那个凸出来的圆环,直径常见100mm和150mm两种,150mm用在大机上。我们厂吃过一次亏:模具厂按100mm做的定位环,机台定模板孔是150mm的,图省事没换过渡环就直接上——合模一次,模具偏了整整两毫米,型腔啃出一个缺口。那一模的返修费够买十个过渡环。
顶棍孔也要对。机台顶棍的粗细、根数、伸出长度是固定的,模具动模底板上的孔位必须和它对得上。之前见过一套模具顶棍孔做偏了10mm,机台顶棍顶在孔边上,顶针出力不均,产品顶白顶裂,查了两天才找到病根。水路接头逐个看一遍有没有磕碰变形,快速接头里的密封圈老化没有。模具外观看看有没有锈迹、导柱导套能不能顺畅滑动。最后把机台的射台退到最后、锁模力清零、各段压力速度回到初始值——上一套模留下的参数直接用,是新手最常犯的错。
吊装:模具下方绝对不站人
吊装三条红线:吊环规格必须匹配模具重量、行车吊运时人绝不站在模具正下方、双人配合一人指挥一人操作。这三条没有商量余地。
吊环上通常打着吨位钢印,M12吊环一般标1吨级、M16标2吨级,但要注意那是垂直吊的额定值,吊环歪着吊超过15度角,额定承重要按七折算,侧吊更狠。模具两吨半,你就别用两个1吨吊环凑合。我见过最悬的一次,隔壁厂吊一套两吨的模,用了一只锈得看不出钢印的旧吊环,吊到半空滑丝,模具砸下来把地面砸出个坑。万幸底下没人。那次之后我们厂规定:吊环每次用前抹布擦干净看钢印,牙纹损伤的直接报废,想都别想。
吊的时候吊索夹角也有讲究,两条吊带夹角尽量控制在60度以内,夹角越大单根吊带受力越大,90度时单根受力是垂直时的1.4倍。行车操作要缓起缓停,模具离地半米先停一下,确认平衡了再继续走。双人配合:一个人挂吊环指挥,一个人开行车,指挥的手势要提前约定好。模具在空中移动时,人跟着走但永远站在模具行进路线的侧后方。这套流程我们写在吊装区墙上,谁嫌麻烦谁去想那个砸出来的坑。
顺带一提,模具从库房取出来之前的存储和保养状态也影响装模效率,生锈的导柱装上去导轨拉伤,可以直接看模具货架与存储管理这篇,这里不展开。
装模紧固:压板螺丝必须对角上
模具吊到机台两板之间,定位环对准定模板孔慢慢合拢,压板压在压板槽里,螺丝必须对角交叉分次拧紧,绝不挨个顺序上。对角上的目的是让模具受力均匀,挨个上会把模具"推"向一边,定位环被别着劲,轻则模具偏心,重则合模啃模。
压板数量:小模具四块够,中型模具建议六到八块。压板螺丝的扭矩我给个实测参考——M16高强螺丝用扭矩扳手上到110-130N·m,M12上到60-70N·m。别靠手感拧,手感这东西每个人不一样,同一个师傅上午和下午拧出来的都不一样。扭矩扳手几百块钱一把,比一次压模事故便宜两个数量级。压板垫铁的高度要和压板等高或者略高一点点,垫铁低了压板是斜着压的,压紧力打七折,这是很多人不知道的。
讲到紧固方式插一句:现在不少厂上了磁力模板,断电失电式磁性快换系统,10秒吸模不用压板,换模从40分钟缩到几分钟。贵是真贵,一套磁力模板十几万起步,但换模频繁的厂(一天换三四次模)一年就能把省的机时赚回来。低频换模的厂就别跟这个风了,码模铁加压板够用。模具本身怎么加工出来的、压板槽位置怎么设计的,可以看注塑模具加工全流程补一课。
压紧之后别急着开模,先手动盘一下确认模具没被别住。慢开模、慢合模各走一次,听声音。声音发闷或者有金属摩擦声,停,检查。正常应该是干脆利落的一声"咔"。
接运水和顶棍:标识不清就先理清
运水进出必须认清标识再接,"IN"接进水"OUT"接出水,接反了轻则冷却效率腰斩,重则水路积气憋压。顶棍接好之后手动顶出退回各一次,确认行程顺畅。
运水这块看着简单,翻车率却最高。模具水路接头有的标刻字,有的贴色环,蓝进红出是行业惯例,但有的模具厂偏偏反着标。我的习惯是接完水先开泵两分钟,摸OUT那根管,热了说明流向对,不热马上停泵查。水温按工艺卡来,一般模温机60-80℃,差温大的产品(比如PC透镜要120℃模温)开机前就得把模温拉起来,别等射胶了才发现模是凉的。快速接头插拔之前把水压泄掉,不然一拔接头,管里剩水滋人一脸,冬天是真难受。
顶棍那头,先量模具顶出孔深和机台顶棍长度,确认顶棍顶到底时不会顶穿底板。然后手动模式顶出一次、退回一次,看顶针板有没有卡滞。如果模具带行程开关或者强制回程要求,这步必须做,顶针没退回去就合模,压的就是顶针和型芯,修一次小一万。
开合模参数:低压护模是保命的
低压护模是合模过程中压力速度最低的那一段,实测设定:压力20-30bar、速度10-20%、位置从护模起点到模具完全闭合。锁模力按制品投影面积乘30-40MPa估算,吨位宁够勿超。
展开讲讲。合模动作分三段:快速合模、低压护模、高压锁模。快速合模阶段模具离得远,速度快点没事。进入护模区间后压力速度必须降下来——这段的意义就是:万一模内有异物(制品粘模没掉、顶针断在型腔里),低压推不动,机台报警停下,模具就保住了。压力给到20-30bar,刚好能克服摩擦合到位,又不会硬生生把异物压进去。我调过一台老机,护模压力被人设到60bar,等于虚设——一段50的料把型腔压出印子。护模终点位置一般设在模具刚好贴实的位置,留0.3-0.5mm,太提前会误报警烦死人,太靠后等于没保护。
报警灵敏度这块有专门的设备做得更细,就是模具保护器,通过摄像头比对开模末图像判断模内有无异物,想深入的可以看注塑机模具保护器调试和模具监视保护器选型,机械式护模参数管的是"压到东西别硬压",光电式保护器管的是"有东西根本别合"。两个是互补的。
锁模力别瞎加大。有操作工觉得锁模力越大越安全,吨位拉满,结果模板变形、拉杆受伤,模具分型面被压塌飞边反而更难看。按投影面积算:制品加流道在分型面上的投影面积(cm²)乘以30-40MPa的型腔压力,除以10换算成吨。一个投影面积800cm²的桶类件,锁模力240-320吨区间就够。海天这类主流机台的规格书里都有锁模力曲线可查,可以去海天国际官网对照机台参数,伊之密的官网资料也全,在伊之密官网能查到。
射台前进与对空注射:熔胶别对着人
射台前进对准主流道衬套口,喷嘴与模具贴合压力给到中低压即可;对空注射是必须做的安全动作——熔胶射向空处排掉前端冷料,喷嘴前方绝对不能站人。
射台前进前先确认料筒温度到达设定值并保温了15分钟以上(PP一般220℃上下,PC要290-310℃)。温度没到就射胶,冷胶硬顶,螺杆过载报警都算轻的。射台前进速度放慢,喷嘴顶进主流道衬套时听一下,均匀的摩擦声是正常,尖锐的摩擦声说明喷嘴R弧和衬套口没对中,退回来重新对。贴模压力不用太大,够封住喷嘴不流涎就行。
对空注射打两三模,把料筒前端可能滞留的降解料和冷料排掉。这时候精神要集中:喷嘴正前方是220℃以上的熔融塑料,带压射出来能喷三四米远。车间规矩就一条——对空注射时喷嘴正前方扇形区域内不许有人,操作工站侧面按按钮。烫伤在这种事故里占大头,根据国家应急管理部公开的工贸行业事故通报,机械伤害和灼烫长期排在注塑工伤亡原因前列,操作规程不是贴墙上好看的。
对空正常后,半自动走一模,看制品:充料满不满、有无飞边、顶出顺不顺、周期稳不稳。首件送检合格,这套注塑机模具安装才算真正交卷。想延伸看模具从设计到试模整条链路的,可以接着读注塑模具厂家合作全流程里T1试模那段。
常见问题
注塑机模具安装一般要多久?
看模具大小。小型模具两人40分钟到1小时能装完接好水;中型模具1.5-2小时;带滑块多、水路分组多的大模具,3-4小时正常。用磁力模板的话能压到20分钟以内。超过这个时间太多,多半是准备没做足,缺工具缺垫铁来回跑。
压板螺丝拧多紧才算够?
别靠手感。M12高强螺丝上60-70N·m,M16上110-130N·m,用扭矩扳手。手劲拧的离散度太大,拧松了模具跳,拧过了滑丝断牙。一把扭矩扳手几百块,比任何一次返工便宜。
低压护模压力设多少合适?
我的经验值是20-30bar,速度10-20%,护模终点留0.3-0.5mm。判别标准很简单:模具干净时能顺畅合到底,放个制品残料在里面就报警停住,那这个值就是对的。报警太频繁就微调,但别一下加到50bar以上,那等于拆了保险。
模具装好了但产品有飞边,是装模的问题吗?
先查装模三样:压板有没有松动、定位环有没有偏、锁模力是不是没打够。再查模具本身分型面有没有碰伤或异物。都排除之后才轮到工艺参数。我们的习惯是装模相关先排查,概率上八成的飞边根源在这几处,别一上来就乱调射胶压力。
写到这我再说句心里话:这套流程里我最看重的其实是装模前检查和低压护模这两段。前者花五分钟,后者设十个数,防住的都是几千到几万块的损失。老师傅的直觉是好东西,但直觉应该用在判断异常声音、判断料温手感这种地方,而不是用在"螺丝拧得差不多了"上。差不多这三个字,是装模事故里出现频率最高的词。
觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。