塑胶模具制作全过程:从接单到出货45天每天在干什么
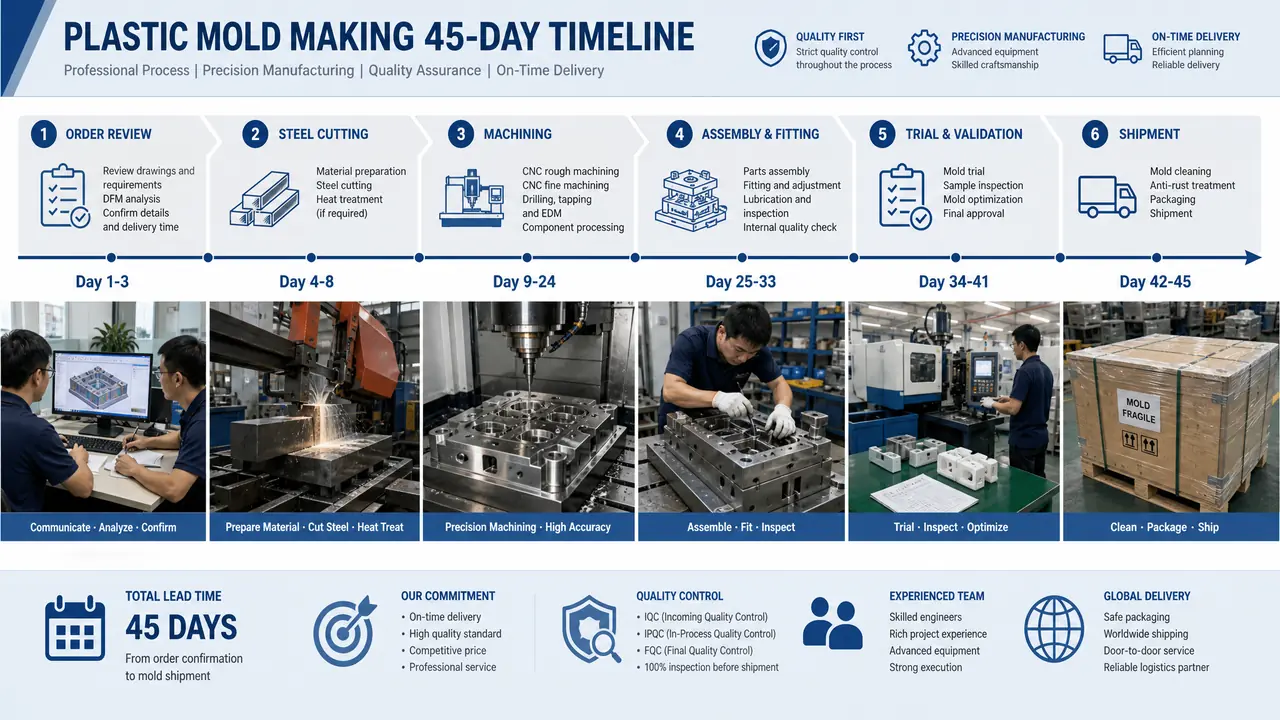
一句话版本:一套塑胶模具从接单到出货,正常是45天上下,钱主要花在钢料和工时上,时间主要耗在等料、等热处理和试模返工这三处。客户要做的就一件事——图纸和确认样在开模前钉死,后面每一步都能省下一周。
上个月底我翻台账,发现一个有意思的事:我们厂去年交的塑胶模具,从收订金到出货,最快的28天,最慢的71天,中间差出两倍多。差在哪?不是机床快慢,是前面卡壳。所以我一直跟新客户讲,塑胶模具制作这道活儿,七成的时间在接单之前就能定下来,等钢板上了机床,能抢救的空间其实不大了。
这篇文章我就按业务这条线,把45天一天一天捋给你看。不是讲工艺原理,是讲每个时间点谁在等谁、哪一步开始烧钱、哪一步最容易扯皮。你要正准备开模,看完至少知道该盯哪几个节点。
接单前后五天:评审、报价和订钢料
接单头五天干三件事:评审产品图能不能做、报出价格、下单买钢。图纸评审一天,报价两天,钢料采购下单最快第三天,P20预硬料到货要三到五天。这五天看着清闲,其实是整套流程里最容易翻车的一段。
评审那天,设计、编程、业务三拨人围着产品图坐下来,第一件事不是算钱,是找麻烦。壁厚均不均匀、拔模斜度够不够、有没有倒扣必须做行位。我见过最离谱的一个件,客户给的3D图内部有四处薄位只有0.6毫米,注塑必缺料,评审当场打回,这一来一回就耗掉五天。对了,说到这个——很多客户觉得我们故意拖延评审好压价,其实评审拖一天,后面每一天都跟着顺延,我们比你还急。
报价单上一般三块:材料费、加工工时费、设计费。中小型二板模,材料费大概占整副模的60-75%。一套两腔的产品模,用P20或者718H预硬钢,光钢材就要八千到一万五;要是客户做透明件或者食品件,得上S136,材料价直接翻倍还多。
钢料下单有个讲究:预硬钢出厂就是HRC30-36度,到货就能上机床;淬硬料要外发热处理,来回多七八天还可能变形。所以我接单时倾向于跟客户讲清楚,产量在50万模次以内的,我更偏向P20预硬料,省时间也省后患。订金一到账,当天就给钢料商打款,这一步拖不得,钢料是整条时间线的第一块多米诺。
| 阶段 | 时间 | 谁在干活 | 容易卡在哪 |
|---|---|---|---|
| 评审与报价 | 1-3天 | 设计+业务 | 图纸信息不全,来回确认 |
| 订料到料 | 3-5天 | 采购 | 特殊钢要调货,淬硬料加热处理周期 |
| 3D设计排图 | 5-8天 | 设计部 | 分型面争议,客户不确认 |
| CNC与电加工 | 12-18天 | 模房 | 机台排期撞车,电极返工 |
| 装配与T1 | 5-8天 | 钳工 | 研配不到位,试模缺陷 |
| 改模与出货 | 3-7天 | 全员 | 客户改需求,验收标准漂移 |
设计加机加工的二十来天:图纸定了才敢开钢
设计确认后机加工才开工,CNC粗加工留0.3毫米余量,精加工做到公差±0.02毫米,深腔窄缝转给电火花,整套机加工占全程约四成时间。设计不锁定就开钢,等于拿几万块赌运气。
设计阶段最值钱的一个动作是模流分析。产品件一跑模流,熔接痕在哪、困气在哪,白纸黑字先看到了,浇口挪五毫米就能救回来的问题,试模后再改就是几万块的事。设计费单收三千到八千,老实讲这钱是我觉得整张报价单里最不能砍的一笔。跟换遥控器电池一个道理——正负极装对了,后面怎么按都灵。
钢料到厂先铣六面见光,上机床打基准,然后CNC开粗。开粗刀径16毫米起步,转速1800左右,一层吃1.5毫米,型腔留0.3毫米给精加工。精铣用球头刀R3走到位,表面粗糙度做到Ra0.8以下,能抛光省一半力气。碰到筋位深槽刀具进不去的,就得做铜公上电火花打,一个型腔摊上三五个铜公很正常,铜公本身又要车又要铣,这道小工序最容易在排期里被漏算。
我学徒那年在机台上吃过一个亏:图省事没等设计改完就开了粗,结果客户把产品加了一条加强筋,整块已经开粗的型芯报废,赔进去一万二。打那以后我给自己立了条规矩——图纸客户签了确认,邮件白纸黑字,机台才准开动。
对了,模具的采购跟单要是想细看各道机加工的门道,我们站里有一篇讲注塑模具加工全流程的,从钢料到成品件一步一步带图讲,比这篇更贴机台:注塑模具加工全流程:从模具钢到成品件的每一步。
试模到出货这十天,为什么最容易拖?
装配试模一般五到八天出T1样,飞边、缩水、顶白三类缺陷占T1问题的七成,小缺陷调机当天解决,涉及改钢的修模要再加三到五天。拖时间的从来不是试模本身,是试模前后等人拍板。
装配是钳工的活儿,讲手感。模芯压进模板,红丹研配合模面,着色点要匀;顶针装完一根根试滑动,卡一根顶白就出一片。装完合模一次,机台上先空打几模,再上160吨的注塑机正式试。T1试模当天,业务、设计、客户最好都在场,因为参数怎么调要当场定:模温80度、料温230度上下先打一轮,看件说话。
T1件百分之百有毛病,别慌,这是常态。飞边多半是合模面没研好或者锁模力不够,修一刀半天;缩水麻烦些,是壁厚设计留下的账,轻的调保压,重的要减胶改模;顶白和拖花基本顶针位置或拔模斜度的锅。我的经验是,T1能解决七成问题,T2解决剩下的九成,真要T3的,多半是前面图纸就没锁死。
这里有个业务上的暗坑得提醒:改模费谁出,合同里要写死。图纸确认后客户自己改需求的,改模按工时另计,一套行位改下来三千到六千不等;是我们加工误差引起的,我们免费修。这条款不写清楚,到出货前一周准吵架。
出货前还有一道:防锈油刷到位、型腔塞纸板、运水接口封堵、吊模孔检查,然后打包。别小看打包,我见过一套出口模运输路上磕伤分型面,到了客户那儿合模线全是印子,返修加运费又是小一万。打木箱、四周撑紧、型面涂厚油,这半天功夫省不得。
交期和钱这两个账,如果你想开模前先估个底,可以看这篇把报价一档一档拆开的:塑胶模具价格多少钱一套?尺寸腔数钢材热流道报价分档拆解。
回到开头那本台账:最快的28天那套,客户图纸当天确认、当天付订金、T1到场拍板,一步没等人;最慢的71天那套,光评审和图纸确认就耗了二十天。模具厂这边机床日夜转,真正决定快慢的手,其实攥在客户手里。你下单前把3D图、确认样、验收标准三样备齐,45天的线就能给你跑到35天以内。
常见问题
没有3D图只有实物样品,能开塑胶模具吗?
能,但要先做扫描逆向,多花两三千和三四天。扫出来的点云要人工修面,修面的质量直接决定模具精度,找有逆向经验的设计做,别拿手机拍照建模糊弄。
一套塑胶模具做完能打多少模次?
P20预硬钢正常保用30万模次上下,S136淬硬加氮化能到80万模次以上。合同里让厂方写明保用模次和保养条款,写不进去的厂,钢料多半有猫腻。
模具出货后归谁所有?
付清全款后模具产权归客户,这是行规。有些客户被低价吸引没注意合同条款,模具留在厂里被拿去给别家注塑,价钱还没你拿货便宜,这类纠纷每年都有,签合同时盯住产权和存放条款。
试模的注塑费和材料费谁出?
常规做法是报价含两次试模,超出按次收,一次小件八百到一千五,大件按吨位翻倍。试模件本身一般免费留给客户做确认样,量大的另算。
交期写进合同逾期怎么赔?
大多数厂按每天千分之三到千分之五赔模具款,封顶10%。但注意免责条款——客户确认节点拖延的,交期自动顺延,所以每次发确认邮件留好时间戳,扯皮时这就是证据。