注塑机模具保护器怎么调?报警延迟、灵敏度和开合模位置实操
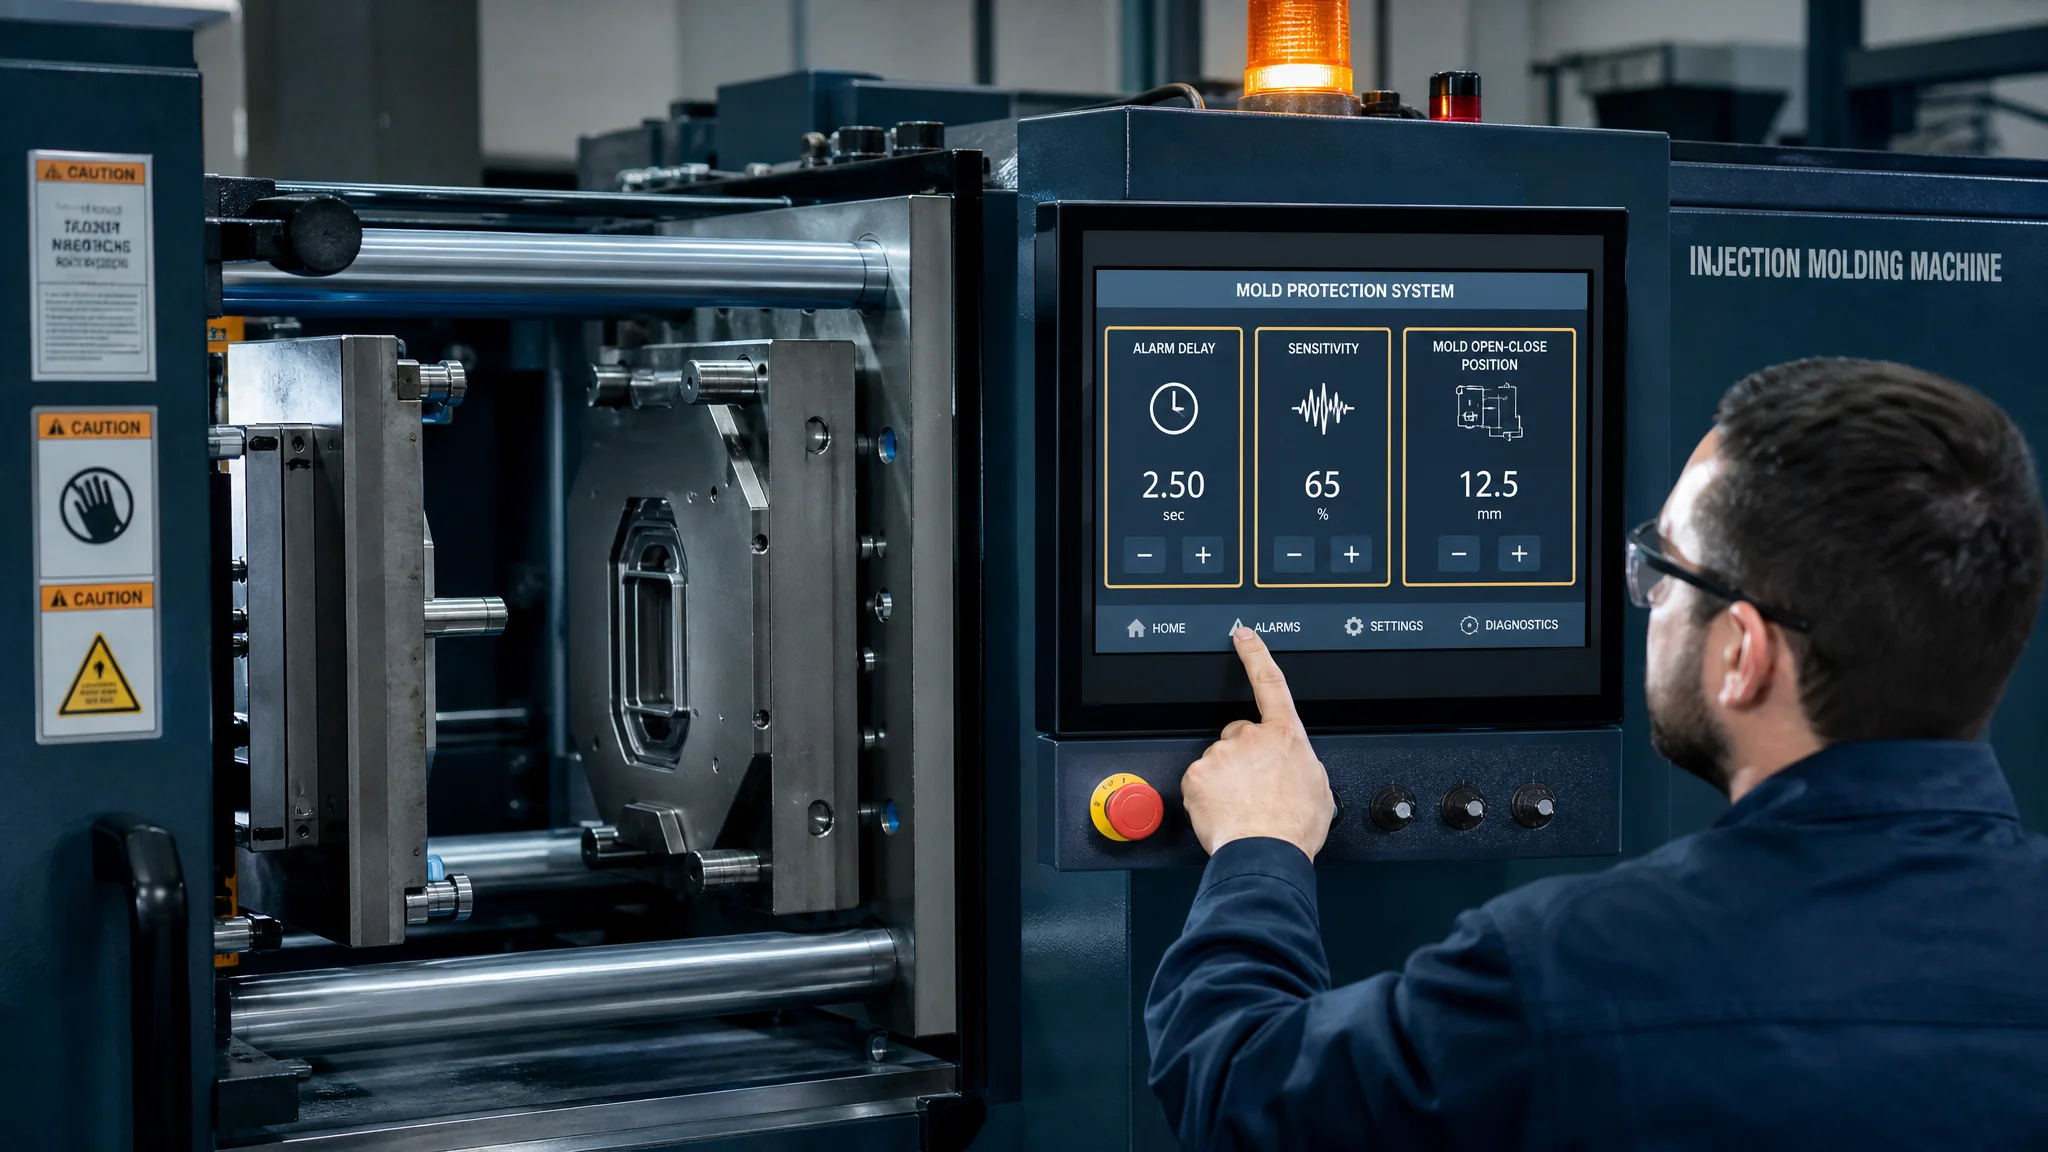
简单说:注塑机上装完模具保护器只是买到手,真正决定它拦不拦得住压模的是三个参数——报警延迟按周期给到1.0-1.5秒、灵敏度拿0.5倍顶针直径的试片去标定、开合模位置定在"低压护模段结束前300ms"。调不对,要么天天误报被拔线,要么真残料压进去了一声不吭。
带徒弟调注塑机模具保护器那天,他问了句特实在的话:"师傅,这机器出厂不都调好了吗?"没调好。真没有。
我2021年在宁波一家厂里管设备,六台注塑机统一加装模具保护器,海天和阿博格的机器都有。厂家来人装完当天就走,参数全是默认值。头三天太平,第四天夜班开始疯狂报警,一小时响了十几次,全是误报。夜班班长直接把输出线拔了。半个月后320吨那台机压模,斜顶座崩了两个,修模花了小两万。后来我们自己啃说明书、打厂家技术支持的电话,前后折腾了一个多月才把六台机器的参数全部理顺。回头看,问题就出在报警延迟、灵敏度、开合模位置这三样上——装是装了,没人会调。这篇我把当时的调试笔记重新整理出来,按上机顺序讲,你照着做能少走不少弯路。想先搞懂这类设备的工作原理和选型,可以看另一篇模具保护器安装调试的实战记录,这篇只讲装上注塑机之后怎么把参数调对。
动手之前:把检测模式跟注塑机的时序对上
先别急着调灵敏度,第一件事是确认保护器的触发点挂在了注塑机半周期的哪个位置——检测必须发生在开模稳定之后、合模动作开始之前,这一步对不上,后面所有参数都是白调。
注塑机的合模动作分三段:快速合模、低压护模、高压锁模,合模机构本身带低压保护段是主流机型的通用设计,具体可以看维基百科对注塑成型的介绍。保护器要干的事,是在快速合模启动前完成拍照和比对,发现异常就把合模允许信号掐断。所以你翻注塑机电脑的I/O诊断页面,得能看到"模具保护输入"这个信号点,保护器报警时它要能从通变断。要是当初接线只接了报警蜂鸣没串进合模回路,那保护器就是个喇叭,喊得再响机器照合不误。我们第一次就是吃了这个亏,线接了常开触点,机器压根没反应。
顺手把几个基本条件过一遍。开模位置传感器读数要稳定,有的老机器用电子尺,磨损之后末段抖动0.3-0.5mm,基准图像每一模都在轻微漂移,这种机器先修尺再谈调试,不然怎么调都误报。再确认相机触发方式:有位置触发(开模到位即拍)和延时触发(到位后再等X毫秒)两种,我固定用位置触发,省一个变量。机型差异也有,海天机器的输入点命名和伊之密不一样,拿不准就翻电柜图纸,别猜。不同吨位、不同锁模结构的机器该怎么配周边设备,注塑模具的入门基础知识里有更系统的展开。
报警延迟:设多少秒,怎么试出来
报警延迟不是越短越好——设0.3秒机器天天误停,设3秒残料早压进去了;我的经验值是1.0-1.5秒起步,快机往1.0秒靠,老机器振动大往1.5秒靠,然后故意扔残料实测验证。
先说这个延迟到底是干嘛的。开模瞬间模具不是立刻静止的,斜顶回弹、顶针退回、机械手还在型腔上方没抬走,这些都得留时间。报警延迟就是"从触发拍照到判定异常成立"的等待窗口。窗口太短,机械手影子晃一下就报警;窗口太长,等它判完异常,合模已经压上去了。这中间的余量其实很薄——注塑机从接到合模指令到低压护模开始,一般只有一到两秒。
具体调法,分五步:
第一步,算周期。秒表卡全自动连续生产五十模,取平均值。周期十二秒以下的薄壁件机器,报警延迟从1.0秒起设;周期二十秒以上的厚壁件,1.5秒起设。第二步,机械手模式必须等到位信号。用取件机械手的模具,保护器要跟机械手的"已退出"信号做联锁,光电检测机械手还在模区里就先别判定。第三步,观察三天误报记录。有报警就把当模图像调出来看,影子类误报加0.2秒再观察。第四步,做残料试验。拿上一模的流道料,剪指甲盖大小一块,用胶棒点在顶针孔旁边,让机器自动跑。保护器必须在合模前报警并停机,连续做二十次,一次都不许漏。第五步,把延迟压到刚好不误报的临界值,再加0.2秒当保险。我那台320吨海天最后定在1.1秒,同车间的伊之密570吨定在1.3秒。
温度低的冬天要留意一件事:液压油温上不来,开模末段会有一点点爬行,稳定时间变长,原来调好的1.0秒可能又开始误报。我们车间的做法是每年十一月底把六台机器的延迟参数统一复查一遍。
灵敏度:不是拧到最大就最安全
灵敏度的标定方法说出来很土——用0.5倍顶针直径的黑色试片贴在检测区里,保护器必须次次报警;再换成同面积的模具本色(浅色)试片,允许偶尔漏检。灵敏度就这么定,比看屏幕上的百分比数字靠谱得多。
界面上的灵敏度是个百分比或者等级数字,不同品牌含义还不一样,盯着数字调等于蒙眼调。拿实物试片做上限和下限,一晚上就能定准。黑色试片模拟的是深色残料和流道,这是最该拦住的;浅色试片模拟的是水汽反光和轻微灰尘,这种"可容忍异常"拦不住就拦不住。两个都拦,灵敏度必然过激,误报会把人逼疯。行业里对残料监控、模具监视这类装置价值的讨论这些年也不少,根据中国模具工业协会的行业运行情况数据,国内模具行业年营收规模早已超过三千亿元,压模事故哪怕只占很小的比例,绝对损失也够吓人,装保护器的钱和一次大修比起来不算什么。想深入了解行业的可以翻翻中国模具工业协会官网的统计公报。视觉检测本身的原理,康耐视这类视觉厂商的技术资料讲得比任何销售都清楚,地址在cognex.com。
有几个变量比灵敏度本身还容易坏事。光源是头一个,注塑车间晚上和白天环境光差很多,靠窗的机器早晚各误报一轮,加遮光罩比调参数管用。镜头是第二个,车间油气重,镜头两周不擦就蒙一层雾,这时候人本能反应是调高灵敏度,错上加错,先擦镜头。制品颜色是第三个,做白色制品的模具灵敏度和做黑色制品的不能共用一套参数,换色生产必须重新标定,这条要写进换模SOP里,不然换完色第一晚必出事。
还有一类机器本身的原因容易赖到灵敏度头上。顶针板没退到位、复位弹簧弱了,每一模顶针高度都差一点,图像比对永远过不了。这种情况调参数没用,换弹簧。判断方法很简单:把报警图像连着翻二十张,如果是同一片区域反复异常,九成是机械问题,不是参数问题。
开合模位置设定:检测点挂错位置,前面全白干
检测位置设定的核心就一句话——让保护器在"开模终点位置减5-10mm"处触发拍摄,同时合模监测点必须落在低压护模段之内;开模终点本身也要留够脱模行程,滑块抽芯行程加3-5mm是底线。
拆开讲。先设定开模侧:模具完全开到位的位置是开模终点,保护器的拍摄触发点要设在这之前的5-10mm。为什么不到终点才拍?因为开模到头那一瞬间模具还在轻微晃,顶针和滑块刚到位没静止,图像虚。提前几毫米触发,等保护器完成曝光,模具恰好静止,图像最实。
然后是合模侧的监测位置,这个更容易设错。合模监测点是"从这点开始,模具再合拢就危险了"的位置,必须落在低压护模段。落到快速合模段会怎样?报警信号传过去的时候快速合模已经带着惯性冲过来了,低压护模根本来不及泄压。落到高压锁模段更没意义,那时候压上去什么都完了。实际操作是在注塑机电脑上查低压护模的起止位置参数,把保护器的合模监测点设在这个区间的中前段,留出报警传输和机器响应的时间。
开模行程本身也要复核。有一副模具抽芯行程80mm,开模行程只给了82mm,滑块抽到最后还差一点没抽干净,保护器天天在滑块位置报警,怎么调都没用。开模位置 = 滑块抽芯行程 + 3-5mm余量 + 制品取出空间,这个公式不复杂,但真会算的人不多。制品取出空间别抠太省,取件机械手的夹爪比人手笨,留小了碰伤制品或者触发误报警。怎么判断滑块和顶针位置风险,可以对照注塑模具结构的基本常识把抽芯和顶出机构的位置过一遍,检测区域就围着陆这些地方画。
换模之后整套位置参数重录,这是铁律。我见过太多车间换模只换基准图像不动位置参数,新老模具开模行程差着几十毫米,保护器在错误的位置拍错误的图,纯摆设。
调完之后:一周观察期要盯三个数
参数调完不代表结束,头一周每天记录误报次数、检出次数、周期损失三本账——误报一天超过五次要回炉,检出为零说明灵敏度可能压太低,周期损失超过1.5%就该重新权衡。
误报次数好懂。一天一两次算正常损耗,五次以上操作工就会开始动歪脑筋,历史教训摆在那。检出次数为零反而要警惕,连续一周一次真实检出都没有,要么是真的没有残料(好事),要么是灵敏度压得太低什么都没看见(坏事),做一次残料试验就能分辨。周期损失是老板最关心的:每次检测加判定大约占用0.3-0.5秒,一个十二秒的周期损失4%以内,快机上这点时间省不回来,别为了抠这点节拍把延迟压到危险边缘,得不偿失。
记录这事别搞复杂,我就是在每台机的电脑旁贴了张A4纸,操作工打正字,一周撕一张。土办法,但比MES里翻日志快。
常见问题
注塑机模具保护器的报警延迟设多少秒合适?
没有万能值。我的起点是周期12秒以内的机器设1.0秒、周期20秒以上的设1.5秒,然后按误报情况每次加减0.2秒,最后用残料试验验证。核心原则是宁可比临界值多0.2秒,也别卡着临界值用。
灵敏度调高了误报太多,调低了怕漏检,怎么平衡?
用两种颜色的试片做标定:黑色小试片必须次次检出,浅色试片允许漏。平时误报突然变多,先擦镜头、查环境光,再怀疑顶针复位不良,最后才动灵敏度。十次误报里六次不是灵敏度的问题。
开模终点位置设多少才能配合保护器检测?
开模行程至少等于滑块抽芯行程加3-5mm余量,再留出制品和机械手取件空间。保护器的拍摄触发点放在开模终点之前5-10mm,合模监测点必须落在低压护模段里面。换模后位置参数跟基准图像一起重录。
保护器报警了但注塑机还在继续合模,是什么原因?
八成是报警输出线没串进合模允许回路,只接了蜂鸣器,保护器成了单纯的喇叭。去注塑机I/O诊断页面看"模具保护输入"信号有没有跟着变,没变就是接线问题。也有一种情况是触点类型设反了,常开常闭对调一下就好。
调参数这事,说穿了就是拿真实残料一次次试出来的耐心活。我那六台机器现在误报稳定在一天两次以内,两年拦下的压模我记了七次,按每次一万五的保守维修费算,设备钱早回来两轮多了。个人建议把报警延迟和灵敏度的最终数值用记号笔写在保护器屏幕边上,换人接班一看就懂,别让经验只存在一个人脑子里。觉得有用的话分享给做注塑的朋友——这个行业信息差就是成本差。