模具产品为什么会缩水?收缩率控制的三个关键环节
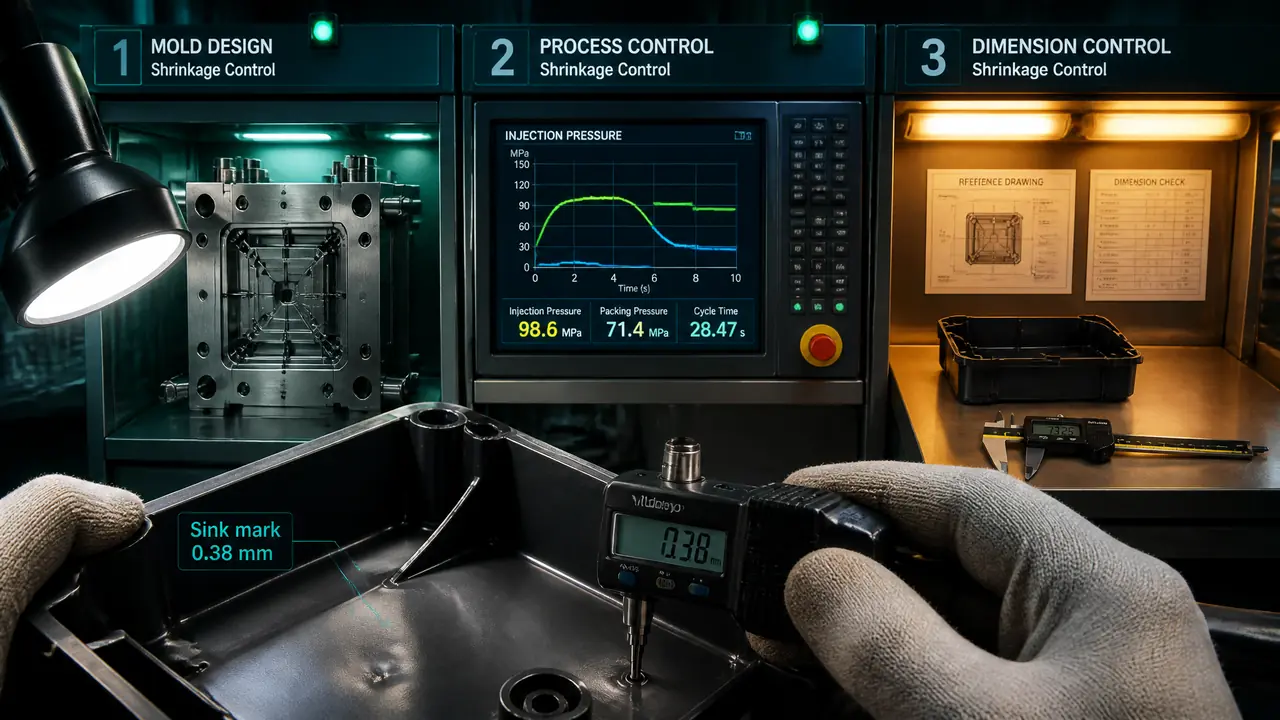
直接给结果:模具产品缩水,八成卡在放尺、保压冷却、后收缩这三个环节上,改模是最后一步。依据是这些年在试模现场压缩痕攒下的实测记录,不是书上抄的。先查保压和冷却,再核对放尺,最后才动模具。
前阵子一个做电动工具的老板拿着面壳过来,指着加强筋背面说:模具产品缩水了,这块凹得能挂住指甲,客户验货直接打回。他张口就问是不是料受潮了。我让他先把试模参数单翻出来,保压一栏写着60兆帕、6秒,我心里就有数了。缩水这事,十有八九不是料的锅。
底层的道理不复杂:塑料熔体打进型腔时体积是胀着的,冷却过程里分子链重新排紧,体积一路往回缩。表层先贴到冷模壁硬化,芯部还是热的,芯部继续收缩时如果浇口已经冻死、没有新料补进去,厚的地方就把表面拉凹,这就是缩痕;整个件冷透了比图纸小一圈,就是尺寸缩水。同一件事,两种长相。
缩水分两种:看得见的缩痕和量得出的尺寸缩
缩痕是局部问题,爱出现在加强筋背面和壁厚交界处;尺寸缩是整体问题,量出来比图纸小一圈。前者调保压,后者靠放尺。治法完全不同,先分清你手上是哪一种,再动手。
我见过不少新人把两种混着治,尺寸不够就拼命加保压,结果缩痕没好多少,飞边先出来了。判断方法很简单:拿卡尺量总长,量对角,跟图纸比。差零点零几毫米,是整体缩,去查放尺;总长没问题、局部凹坑,是缩痕,去查保压和壁厚。
材料决定了缩水的底子。PP、PE这类结晶性塑料,收缩率普遍在百分之一点五到三个点,缩起来毫不含糊;ABS、PC这类无定形塑料通常零点四到零点七个点,温和得多。玻纤增强又是另一码事,平均收缩率小,方向差异反而大。这些是行业普遍范围,落到具体牌号,得以料厂物性表加自己的试模记录为准。刚入行、连熔体怎么进型腔都还没概念的,建议先把注塑模具入门那篇补一补再回来看,会顺很多,注塑模具入门指南里把基础动作都过了一遍。
环节一:放尺——设计阶段的账算错,后面全白忙
放尺就是把型腔故意做大一点,给冷却收缩留量。收缩率取错方向,玻纤件孔位能偏出去零点二毫米,后面钳工有得忙。这一步发生在切钢之前,是三个环节里唯一改起来最贵的一个。
账很好算:图纸标100毫米,PP按百分之二放,型腔就做102毫米,冷下来正好回到100。账算对了,后面全是顺的;账算错了,钢已经切掉,神仙也补不回来,只能补焊重修。
2024年有个尼龙加百分之三十玻纤的齿轮座,设计按零点五均匀放尺。试模出来一量,流动方向只有零点二五,垂直流动方向接近零点八,四个孔位整体偏了零点一八毫米,装轴的时候死活装不进去。后来分方向重新放尺,补焊型腔再精修,前后搭进去一个多星期。原因不玄:玻纤会在流动方向上被拉顺,顺着缩得少、横着缩得多,高填充料这个方向差特别扎眼,放尺必须分开算。
我的习惯是开模前找料厂要两个方向的收缩率数据当起点,T1试模实测后再修,第一套模具就指望一步到位的,多半要交学费。设计阶段还有哪些账要算、图纸要画到什么深度,注塑模具设计标准化流程那篇里捋过一遍,可以对着查漏。
环节二:保压和冷却——试模现场压缩痕的主战场
保压就是赶在浇口冻死之前持续往型腔里补料,补得越足缩痕越浅。压力、时间、浇口大小三者配合,现场大部分缩痕靠这一步解决。这一环不用动模具,改参数就行,成本最低。
说个我自己的记录,就是开头那个电动工具面壳。加强筋背面缩痕用深度规实测零点零八毫米,客户要求零点零五以内。第一轮把保压从60兆帕提到80,缩痕降到零点零五,压线,不保险。第二轮把保压时间从6秒拉到9.5秒,缩痕落到零点零二,过关。
中间还做了个浇口冻结试验,笨但管用:同一套参数,保压时间按7、8、9、10秒各打十模,逐模称重。到9秒之后件重基本不再涨,说明浇口9秒冻透了,再延长纯属白烧周期。这套称重法十分钟做完,比坐在办公室里跑仿真可靠得多,我每接一个新模都干一遍。
浇口大小是隐藏变量。浇口太小冻得早,保压压力再高也补不进料,缩痕照样在。遇到调保压没反应的件,别光盯着压力表,看看浇口是不是该加大、流道是不是太细。热流道模具在这点上占便宜,浇口一直保持熔融,补料窗口长得多,热流道模具的工作方式那篇里讲过它的浇注系统,这里不重复。
冷却时间的账同样要算。出模温度太高,件还在继续缩,变形和后收缩一起放大;压得太久,周期又亏。薄壁PP件模温一般压在40到50摄氏度,模温越高收缩越大——跟不少人想的相反,有人以为模温高料流动好就不缩,方向弄拧了。
环节三:后收缩——出模合格不等于交货合格
塑料出模后还会继续收缩,尼龙件48小时内能再漂零点一毫米上下,吸湿之后又胀回去。精密件要把这个变量算进公差里。这一环最容易被忽略,因为出模那一刻量什么都是好的。
我拿PA6件做过对比:出模立刻量是100.12毫米,恒温间放48小时再量变成99.98,缩了0.14;再放两周吸了潮,又胀回来一丝。你要是出模就终检放行,货到客户手里一个星期后超差,扯皮都说不清。
所以精密件得给后收缩留变量:图纸标注测量条件,写明出模后恒温放置多少小时再检;尼龙件有的还要调湿或退火,把尺寸先稳下来再交付。公差卡到几个微米级别的活怎么控,精密注塑模具公差控制那篇拆得更细,这里不展开。
回到开头那副面壳。参数单上保压60兆帕、6秒,跟我后来压缩痕的那套参数一比就露馅——时间不够,浇口一冻芯部就没人管了。把保压提到80兆帕、时间放到9.5秒,缩痕从指甲能挂住到打灯斜看才勉强见着,客户第二趟验货直接放行。模具产品缩水这个毛病,先查保压和冷却,再核对放尺,最后才轮到动模具,顺序反了就是白花钱。
常见问题
模具产品缩水了,该先改工艺还是先改模?
先改工艺。保压压力、保压时间、浇口冻结这几项排完再下结论,参数修到头还压不住,才考虑加大浇口、加粗流道这类小改,最后才是补焊型腔动大刀。顺序反了,钱要花两遍。
收缩率数据上哪里查比较靠谱?
料厂物性表是起点,但表上那个数是平均值,方向、件厚、模温都会让它漂。我的做法是拿表上数据放尺打T1,试模实测再修,自己攒下来的记录比手册准。
产品壁厚做薄一点是不是就不缩水了?
薄件缩痕确实少,但对保压和模温敏感得多,浇口稍不合适整件出问题。比薄更重要的是壁厚均匀,厚薄交界才是缩痕最爱落的地方,能均厚就别搞突变。
玻纤增强塑料收缩率更小,是不是更好控制?
平均数是小了,方向差异却大了,顺着玻纤排布的方向缩得少、横着缩得多。平面度和孔位反而更容易出事,放尺必须分方向算,别被平均数骗了。