模具隔水片是什么?运水回路里这个小零件决定冷却效率
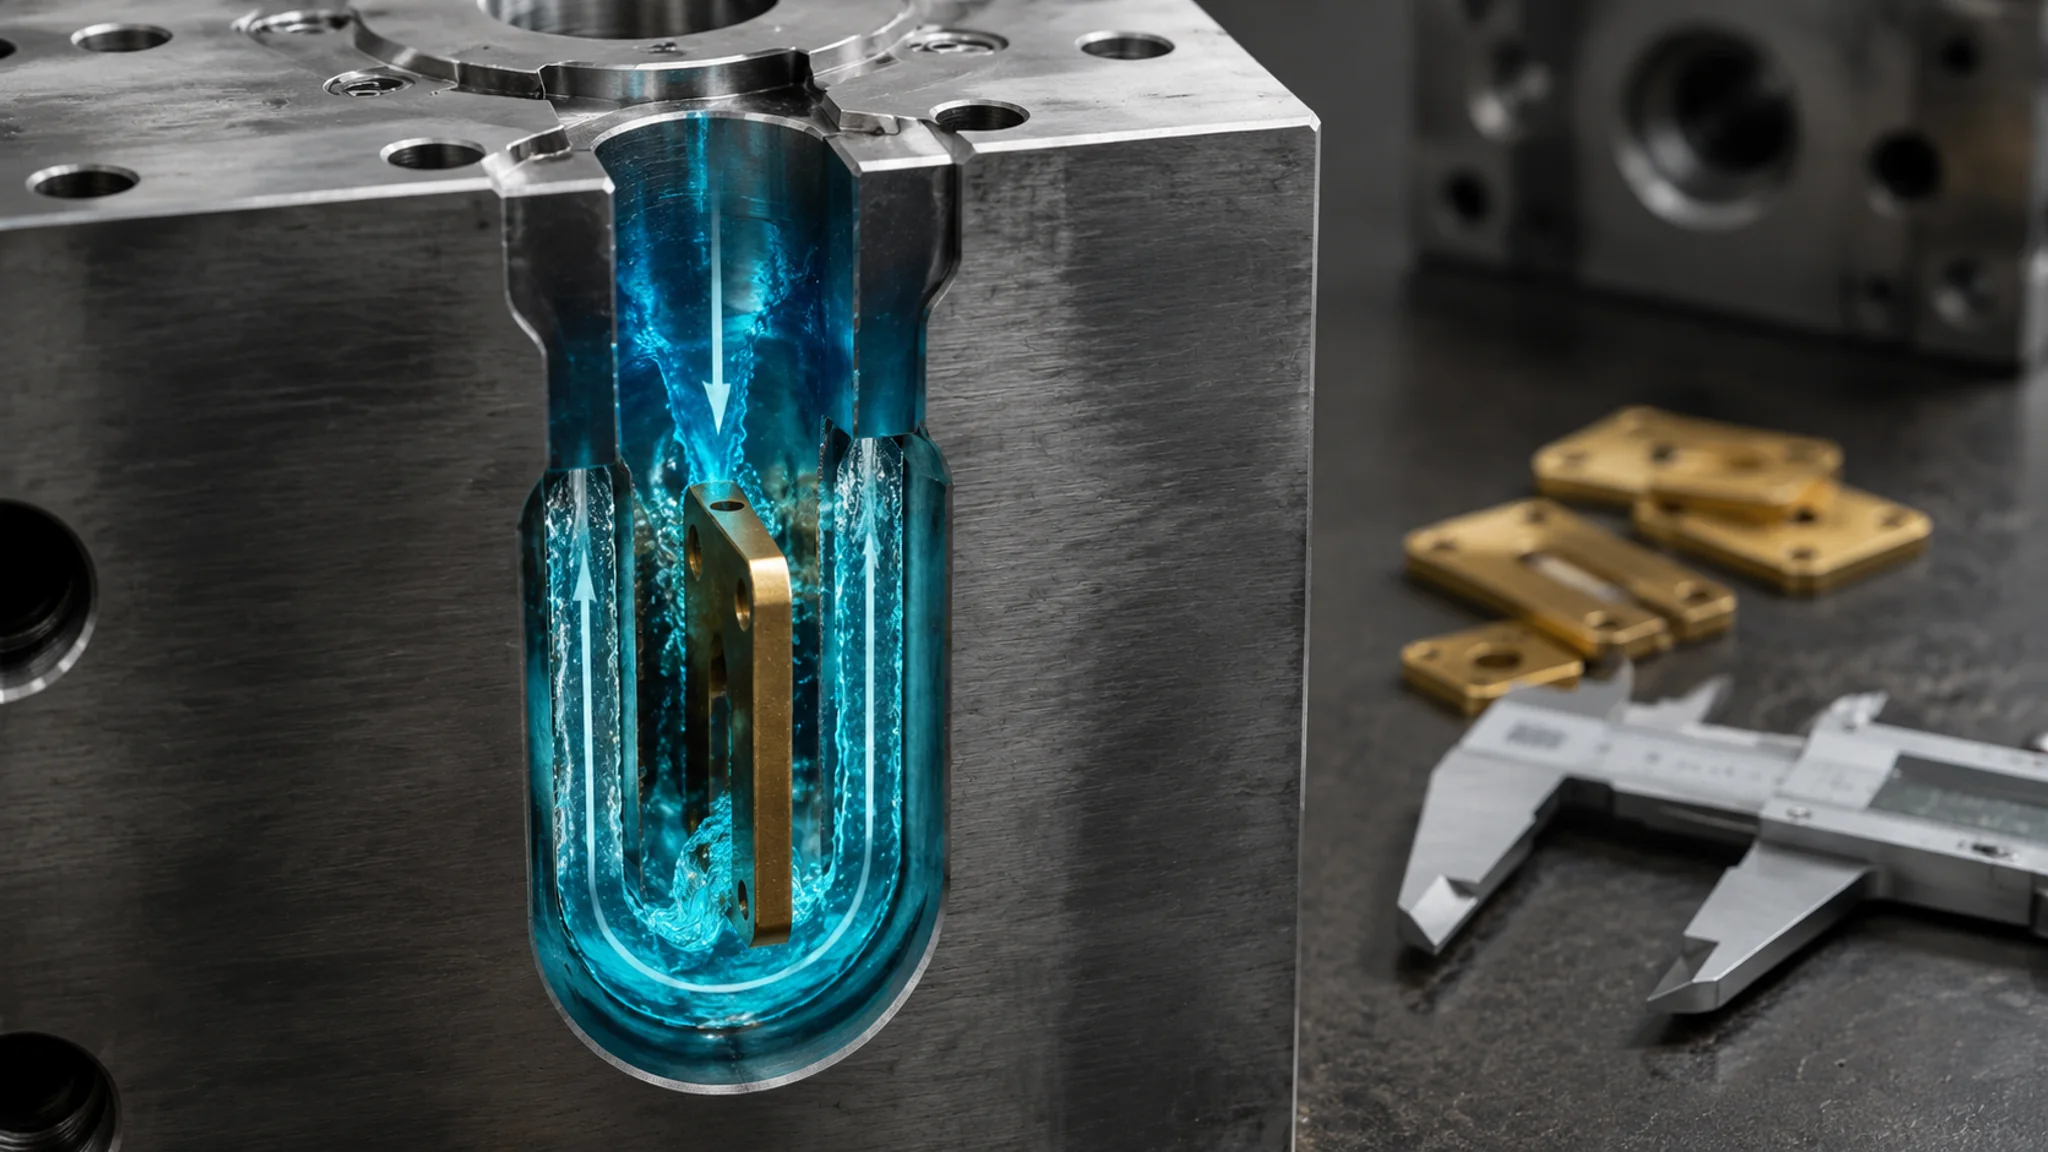
简单说:模具隔水片(隔水板)是塞进运水孔里、把一股水劈成来回两趟的小零件,它让深孔里的死水变成贴着孔底折返的活水,运水回路的冷却效率一大半压在它身上。选材黄铜打底、配合松紧靠手感、进出水温差超过三五度就要查它,几毛钱的东西,出了问题却是周期和变形的头号嫌疑犯。
你有没有见过这种怪事:模具运水打得密密麻麻,图纸上看没问题,注塑周期却死活压不下来,产品还老是翘曲。查水路,什么都正常。最后把水嘴拆开一看——隔水片装反了。别笑,我干过。
那是我入行第四年,一套打印机外壳模具,240毫米深的型腔,运水从模底一直打到型腔底下,回路却始终不给力。半模说明明画着隔水片,装配师傅也确实装了,可出水口水温手感明显上不去。折腾了两天,最后把塞子撬开,隔水片的大头朝外、豁口朝里——水从孔壁和片子的间隙溜了个来回,压根没走到孔底。换个方向重装,周期从52秒直接掉到39秒。就一片几毛钱的东西,你说气不气。
模具隔水片这东西太小了,小到很多讲注塑模具的书都懒得单独开一节。可你翻翻任何一套中型注塑模的图纸,BOM表里它永远在——几十上百件地出现。这篇我就把它掰开揉碎讲清楚:原理、材质、配合、漏水短路怎么查、水垢怎么除。看注塑模具整体结构的可以先读站里这篇注塑模具结构基本常识,本文专攻冷却回路里这个不起眼的小角色。
隔水片到底是个什么东西?
隔水片是一块长条形的薄片(也叫隔水板、水隔片),插进深孔钻出来的运水孔里,把一个孔的横截面劈成两半,进水走一半、到孔底翻过片子再从另一半回来,一根孔就变成了一条U形回路。没有它,深孔里的水只会在半截就开始往回混,孔底永远是一潭死水。
先说孔怎么来的。模具上比较深的运水孔,都是用深孔钻(枪钻)打出来的,孔径常见8、10、12毫米,长的能打到几百毫米。深孔直通直过的话,水是"穿透流"——从这头进那头出,看着流量大,实际只有孔壁附近一层水在换热,孔的中段和底段换热很差。要让它变成来回两趟,就得塞一片隔水片进去,孔口用塞子和接头把它封成进口、出口各一半。
所以隔水片的形状你想也能想出来:一条比孔略短的薄片,前端是圆头或者斜头(好让水顺畅翻过去),侧面开了豁口或者做成台阶用来定位,尾部有个大头或者挂台,卡在孔口的塞子里,保证它悬在孔的正中间。常见的截面就是月牙形、矩形削边的样子。它本身不密封,密封靠孔口的铜塞、O型圈和快换接头,它只负责"隔"。
这个零件叫法挺乱。图纸上有写隔水片的,有写隔水板的,广东不少厂叫水隔片,也有人顺口叫挡水板。搜资料的时候多换几个词,不然容易漏。它在整个冷却系统里的位置,配合塑料注塑模具四大系统拆解里讲的冷却水路一起看,会更清楚它为什么非有不可。
为什么几毛钱的它能决定冷却效率?
注塑成型里冷却时间通常占整个周期的五六成,深腔模具里换热最差的恰恰是孔底那一段,隔水片装的正是这个位置——水被它逼着走到孔底再折返,雷诺数高、流程翻倍、死区消失,这几条加起来,同一根孔的冷却能力可以差出一倍以上。它歪了、反了、短了,模具就在"假装冷却"。
展开讲两句水的事。冷却孔里的水要想好好换热,得保持湍流状态,行业里一般按雷诺数10000以上来算(很多模具设计手册用的判据,权威资料可以看维基百科注塑成型词条对冷却系统的说明,雷诺数本身的定义在雷诺数词条里查)。湍流的水像搅拌着走,层流的水像排队走,换热效率差好几倍。隔水片把一个孔劈成两半,过水截面小了一半,同样的流量流速直接翻倍,这本身就是往湍流推。
流程翻倍是另一层账。一根240毫米的深孔,直通走一回是240毫米,塞了隔水片来回就是480毫米,而且去程回程的水贴着不同的孔壁。孔底折返那一圈涡流,恰好扫过型腔最深处——那正是产品壁最厚、最需要冷的地方。我后来算过那套打印机模:孔底对应的产品位有两条3毫米厚的加强筋,隔水片装反的时候,那两条筋的冷却时间就是全模的短板,装正之后短板挪到了别处。也就是说,整套模具的冷却能力不是平均值决定的,是被最差的那个回路决定的,而深孔回路的最差点,就攥在这片小东西手里。
反过来说,隔水片装好了也是"四两拨千斤"。我们团队后来有个习惯:新模试模第一件事,挨个回路测进出水温差,温差小、回水快的,先别急着夸设计好,八成是哪里短路了——这后面细说。
黄铜、不锈钢还是塑料?
隔水片主流就三种材质:黄铜的最常用,导热好、耐蚀够用、几毛到一块多一片;不锈钢的扛腐蚀和高温,水質差或模温高的模具用,一块多到三块;塑料(PPA、PEEK那类)的隔热,用于隔水片本身不需要导热、怕刮伤孔壁或者追求快换的场合,价格跨度大。别小看这个选择,材质错了一年到头给你找麻烦。
先给你一个反直觉的点:隔水片要不要导热,很多人没想明白。它是横在水中间的一块板,水从它两侧走,热量交换的主力是孔壁——模具钢那边。隔水片导热好一点,等于给去程回程的水多搭了个传热的桥,聊胜于无;但它真正的本职是"挡路",逼水走完全程。所以黄铜和塑料的冷却差距,实测远没有"装没装对"的差距大。老实讲,材质是次要矛盾,装对才是主要矛盾。
三种材质我的偏向很直接。普通自来水、井水冷却、模温四五十度的常规注塑模——黄铜,不用犹豫,H62或者HPb59-1的黄铜片,便宜、机加工性能好、锈了也看得出。水里有腐蚀性(比如车间用的回收水偏酸偏氯)、或者压铸模模温高、或者水路常年跑80度以上热水加防锈液的——上不锈钢,304打底,讲究点316。塑料片我承认用得少,见过别家在随形水路和一些特殊快换结构里用,好处是不刮孔壁、不怕电化学腐蚀,坏处是尺寸刚性差,长了容易在水里颤。
顺便提醒一句订货的坑:有的供应商黄铜片实际是镀铜钢,拿磁铁一吸就现形;不锈钢片拿420冒充304的也有,用块小磁铁车间里转一圈,能吸的都给我退回去。几毛钱的东西犯不着验成分,磁铁足够了。
规格怎么定:外径配孔径,长度看孔深
隔水片的配合逻辑一句话:宽度(对角)比孔径小0.3到0.8毫米,配轻压入或者手指能推进去的松紧;长度比孔深短5到10毫米,给孔底留出翻水的空间。太松水短路、冷却废一半,太紧水压一冲位移、拆修的时候拔断在孔里,两边都是坑。
展开说。深孔钻打出来的孔,实际孔径是有散差的,同样的"10毫米钻头",打出来10.0到10.2都正常,孔壁还有钻纹。所以像样的模具厂会让钳工拿塞规逐孔实测,再按实测孔径去车隔水片,或者买现成的按孔分组配。我们厂的老规矩是"片宽比实测孔径小0.4毫米上下",装的时候抹一点水,拇指能压进去、拔的时候有吸力会"啵"一声——这个手感就是对的。松到能晃的,水从片子两侧的间隙直接短回去了;紧到要敲的,模具修水路的时候你就哭吧。
长度这块有个讲究很多人不知道:孔底要留空隙。水翻过隔水片前端的时候需要一个"翻越空间",一般留5毫米往上。有的师傅觉得片顶到孔底才"到位",其实顶死了反而把翻水口堵小,流量上不去。我拆过一套模具,隔水片车长了,孔底只留了不到2毫米,回水怎么都调不大,把片截短3毫米,流量立马上来。别问我怎么知道要截3毫米,卡尺量的。
标准件市场常见的规格对孔径8/10/12/15/20毫米,长度50到300毫米按10毫米一档,下单报"孔径×孔深"基本就能配齐。批量做的话,几毛钱到几块钱这个区间没人跟你较劲,一套模具配几十片也就几十块钱——比一杯咖啡还便宜的保险,别在采购上省这个。
装反了会怎样?我亲测过
隔水片装反(大头朝里豁口朝外)或者没对准孔口定位,水会直接从片子与孔壁的间隙短路,孔底变成死水区,最直接的表现就是进出水温差小得反常、回水很快,但产品局部冷却不良、周期拉长。用温差判断比用眼睛看靠谱得多:正常回路进出口温差一般在3到8度,低于2度又排除了水路并联的因素,八成短路了。
把开头的案例再补几句后续,因为这事给我的教训太深。那次装反之后,我们做了个复盘:为什么图纸对了、零件对了,最后还是错?因为隔水片这东西安装方向没有防呆——正着能塞进去,反着也能塞进去,全靠装配的人记得豁口朝哪边。后来我们的土办法是在隔水片尾部用记号笔或者钢字打标,大头端打点,装配口诀就一句"点朝外"。土,但好使。三年了,没再出过一次。
判断短路和漏水,我的顺序给你:先摸温差(最便宜,手感都行,讲究点上红外枪点两个快换接头),再看出水量(短路的回路回水又快又大,因为没走到头就溜回来了),最后才拆。漏水另说——漏水常见在孔口密封,铜塞没铆实、O型圈老化、或者隔水片尾部跟塞子的配合旷了,水从模面渗出来或者往导柱孔里钻。发现模面挂水珠先别怪天气,先查孔口那圈。
还有一个隐蔽的坑:模具维修时敲出来的旧隔水片,师傅随手弯一弯"校正"再塞回去。弯过的片子在孔里是斜的,两侧间隙一边大一边小,等于半个短路。我的规矩是拆出来变形的、划伤重的直接扔,反正便宜,别为省一块钱赌一套模具的冷却。模具定期维护的整套流程,站里有篇模具清洗保养全流程写得比我细,可以对照着做。
水垢堵了怎么办?弱酸洗的实操
水垢是硬水里的碳酸钙在孔壁上结的垢,隔水片回路因为截面小、流速高,堵起来比直孔更快,表现是流量逐年下降、进出水温差变大、同一个回路去年40秒能冷下来今年要50秒。处理办法是弱酸循环清洗——柠檬酸或者专用除垢剂配成5%左右的溶液,水温50到60度,接水泵循环两三个小时,再用清水冲到中性。
为什么堵的总是它?垢最喜欢长在水流慢、水温高的地方。隔水片回路流速快,看着不容易挂垢,但它截面只有直孔的一半,同样厚度的垢对它过流面积的侵占是翻倍的——垢长1毫米,12毫米的直孔还剩82%的截面,隔水片回路只剩六成多。而且折返处有个天然的低速涡,垢就从那开始长,长着长着把翻水口越挤越小,恶性循环。
实操细节给你交个底。我们常用的就是食品级柠檬酸,一公斤十几块,配温水,拿耐酸泵接上进水嘴循环。别用盐酸,别用盐酸,别用盐酸——快是真快,可模具钢孔壁、密封件、还有没放干净的镶件配合面全给你咬一遍,除完垢模具开始渗漏,得不偿失。循环完拿pH试纸测回水,冲到接近中性为止。严重堵死的回路(酸洗都冲不动的那种),别硬来,找做脉冲清洗的服务商,物理打通比化学硬泡安全。水路清洗的几种方案对比,之前专门写过一篇模具水路清洗机怎么用,设备党可以深入看看。
预防的成本永远低于治疗。现在的做法:冷却水尽量上闭路和过滤(砂滤加离子交换更彻底,就是贵),水质硬的车间至少加个软化水设备;停机超过一周的模具,水路吹干存放。这几条做到,隔水片回路的酸洗周期能从半年拖到两年,这笔账怎么算都划算。
常见问题
隔水片和隔水板是一回事吗?
一回事,都是插在运水孔里把水分成来回两趟的零件,各地叫法不同而已。广东一带叫水隔片的也很多。看图纸认结构就行:薄片带豁口、尾部挂在孔口塞子上,就是它。
隔水片装太紧了拔不出来怎么办?
先别拿蛮力敲。我的顺序是:往孔里喷渗透润滑剂等十分钟,用比片宽细一点的黄铜棒(铜的软,不伤孔壁)从另一头顶;顶不动的,上滑块式拉拔器勾尾部大头。真断在孔里的,用线切割伸进去把残片剖成两半再取。取完记得拿塞规复测孔径,多数"太紧"其实是孔打了下偏差。
怎么快速判断哪条回路短路或漏水了?
三步:摸温差,进出口温差低于2度、回水又快又凉的,短路嫌疑最大;看水量,比别的回路明显小的,堵或者垢;看模面,产品局部缩痕对应的位置、模面挂水珠的地方,漏水。三个都正常产品还冷却不良,那就该查隔水片装没装反了——别问我怎么想起这条的。
塑料隔水片值得用吗?
常规模具我不太推,刚性差、尺寸精度不如金属片好控,长片在水里还可能颤。但两种场景它有优势:孔壁怕刮伤的软材料模具,和要求电绝缘、防电化学腐蚀的场合(比如水路带电监测的模具)。用就选玻纤增强尼龙或者PEEK级别的,别用普通PP,热水里泡久了会软。
一套模具的隔水片多久检查一次?
跟着水路保养节奏走:日常看出水量和温差,每季度(或者累计生产一定模次后)挑重点回路抽查一次。酸洗水路的时候顺便全检——反正都拆开了,弯的换、锈的换、尾部配合旷的换,几十块钱的事。别等出了翘曲缩痕再想起它。
写到这说句带偏向的话:整套冷却系统里,水泵、模温机、水路布局我都尊重,但隔水片是我最上心的一个——因为它是唯一一个"装错了模具照样转、就是转得慢"的零件,问题藏得深,账最后都算在周期和不良率头上。黄铜、比孔径小0.4、点朝外,这三句话你记走,能避开这个件九成的坑。模具冷却想再往深里做,可以接着看站里的塑料注塑模具四大系统拆解。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。