垃圾桶模具开一套多少钱?大型户外的成本与寿命
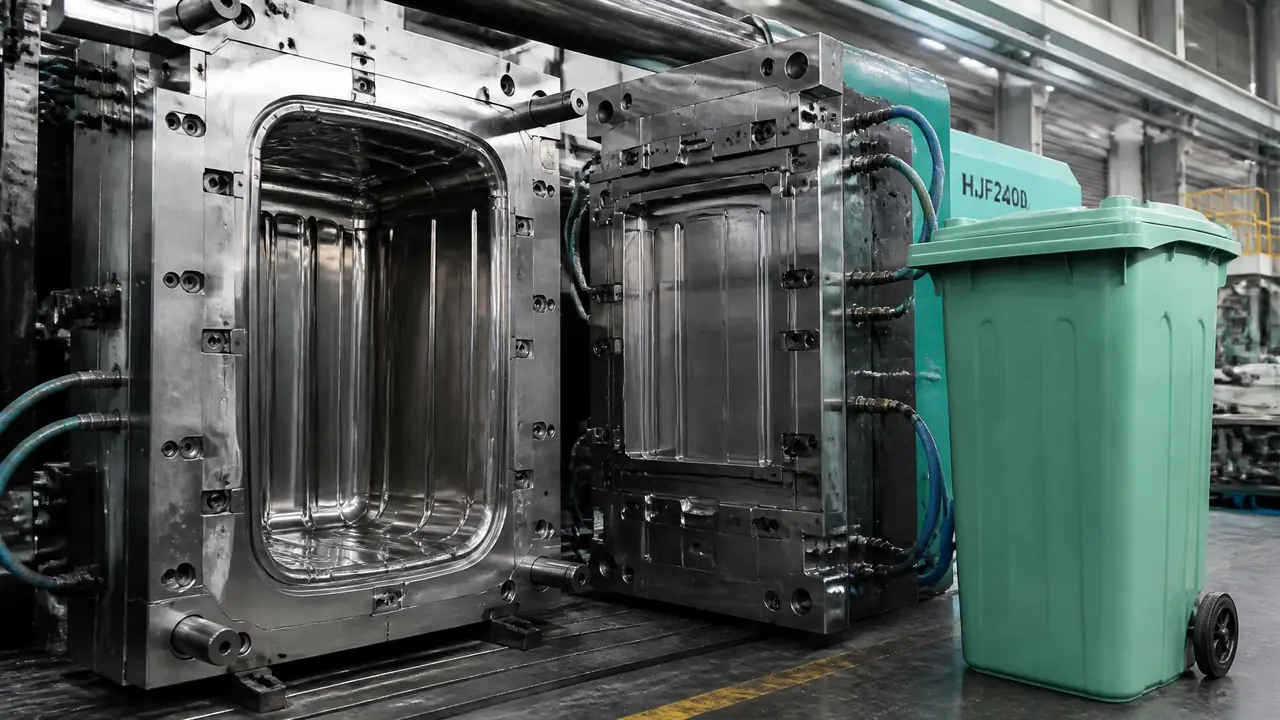
先说结论:家用垃圾桶模具三五万就能开,240升户外环卫桶没有二十万上下基本落不了地,差距全在模具钢和机台吨位上。要不要热流道、用P20还是2738,直接决定能打多少万只桶。先定产量预期,再谈报价。
上个月一个做环卫用品的老板托人找到我们,开口就问垃圾桶模具开一套多少钱。我按老规矩反问他要做多大的桶,他把家用小桶的报价和240升挂车桶的报价一对比,愣了半天——同样叫垃圾桶,模具价能差出五六倍。
这话不夸张。十几升的家用小桶,模具三万到八万就能搞定;240升户外环卫桶,18万往上起步,做到35万也正常。差距在哪?桶一大,单只重量翻了几十倍,模具钢要换更硬的,注塑机得上千吨,冷却水路也得重新设计。下面按桶型一笔笔拆。
一套垃圾桶模具到底多少钱?先看桶有多大
家用小垃圾桶模具3万到8万,50到120升的社区桶8万到15万,240升挂车环卫桶普遍18万到35万,每大一档价格几乎翻一倍。这张表是我按这两年接触过的报价单整理的,具体还看钢料和腔数。
| 桶型 | 单只重量 | 模具参考价 | 常用钢料 | 机台吨位 |
|---|---|---|---|---|
| 家用小桶(10-20升) | 0.3-0.8kg | 3-8万 | P20 / 718H | 250-400吨 |
| 社区商用桶(50-120升) | 2-4kg | 8-15万 | 718H / 2738 | 500-800吨 |
| 240升挂车环卫桶 | 7-8kg | 18-35万 | 2738预硬钢 | 1000吨以上 |
为什么240升桶的模具这么贵?光看胶量就有数了:一只桶7到8公斤HDPE,一模一腔,射胶量、锁模力、顶出行程全得往上抬。模框加大加深,动模仁必须用预硬到HB290左右的2738,不然厚壁保压阶段容易胀模。想把这些结构关系看明白,可以先翻翻这篇注塑模具结构拆解,再回头看报价单就知道钱花在哪了。
腔数也影响报价。小桶很多开一模两腔,模具贵两三成,可单只摊下来的模具费反而低一半;大桶受机台和投影面积限制,基本一模一腔,没什么可省的。拿到报价单先算单只模具费再比,别被总价唬住。
比价的时候还有个坑:有人报价含设计费和两次试模,有人只报加工费,试模另算。我们吃过这亏,一套中桶模加上追加的试模费,最后比另一家贵出两万多。拿报价单先问清含哪些项目、改模几轮内免费,白纸黑字写进合同。
大桶模具的钱花在哪?钢料、热流道和冷却
大桶模具的钱大头在钢料和深腔加工,热流道不是必需品,一模一腔冷流道完全够用,真划算的是一模多腔的薄壁桶。我们那套240升桶模就没上热流道,省下小十万。
先讲钢。小桶模具用P20够用,价格也友好;桶上了240升,厚壁、大投影面积,模仁非预硬的2738或718H不可,一套模光钢料成本就差出四五万。深腔铣削也费机时,桶内腔深,粗加工完还要局部抛光,加工费跟着涨。这钱省不得,软钢打厚壁件,半年内分型面就会压出印子。
热流道的事得掰开讲。大桶一模一腔,主流道就一根,热流道省下的料头有限,更多是冲着流程平衡去的——桶壁薄的位置靠它保压。客户要是一模出两只小桶,热流道才真正回本,原理可以看这篇热流道模具全解析,里面浇注系统的账算得比我细。
冷却才是大桶模具的命门。我们那只240升桶,壁厚4毫米出头,模温40℃左右,一圈水还得等72秒才敢开模。头一版水路设计保守,冷却干到90秒以上,一天少出两三百只桶;后来在桶底和提手位钻斜孔串联水路,压回到72秒。就这一改,交期紧的单子能不能接,结论完全两样。
HDPE收缩率在1.8%到2.2%之间,桶口和桶底缩得不一致,桶身就容易腰鼓。我们的桶模T1试了三轮:第一轮桶口椭圆,把浇口位置的保压延长4秒;第二轮桶底发黄,是料筒温度偏高;第三轮尺寸才稳定。户外桶要装车、要日晒,变形这关躲不过去,试模费千万别省。
一套垃圾桶模具能打多少只桶?
P20钢料的桶模寿命大概30万模次,预硬2738保养得当能到50万以上;决定寿命的不是钢,是水路除垢、顶针润滑这类日常保养。按一天800模算,一套好钢模用三到五年不成问题。
我们有套240升桶模,三年前开的,到现在打了40多万模次,分型面局部开始飞边,去年焊过一次、重新打磨。师傅的原话是:钢没毛病,是水路里水垢堆多了,冷却不均匀,局部过热把钢料烤回了火。打那以后我们车间半年通一次水路,这笔钱比换模仁便宜太多。
算寿命账别光盯模次,得看产量匹不匹配。一年就出10万只桶的厂,30万模次够用七年,上2738纯属浪费;两班倒、年产三四十万只的,钢料和保养都得拉满。模具跟注塑机一样是生产资料,选模具厂时看对方敢不敢给寿命承诺,比盯着报价单砍价实在。
回到开头那位老板的问题。我的建议是:先定产量,再定钢料,最后才谈价。一年几万只桶的量,别上顶配;打算长期做环卫订单的,钢料和水路一步到位反而省钱。垃圾桶模具不是越贵越好,是越合身越好。
常见问题
开一套240升垃圾桶模具要等多久?
设计加加工,行业普遍45到60天,钢料现货能压到40天左右。T1试模后通常还要两轮回改,按两个半月备料比较稳,别信一个月交模的承诺。
垃圾桶用HDPE还是PP好?
户外桶基本都选HDPE,耐摔、耐低温,北方冬天不容易脆裂。PP刚性好、桶身挺括,可零下以后一磕就裂,做室内家用桶还行,做环卫桶要慎重。
小厂报8万能做240升桶模吗?
听到这个价先问钢料。大概率是翻新钢或者削了模框厚度,试模时看不出毛病,打几万模次后胀模、飞边全来了。省下的模具钱,后面会加倍吐出去。
垃圾桶模具一定要配热流道吗?
不一定。一模一腔的大桶用冷流道完全够,热流道主要在一模多腔、或者对流程比敏感的薄壁桶上才回本。别被销售带着加配置。