注塑模具模架怎么选?LKM标准与非标模架的差价和适用场景
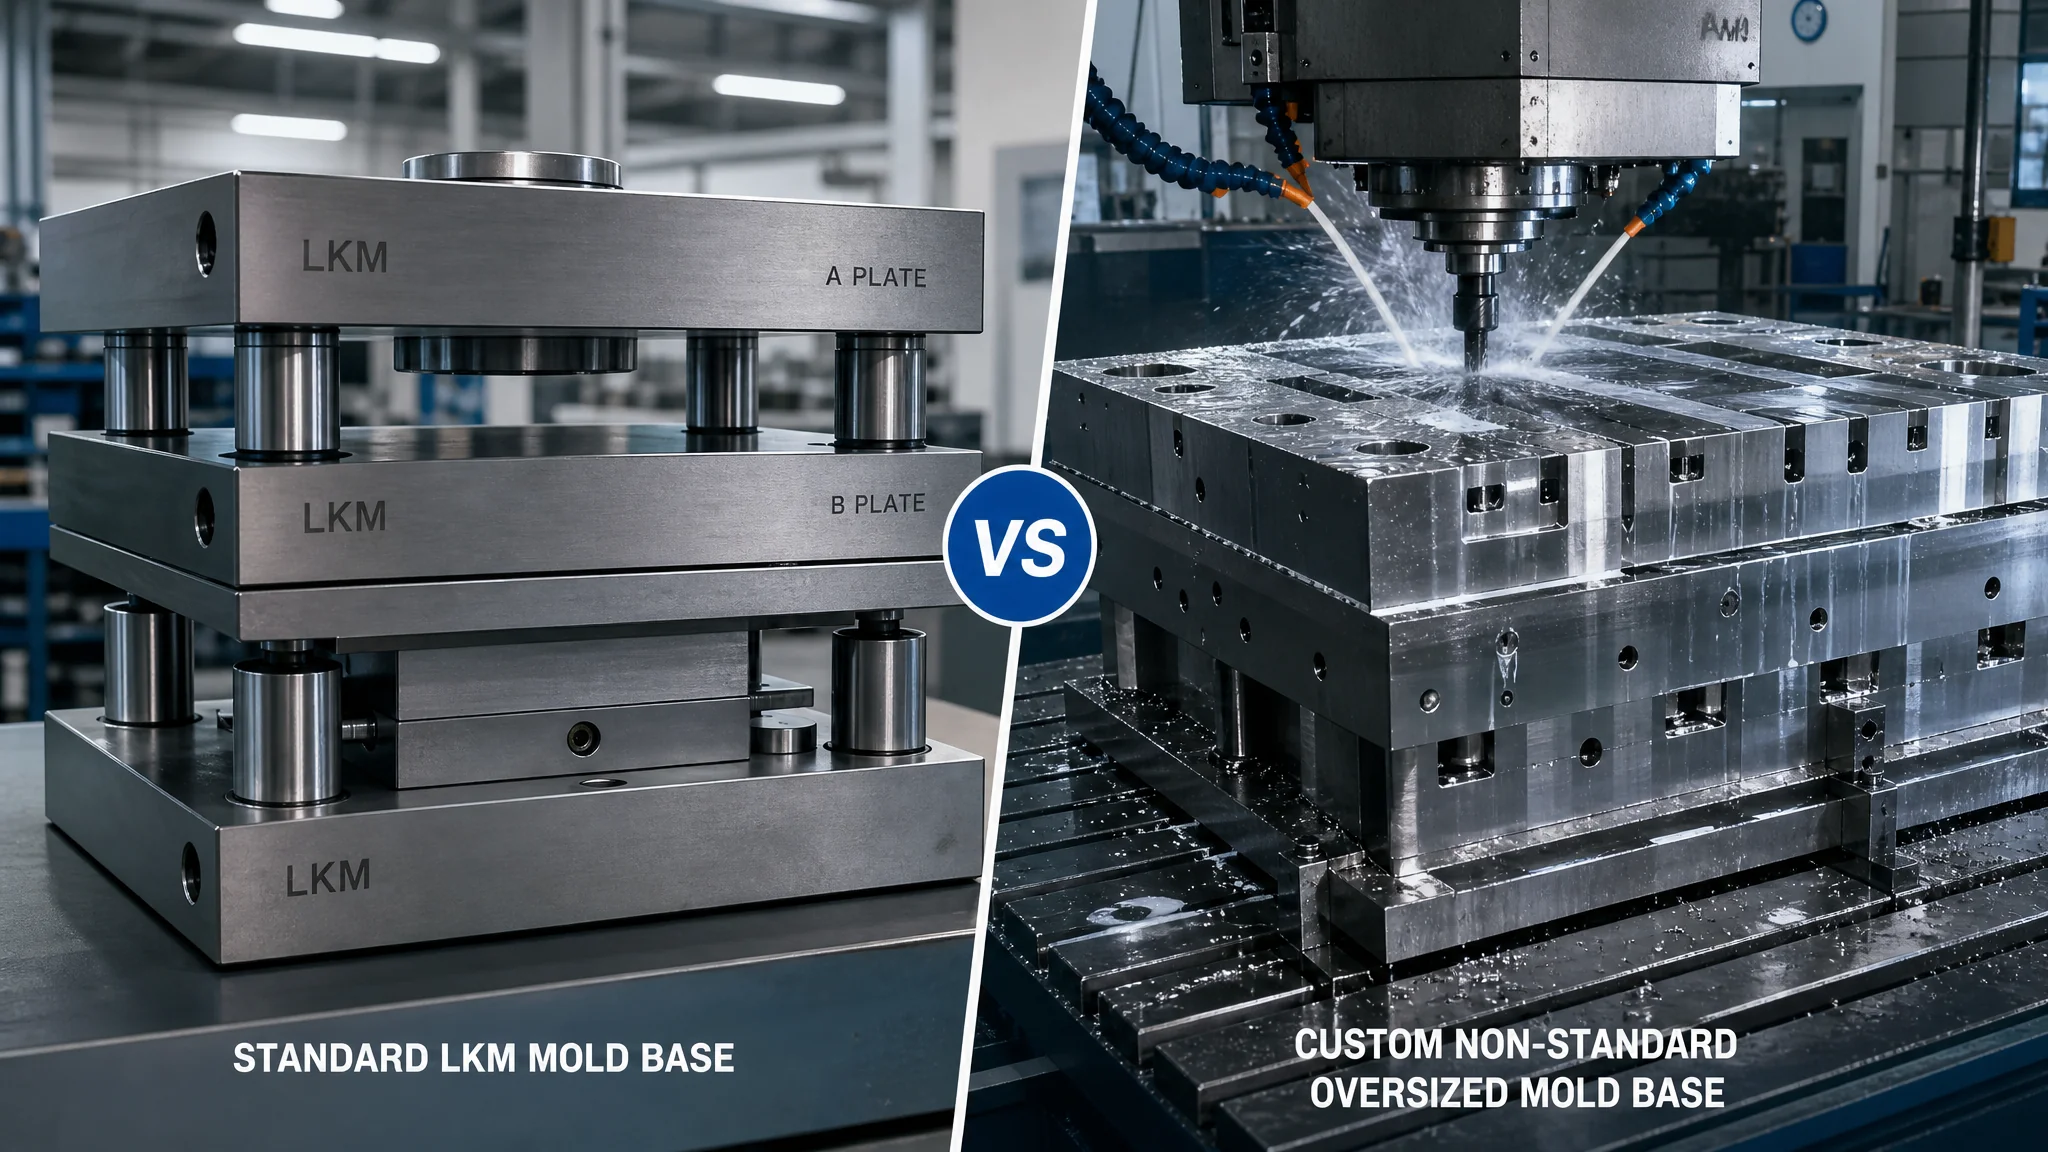
简单说:中小模具直接用龙记LKM标准模架,一套CI型2730的槽价大概4500到6500元,别贪便宜买小厂模架。非标模架比标准模架贵30%起步,只有镶件超尺寸、开框加高、方铁加高这些硬需求才值得做非标。模架材料S45C够用,型腔直接开在A板上的模具必须上P20预硬。模架只占整套模具成本一成上下,但它错了,整套模具跟着陪葬。
做模具的都听过一句老话:模具是面子,模架是里子。我入行第两年才真正理解这话——那会儿跟一套家电面板模具,客户压价压得凶,老板在模架上省了三千块,找了个没听过名字的小厂。模具装配完上机试打,分型面飞边怎么调都压不住,钳工折腾了整整一周。最后拆开一量,A板B板平行度超差0.12毫米,模板还带着内应力,越打越翘。那三千块,最后变成了一周的钳工工资加一块重新精磨的板。注塑模具模架这东西,真不是能随便省的地方。
模架也叫模胚,广东厂里都叫模胚。说白了它就是一套半成品的钢架:面板、A板、B板、方铁、顶针板、底板、导柱导套,全部按标准尺寸开好框、钻好孔、配好平行度,买回来把做好的型腔型芯镶进去就是一套模具。它决定的是模具的骨架精度——四块板的平行度、导柱孔的同轴度、开框的垂直度,这些数字看不见,但模具每一次开合都在靠它们。模具整体结构入门的东西这里不展开,看注塑模具结构基本常识那篇,这篇只讲选模架的门道。
先搞懂模架结构:六块板加四根柱
一套两板模模架由六大部分组成:面板(定模座板)、A板(定模板)、B板(动模板)、方铁(模脚)、顶针板(含顶针固定板和顶出底板)、底板(动模座板),加四根导柱四个导套。A板B板是开框镶型腔的地方,方铁撑出的空间给顶针板顶出行程用,导柱导套管合模导向。三板模再多一块水口板(剥料板),顺序顶出脱浇道。
几个新手容易懵的点我拎出来讲。第一,A板和面板不是一个东西,面板贴机台定模板,中间开个孔过料嘴,A板才是镶型腔的,很多小模具为省料把面板A板做成一块,那就叫细水口模架的简化版,能省但刚性打折。第二,方铁的高度不是随便定的,它等于顶出行程加顶针板厚度加安全余量,深腔件顶出行程不够,产品顶不出来,只能加高方铁——这就是最常见的非标需求之一。第三,顶针板里面有导套的叫顶针板导向,大模具必备,小模具很多厂省掉,我的建议是超过4040的模架就别省这几个钱了。
导柱的排布也有讲究。常规是四角对称,大模具会加两根,变成六导柱。有师傅喜欢把其中一根导柱错位做成防呆,防止装反——这个细节龙记标准模架默认就有,小厂模架你要在图纸上专门注明,不然漏了,模具装反一次,型腔啃一次。导柱导套怎么选、配合公差怎么定,之前在模具导柱选型指南里写得很细,这里不重复。
LKMAI/CI/BT这些代号到底怎么读?
模架代号读法拆开就三段:字母前缀管结构,数字管尺寸,后缀管配置。以龙记LKM最常用的来说,A字头(AI/AH)是细水口(三板模),C字头(CI/CH)是大水口(两板模),CT是直身模,B字头(BT/BH)是工字模带面板;数字2025、2330、2740依次是B板宽25毫米、30毫米、40毫米系列(前两位乘10是宽度,后两位乘10是长度),后面跟的数字是A板B板厚度。举例CI2330A50B60C80:大水口直身模架,230宽300长,A板50、B板60、方铁80高。
这里面最容易被坑的是工字模和直身模的区别。工字模(BT/BH这类)带面板,模具从面板和底板用码模夹码住,装拆快,但工字位的四个凸耳吃锁模力;直身模(CT/CH)没面板,直接用压板压A板B板,同样外形尺寸下开框空间更大。实际选的原则很朴素:模具尺寸撑得机台拉杆内距就选直身,模宽离拉杆太近只能选工字。我用下来的感受是,中小模具工字模省事得多,直身模大模具才划算。
品牌档次的差距也得心里有数。第一档就是龙记LKM,行业公认标杆,槽价透明,官网直接能查,采购没人会质疑你买贵了;第二档明利Mingle、德胜GS这些珠三角大厂,精度接近龙记,价格便宜10%左右;再往下是各路区域小厂,价格能压到龙记六成,但品质随缘。进口的富得巴Futaba是日系精密模具用的,价格是龙记两倍往上,国内中小模具几乎没人用。龙记的产品目录和规格在龙记集团官网可以直接下载,选型前翻一遍比问十个供应商都准。
标准模架和非标模架差价到底差在哪?
同样一套2730规格,龙记CI标准模架槽价大概4500到6500元(按A板B板厚度浮动),非标定制同等规格报价8500到12000元——差价普遍在40%到80%,交期从3天变成10到15天。差价的构成不是材料,是打乱流水线的工时:标准模架是批量流水线做的,非标要单独排产、单独开框铣磨。什么情况必须非标?我列三条硬标准:镶件或滑块超出标准开框范围、方铁要加高(深腔顶出行程不够)、模架要整体加厚加宽(强度校核不过)。
说个我经手的真实报价对比。前年做一套汽车接插件的模具,产品带两个大滑块,滑块宽度加起来超出2740标准开框30毫米。方案A:非标模架加宽到2840规格,模架报价10800,交期12天。方案B:标准2740模架5800元,滑块座往模架外侧延伸做牛角式。车间老师傅直接拍板选A,理由就一句:外延滑块座的刚性靠螺栓扛,打十几万模次准松。后来的生产验证他是对的——隔壁线有副模具就是图省钱做的外延滑块,五万模次滑块座晃了,飞边批量性出现。所以非标的钱,该花就花,它在买强度余量。
反过来讲,很多“伪非标需求”是被设计惯出来的。A板B板厚度非得用38、52这种非标数,其实标准40、50完全够,就为了省两毫米料钱让模架厂单独铣板;开框位置非得整体偏移五毫米,标准居中开框型腔一边加个镶件就解决。我审图的习惯是把模架规格表打出来贴旁边,能套标准就套标准,非标申请超过一处就重新检讨方案。根据中国模具工业协会的公开数据,2024年国内模具行业营收约3400亿元,模架标准化程度是行业一直在推的方向(协会信息可查:中国模具工业协会官网),标准件用得越足,成本越可控,这是大方向。
模架材料:S45C、S50C、P20预硬怎么分?
模架材料的分工很清楚:S45C(45号钢)用于不接触塑料的结构件——面板、底板、方铁、顶针板;S50C用于A板B板开框后镶镶件的场合;P20预硬(硬度预硬到HB290-330左右)用于型腔直接开在A板B板上的模具,也就是板本身要被铣出型腔的。简单说:镶件式模具S50C模架就行,整体式(原身出)模架必须P20。
这里藏着模架采购最大的雷——铁料代号虚标。你在订单上写P20模架,送到手的A板到底是不是P20?硬度计一打就知道:P20预硬应该在HRC30上下(约HB290-330),有些厂拿S50C甚至45号钢冒充,硬度只有HRC15-20,火花鉴别连成分都不对。我现在的做法是模架到货必测三点:A板B板各打两个硬度点、看模架侧面的材质刻印和质保书对不对得上、贵重模架直接光谱打一遍。多花半小时,避免整套模具报废。模具钢牌号的门道,P20模具钢详解和718预硬钢解析里讲得比我细。
顺便提一句进口的P20级别材料。日本大同的PDS5、瑞典一胜百的618HH这些,都是P20同级,用在长期量产的精密模具模架上。中小模具真没必要,国产预硬P20做到位了,行就是行。但透明件模具例外——A板直接开腔做透明产品的,模架材料级别直接上718H甚至更高,抛光性差一个档次,透明件表面雾状缺陷就是材料里夹杂物害的。这部分选材逻辑和模具钢种类选用指南里讲的型腔选材是同一套。
小厂便宜模架的坑:省下的都是要还的
便宜小厂模架的三大典型问题:一是模板变形,时效处理偷工,粗加工后内应力没释放,精磨完的平面度两周后自己跑掉0.05毫米以上;二是导柱孔精度超差,四孔不同轴,合模导柱咬死、拉伤;三是材料虚标,说好的S50C给你45号钢。这些毛病收货当天全看不出来,上机打两万模次集中爆发。
变形那个坑我踩得最疼。也是上面说的那套面板模具,小厂模架到货时各项尺寸都过关,装配合模也顺。问题出在量产三个月后:飞边从分型面一侧固定位置冒出来,越压越宽,钳工研修两次管一个月。最后送出去检测,B板平面度超差加应力释放变形叠加,基本判死。那套模架省了三千块,前后研修、停线的损失两万往上,客户还差点丢了。从那以后我们定了条规矩:量产模具模架只在龙记、明利这几家拿货,试制件打样模随便,打完就扔的东西不配用好模架。
导柱孔超差是更隐蔽的坑。检测方法土一点但有效:把导柱拆了,用一根检验棒(或者拿导柱本身)插四个孔轮流试,手感紧松一致就基本没问题,哪个孔松哪个孔紧,这模架趁早退。正规的厂出厂报告里有导柱孔同轴度数据,小厂基本就一张送货单。说到底,模架这个件的属性是“一次买对”,出问题没有维修价值——板变形了你就得换板,换板的钱够买半套龙记了。模具加工环节怎么把模架精度做扎实,可以看注塑模具加工全流程。
常见问题
注塑模具模架一套大概多少钱?
看规格和牌子。龙记CI2025小模架三千元上下,2730中规格四五千,4050以上大模架一万到两三万;同规格小厂能便宜三四成。材料也影响价格,P20模架比S50C同规格贵20%到40%。我的经验是按模具总价的8%到12%预留模架预算,低于这个比例多半要出幺蛾子。
龙记LKM模架为什么比别家贵还这么多人买?
一句话:它的公差是真公差。模板平行度、导柱孔位这些关键项出厂实测能对得上标注值,槽价官网公开透明,采购没廉洁风险。广东这边很多客户验模具时直接问一句模架什么牌子,答龙记就不往下问了。多花的钱买的是确定性,模具打几十万模次不出结构性问题,这笔账划算。
什么时候必须用非标模架?
三种硬情况:型腔镶件或大滑块装不进标准开框、深腔件顶出行程不够要加高方铁、强度校核不过要加厚模板。除了这些,能用标准就用标准。非标不仅贵四成起步,交期还长,而且模架厂单独排产的品质波动比流水线大,真的没必要为两毫米的厚度差去非标。
模架A板B板厚度怎么定?
A板厚度等于型腔深度加底部钢厚,底部钢厚一般留25到40毫米(腔压大的往上限靠);B板同理再加托芯的考虑。方铁高度按顶出行程加50毫米左右余量。算完对着龙记规格表取最接近的标准厚度,比如算出来37就取40,别取38做非标。设计阶段的完整输入条件,翻注塑模具设计标准化流程那篇。
最后说点带立场的:模架这个采购决策,我的原则一直是“结构件标准、承力件看料、量产件只买头部”。试制打样模具随便什么模架都行,反正寿命要求低;但凡是要打十万模次以上的量产模具,模架直接龙记起步,这钱省下来不够填一个坑。倒是可以省的地方也明说——顶针板导套、中托边这些小配置,按模具尺寸该加就加,但不需要全套顶配,模具上最怕的不是省,是无差别地省、又在风险最大的地方乱花钱。觉得有用的话分享给做模具的朋友——这个行业信息差就是成本差。