吹塑模具和注塑模具差在哪?中空成型的原理与适用
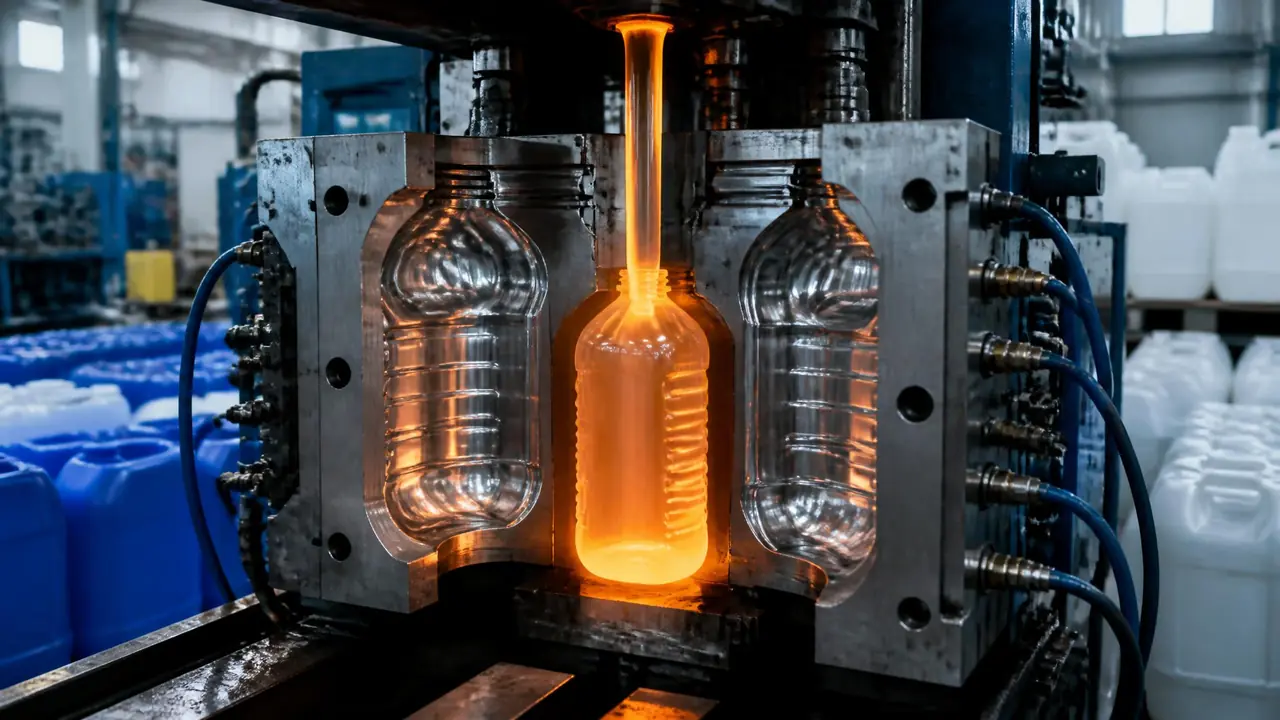
开门见山:空心无口的瓶桶罐选吹塑模具,实心带筋位螺孔的产品选注塑模具,下单前先把制品截面看清楚。吹塑靠零点几兆帕的空气贴壁成型,模具便宜结构简单;注塑靠几十兆帕的熔料压力,精度高但造价翻着涨。
上个月有个做农资的客户,拿着5加仑桶的图纸来问注塑模报价,我翻开截面一看是全空心的,直接劝他改找吹塑模具厂。这套桶要是硬按注塑做,模具钱至少翻一倍多,锁模力还得往上吨位堆,做出来桶身那圈焊缝也未必能过跌落测试。
搞混这两种工艺的客人,我一年能碰上十来个。判断标准其实不复杂:制品中间是空的、敞口或者小口的,基本都归吹塑管;实心的、带卡扣螺孔加强筋的,才轮到注塑上场。手里攥着产品图还在犹豫的,往下看。
中空成型是怎么把一段塑料管吹成瓶子的
吹塑的核心是低压空气成型:机头挤出一段管状型坯,合模夹断后通入0.5兆帕上下的压缩空气,把型坯吹胀贴到模腔壁上,冷却定型后开模取件,全程没有浇口和顶针。这条链路决定了吹塑模具天生比注塑模具少一半零件。
拆开就四步。第一步,挤出机把熔料从环形机头挤出来,垂下一根软管似的型坯;第二步,模具合拢,上下两道夹坯口把型坯夹断压焊;第三步,吹针进气,型坯像气球一样胀开贴住模腔;第四步,冷却水压住模温,定型后开模,机械手把带着飞边的半成品拎出去。
流程看着糙,难点全在看不见的地方。型坯垂出来那几秒会自己往下坠,上段厚、下段薄,桶底和桶肩的壁厚差就是这么来的。现在像样的吹塑机都带型坯壁厚控制,轴向几十个点可调,曲线调得平,一只18.9升的桶能省四五十克料,一年下来省出的树脂钱够给车间发奖金。
夹坯口是整套模具里最容易被低估的位置。我们那套5加仑桶模,夹坯口镶块起初用普通45号钢,打了两万多次就被熔料冲出毛沟,桶底焊缝开始渗气,返工返到怀疑人生。后来换成淬硬合金钢镶块,封料段留了0.3毫米左右,飞边变薄,焊缝强度也稳了。这个位置多花几百块,省的是后面无数次停机修模。
顺带讲个冷知识,塑料吹塑不是什么新工艺,上世纪三十年代末第一台商业化的塑料吹塑机就在美国卖出去了,比多数模具厂的厂龄都老(英文维基的吹塑条目里有一条简明年表,感兴趣可以翻)。快百年过去,设备换了四五代,原理还是那一根管子加一股气。
吹塑模具和注塑模具差在哪:一张表看懂
两套模具最本质的差别在受力:吹塑模腔里只有零点几兆帕的气压,注塑模要硬扛几十兆帕的熔料注射压力,这一个数量级的差距决定了模板厚度、钢材选型和整套模具的价格。其余区别都是从这一点派生的。
注塑是把封闭型腔填满,熔料得让螺杆硬推进去,主流道、分流道、浇口、顶针一样不能少;吹塑是让塑料自己贴上来,模腔里没有浇注系统,也没有顶出机构,连排气槽都开得比注塑随意,气压低,不容易往缝里钻料。想对照着了解注塑那一侧的门道,之前写过一篇拆解,点注塑模具入门指南可以互相印证。
| 对比项 | 吹塑模具 | 注塑模具 |
|---|---|---|
| 成型压力 | 0.2-1.0兆帕压缩空气 | 几十到一百多兆帕熔料注射 |
| 结构组成 | 型腔、夹坯口、冷却水路、排气槽 | 型腔型芯、浇注系统、顶出系统、侧抽芯 |
| 常用模材 | 铝合金为主,夹坯口镶淬硬钢或铍铜 | P20、718H、2738等预硬钢,腐蚀料用S136 |
| 开模行情 | 单腔瓶类铝模大概1万-3万元 | 同尺寸制品普遍贵一到三倍 |
| 典型周期 | 500毫升瓶6-12秒,18.9升桶60-90秒 | 32腔瓶盖4-8秒,单件实心件20-60秒 |
| 精度与收缩 | 壁厚波动大,HDPE收缩1.5%-2.5% | 精密模公差能做到0.01毫米级,收缩更稳 |
周期这条我再说个教训。5加仑桶模第一版试模,单件周期75秒,客户嫌产能不够。拆开一查,桶底角位总是冷不透,脱模一挂就瘪。把水路从4条加到6条,进水温从18℃压到10℃,周期稳在58秒,快了两成多。吹塑件六成以上的时间都耗在冷却上,水路设计值多少钱,试一次模就掂出来了。
什么产品选吹塑,什么产品老实用注塑?
判断顺序是先看截面、再看精度、最后看批量:空心无口的走吹塑,实心带结构的走注塑,PET饮料瓶是例外中的例外,瓶身靠吹、瓶坯照样要注塑模来做。三类覆盖绝大多数产品,特殊件再单独议。
吹塑的地盘,说出来你天天都在摸:矿泉水瓶、洗发水瓶、5加仑桶、200升油桶、汽车的燃油管和通风管、空心玩具球、保温瓶外壳,共同点就一个,中间是空的。四大成型工艺里,吹塑专啃中空件这一口,冲压管金属板材、压铸管铝合金壳体,谁也抢不了谁的饭碗,几条工艺线怎么分工,之前整理过一篇对照(注塑冲压压铸吹塑四大成型工艺对比),能省不少口舌。
注塑守着精度和结构复杂度。瓶盖是最典型的,32腔一出,螺纹、防盗环、密封面一次到位;汽车内饰卡扣、精密齿轮、电子外壳,这些带精细结构的件吹塑碰都别碰。瓶盖模具的水有多深,这篇拆得够细(矿泉水瓶盖注塑模具结构与周期拆解),做包装的可以看看。
最拧巴的是PET饮料瓶。瓶身确实是吹出来的,但走的是注拉吹路线:先用高精度瓶坯模注出透明带螺纹的瓶坯,再加热拉伸吹胀。一只矿泉水瓶背后其实压着两套模具,瓶坯模按注塑标准做,吹瓶模按吹塑标准做,账要分开算。瓶坯模怎么选材开模,这篇写得比我细(PET瓶坯模具选材与加工指南)。
如果你的产品本身就是瓶子桶罐这一类,选型时模具只占一半,另一半在设备匹配和型坯控制上。专做瓶类的可以直接看这篇避坑实录(吹瓶模具选型避坑指南),从水瓶到5加仑桶的坑都踩过一遍了。
回到开头那位拿5加仑桶图来问注塑模的客户,后来他去找吹塑设备厂配了一套铝模,花了不到两万,试模一次过,现在桶的订单排到下个季度。开模之前先把产品截面看清楚,空心的别硬上注塑,这一步省下的钱,够买好几套备用镶块。
常见问题
吹塑模具用什么材料做最划算?
主流是铸铝或6061铝块铣出来的铝模,导热快、好修改、便宜,中小批量闭眼选。夹坯口和切刃位置必须镶淬硬钢或铍铜,这两处直接挨熔料冲刷,铝件扛不住。真要打上百万模次的长期单,型腔可以考虑钢模,代价是冷却效率掉一截,值不值得拿周期账算。
吹塑出来的产品壁厚不均怎么办?
先查型坯,带壁厚控制系统的机型把轴向曲线调平;再查冷却,半边水路结垢堵了,那半边制品就偏厚。边角和把手位天生偏薄,设计阶段把圆角放大一点,比后期调机省事得多。
开一套吹塑模具大概多少钱、多久能交?
给个行情参考:几百毫升的瓶类单腔模1万-3万元,18.9升桶模3万-6万元,多层共挤或带把手的再往上加。交期普遍15-25天,比同尺寸注塑模快,原因就是结构少一半。铝模寿命不如钢模,打样和小批量够用,长期量产记得跟厂家把模次保修写进合同。
吹塑能做出带螺纹的瓶口吗?
能。挤出吹塑靠模具上的螺纹型环成型,精度一般,拧盖手感偏松;注吹和注拉吹的瓶口螺纹是在注塑瓶坯阶段做出来的,同轴度和密封面精度高一个档次。带密封要求的包装,行业普遍走后两种路线。