托盘模具为什么贵?大型注塑模的结构与成本账
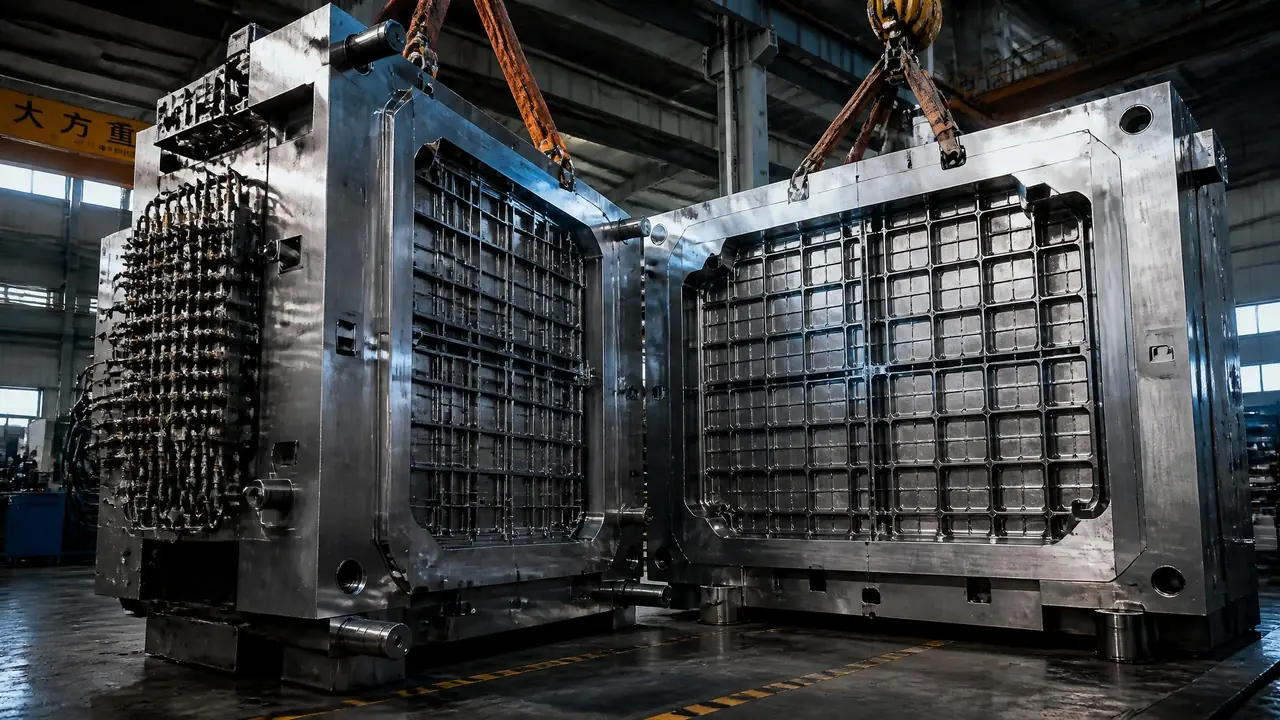
先说结论:托盘模具贵,贵在尺寸带来的钢料重量、多点热流道和反复试模,不是玄学。同样1200×1000的模,报价差一倍很常见,差的就是这三块。看懂成本构成,你才知道报价单里哪一项能谈。
去年帮一个做物流设备的朋友问托盘模具,同样1200×1000的双面网格款,四家厂报价从二十八万排到六十五万。他当场就懵了,以为有人在瞎报。托盘模具的报价差距,恰恰是这行最真实的一面:贵的有贵的道理,便宜的也真敢省。
道理从尺寸就能算出来。一块常规托盘1200×1000mm,模具得往外放余量,动定模框加上导向,外形奔着一米九去了。718H预硬钢按吨买,2024年秋天我们订料时一吨大概一万八到两万二,一套模光钢料毛坯就得八九吨,你自己乘一下。这还只是铁的钱。加工、热流道、试模,一样都跑不掉。
先拆尺寸:托盘模具的“大”是怎么变成钱的
托盘模具贵,先贵在一个大字:常规1200×1000mm托盘的模具接近两米宽,光动定模钢料就有八到十吨。大,意味着每个环节都按倍数涨。家电外壳模的框料几百公斤,CNC上一天能干完的活,托盘模的模板要啃三四天;吊装看行车吨位,深孔钻看行程,不少小厂的机床根本装不下这套模。能接活的厂就那么几家,价格自然下不来。
模块大了,还有硬度均匀性的麻烦。718H、2738这类预硬钢是大模块主流,出厂硬度大概28到33HRC,省掉淬火变形的风险,买回来直接开粗。图便宜用小厂锻打的料,硬度一块深一块浅,精铣到一半模板翘了,前面的工时全扔水里。隔壁厂踩过这个坑,一套模返修了一个多月,钢料钱等于白花。
结构不只是两块铁:托盘模复杂在哪
大型托盘模不是开个大腔就完事:阀针式多点进胶、深筋位排气、刮板加气顶,复杂度比同尺寸平板模翻一倍。先说筋位。双面网格托盘的筋位深六十到八十毫米,厚的地方也就三五毫米,几百条筋在模腔里纵横交错,全靠CNC粗铣再用电火花清角。深筋位容易困气,排气不好就烧料,排气槽开多宽、开在哪,试一轮才知道。
顶出是大件的老大难。一米二乘一米的托盘,包紧力大,光靠圆顶针顶不动,得用刮板加气顶配合,顶出不平衡产品就翘、就拉白。撑头也得排密,一千吨锁模力压下来,两大块平板会挠,撑柱排疏了分型面照样毛边。导向、顶出这些通用结构不熟的,建议先看我们写的注塑模具结构常识那篇打打底,再回来看这篇不费劲。
浇注系统是另一个大头。这么大的平面,单点进胶打不满也打不平,行业里普遍用阀针式热流道,四到八个阀针按顺序开闭,控制熔接痕位置和收缩。一套国产阀针热流道加时序控制柜,八万到十五万,进口品牌直接翻倍。阀针时序怎么调,我们之前单独写过一篇热流道模具,这里不展开。
成本账:钱都花在哪些地方
按我们记的账,托盘模具报价里钢料毛坯约占三成,热流道占两到三成,剩下是加工工时和试模修改。给个直观参照,下表是2024年下半年帮朋友问价时记下来的档位,华东地区,各地钢价人工有出入,看个量级就行。
| 模具类型 | 典型规格(mm) | 冷流道参考价 | 阀针热流道参考价 | 结构特点 |
|---|---|---|---|---|
| 单面九脚轻型 | 1100×1100 | 7万-10万 | 12万-16万 | 无深筋位,最简单 |
| 单面川字、田字 | 1200×1000 | 14万-18万 | 20万-26万 | 筋位中等,出货主力 |
| 双面网格 | 1200×1000 | 26万-32万 | 38万-55万 | 深筋位加复杂顶出,跨度最大 |
工时账也得会算。一套双面网格托盘模,开粗加精铣大概三百到四百个机时,深孔钻水路再来五六十个小时,合模研配、试模修模全是老师傅的工时。这些数字怎么一步步出来的,注塑模具加工全流程那篇拆得比我细,感兴趣翻过去看。砍价时对方要是报不清工时构成,八成是拿别家的图凑的数,你得多留个心眼。
试模才是分水岭:翘曲和周期决定这套模值不值
托盘模的难点不在开腔在试模:对角翘曲压到3mm以内、成型周期压进70秒,这模才算能交货。我经手的一套双面网格模,T1试模对角翘了8毫米,叉孔位置一条熔接痕明晃晃的。改阀针时序,中间两针先开、四角延迟一秒半,模温从45℃提到60℃,到T3翘曲降到2.6毫米,熔接痕挪进了非受力区。
周期是另一本账。T1那会儿打一件要95秒,冷却跟不上是大头,后来深孔钻补了两路水路、加了挡水隔片,降到72秒。一件省23秒,按一天八百模次算,机时省出五个多小时,一年下来够再养半套模。从T1到交模前后折腾了将近一个月,这套模的利润,就是在试模房里一点一点抠出来的。
回到开头我朋友那套模。他最后选了四十二万那家,比最低报价贵了一半,看中的是对方肯把热流道配置、试模次数和翘曲指标白纸黑字写进合同。几十万一次性的投入,省错地方比贵更伤。先想清楚自己要打什么托盘、一年多少量,再拿着这份成本构成去谈价,心里有账,就不会被一句「我们料好」糊弄过去。
常见问题
托盘模具一般能打多少模次?
718H或2738预硬钢的托盘模,正常保养打30万到50万模次不稀奇,期中要换顶针、修分型面、清一次水路。三班倒连轴转的厂,二十多万模次就得安排大修,别拿理论寿命排产能。
冷流道托盘模具便宜两三万,能不能要?
年用量在几万模次以内可以考虑。冷流道省的是热流道系统的钱,代价是周期长十来秒、水口料要破碎回用,量大之后省下的料钱补不回机时钱。还有一层,冷流道打大平面翘曲更难控,下单前让对方书面承诺翘曲指标。
做一套双面托盘模具前后要多久?
顺利的话三个来月:设计加订料一个月,加工一个半月,试模修改留三四周。图纸没定稿就催开料是最亏的,改一次结构,十几天工时直接作废。
托盘模具选P20还是718H?
预算紧P20够用,大模块我更倾向718H,硬度均匀、稳定性好一点,一吨贵三千块左右。比牌号更要紧的是别拿小厂锻坯充大厂料,进场核对质保书上的炉号,这一步能挡掉大部分扯皮。