模具扣机是什么?尼龙锁模扣的作用与选型
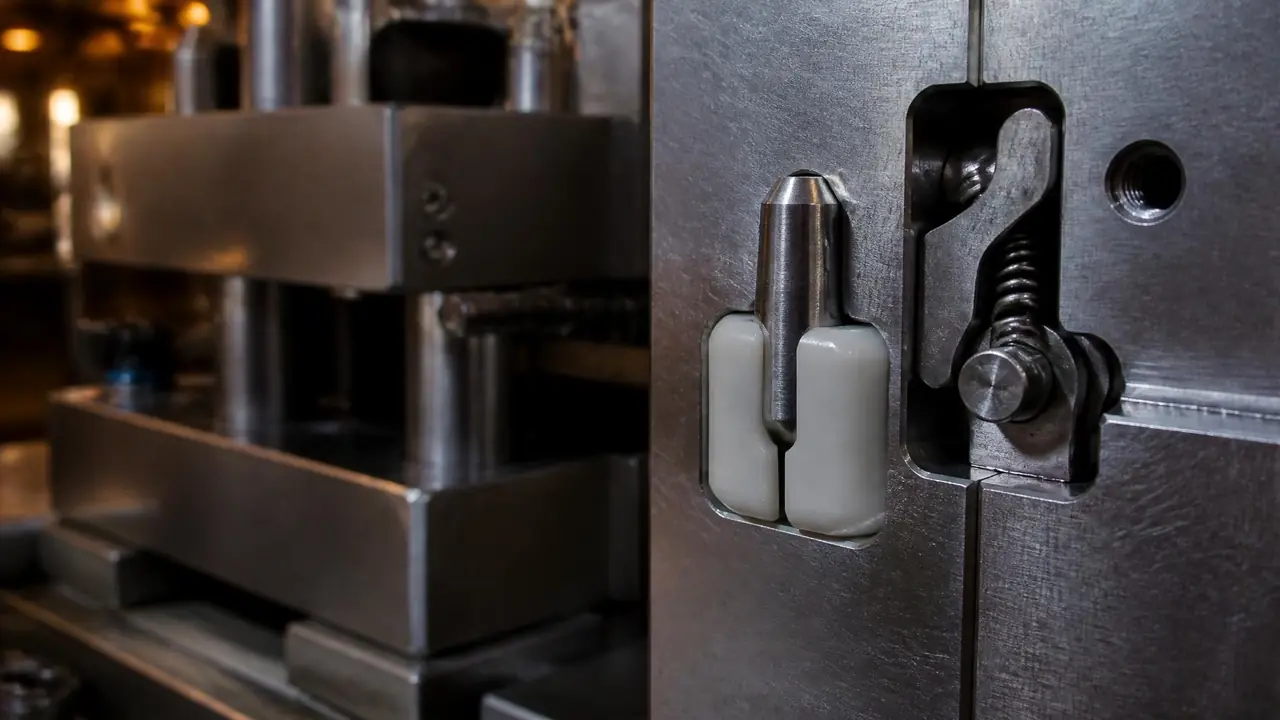
开门见山:模具扣机不提供锁模力,防胀模是注塑机的活,扣机管的是开模顺序——先拉开哪块板、后拉开哪块板。尼龙锁模扣便宜好换,弹簧拉钩拉力稳,三板模和侧抽芯模离不开它。拿到新模先把开模顺序捋清楚,再定型式。
上个月车间开一套带滑块的新模,第一模就把产品刮花了,拆开一看是扣机没装。模具扣机这个小零件,几十块钱一个,平时不起眼,但开模顺序对不对全靠它。行业里叫法挺乱——开闭器、锁模扣、尼龙塞、拉钩扣机,说的都是这一类东西。
那套模具的问题出在这里:滑块必须在前 10 毫米的开模行程里完成抽芯,主分型面却照常大张,斜导柱还没来得及把滑块推出去,型芯已经把产品刮了一道。补装两个尼龙扣机,开模时先让滑块走完再大分,第二模起就干干净净。零件钱不到一百块,停机损失是大半天。
模具扣机到底管什么?
模具扣机是开模顺序控制器:开模瞬间靠摩擦或拉钩把暂时不该分开的板拉住,让水口板、滑块、主分型面按设计次序逐个分开,动作对不对全看它。它不是受力件,成型保压阶段基本闲着,只在开模一瞬间干活。
最典型的用法在三板模上。点浇口模具一开模,得先拉开水口板,把点浇口拉断,浇道废料掉下来;等水口板走到限位,主分型面才打开,产品带着浇口正常脱模。这个先后次序,就是扣机拉住脱料板实现的。侧抽芯模具同理,滑块没抽完之前,主分型面不能大开,也得靠扣机按住。
有个误会得说破。不少新采购以为扣机是防止注塑时模具被胀开的——不是。胀模的事归注塑机锁模力管,锁模力不够,装再多扣机也没用,飞边照样飞。扣机干的是另一件事:让几块板分开的时候排队。对三板模整套动作还不熟的话,可以先把这篇注塑模具结构常识过一遍,回头看扣机就顺了。注塑模具结构基本常识里有水口板和限位拉杆的完整配合关系,跟扣机是一套东西。
尼龙锁模扣、弹簧拉钩、油缸,怎么选?
两板模、无油环境、小型模具,选尼龙锁模扣够用又便宜;三板模和侧抽芯这种拉力要求稳的场合,用弹簧拉钩扣机;大型模具要精确的顺序分型,才轮到油缸。先算动作需求,再看拉力和维护成本。
先说最常用的尼龙锁模扣。结构很简单,一根淬火的锥形塞,外面套个开好槽的尼龙套,压进模板孔里靠过盈产生摩擦力。我们常用的 Φ16 规格,新套压进去手动开模都费劲,单边拉力目测有三四十公斤;用到四五万模次,尼龙套磨薄了,拉力掉一半不止,只能靠后面的弹簧垫片再补压,不行就换套。好处也实在:一个十几块钱,换起来十分钟,全程不用油,做食品件、医疗件的车间就认这个。
缺点也摆在明面上。拉力随磨损往下掉,模具温度长期高的位置,尼龙套还容易软化,拉力更没准。所以拉力必须稳定的场合,车间一般换弹簧拉钩扣机:拉钩、弹簧加挡块,单边拉力一百公斤上下,稳得很。代价是占地方、装卸费事,一套下来几十到一百多块。至于油缸,行程和时机都能调,但得接油路、配控制,几千块起步,小模具装它是浪费。三类放一起看:
| 型式 | 拉力(经验值) | 价格区间 | 适用场合 | 短板 |
|---|---|---|---|---|
| 尼龙锁模扣 | 新装约 30-50 公斤,随磨损递减 | 5-20 元/个 | 两板模、无油环境、小模具 | 拉力不稳,尼龙套要定期换 |
| 弹簧拉钩扣机 | 100 公斤上下,比较稳 | 50-150 元/套 | 三板模、侧抽芯顺序分型 | 占空间,装卸费事 |
| 油缸式 | 可调,几百公斤级 | 数千元起 | 大型模具精确顺序控制 | 要接油路,维护成本高 |
说白了,扣机拉着水口板先分,跟分型面的先后安排是一套逻辑。分型面怎么定、哪个面先开,设计阶段就得想好,扣机只是执行者。分型面的坑在这篇里讲得透:模具分型面怎么选。话说回来,现在不少产品直接上热流道,连水口板都省了,扣机自然也少一件,要不要走这条路,可以看这篇热流道模具的拆解再决定。
装扣机的三个坑,都是钱换来的
扣机要对称布置,常规装 2 个对角或 4 个四角;孔位加工误差压在 0.02 毫米左右,歪了开模就斜;模具温度长期超过 80℃ 的位置,别用尼龙套。装完先手动开合几次,摸松紧。
第一个坑:孔位打偏。去年一套模具四角的扣机孔装夹时偏了半毫米,装上去一边紧一边松,开模时脱料板歪着走,水口料拉偏,浇口全是拉丝。返工重镗,耽误三天。第二个坑:数量不够还硬撑。三板模板面大,只装两个对角,中间那段下垂,拉板不平,浇口断点一次一个样。该装四个就装四个,别省。
第三个坑:装了不管。尼龙套是易损件,不是装上就一劳永逸。我们车间常备一盒不同规格的套,师傅判断的标准很土:开模时脱料板的动作跟原来不一样了,或者听见咯噔声,先查扣机。说实话,这东西查起来五分钟,坏起来能坑掉一整天的产能。
回到开头那套刮花产品的新模:补两个扣机、调好限位,之后连开三万模次没再出过这种事。扣机说到底不复杂,几块钱的小件决定整套模具的动作次序。下次开新模,图纸评审时多问一句开模顺序怎么安排的、扣机留了没有,比事后停机划算得多。
常见问题
模具扣机和开闭器是一回事吗?
是。开闭器是行业里更正式的叫法,扣机、锁模扣是车间口语,珠三角一带还叫树脂开闭器。采购单上写开闭器或者 latch lock 都行,关键是把型式和规格写清楚。
尼龙扣机拉力不够怎么办?
先看磨损,磨了就换套,或者靠弹簧垫片补压;还不行就换大一号规格,干脆改弹簧拉钩扣机也行。别指望调注塑参数硬撑,那解决不了顺序问题。
每套注塑模具都要装扣机吗?
不用。两板模大水口、没有滑块干涉的模具,很多干脆不装,开模怎么开都不影响。扣机只在动作有先后要求时才有意义,装多了反而多一个维护点。
扣机多久换一次?
没有死数。我们的经验是尼龙套三到六个月查一次,模次高的两三万模就该留意。判断标准很简单:开模时板位动作跟原来不一样了,就换,别等拉不动了再换。