注塑模具开模前确认什么?评审清单
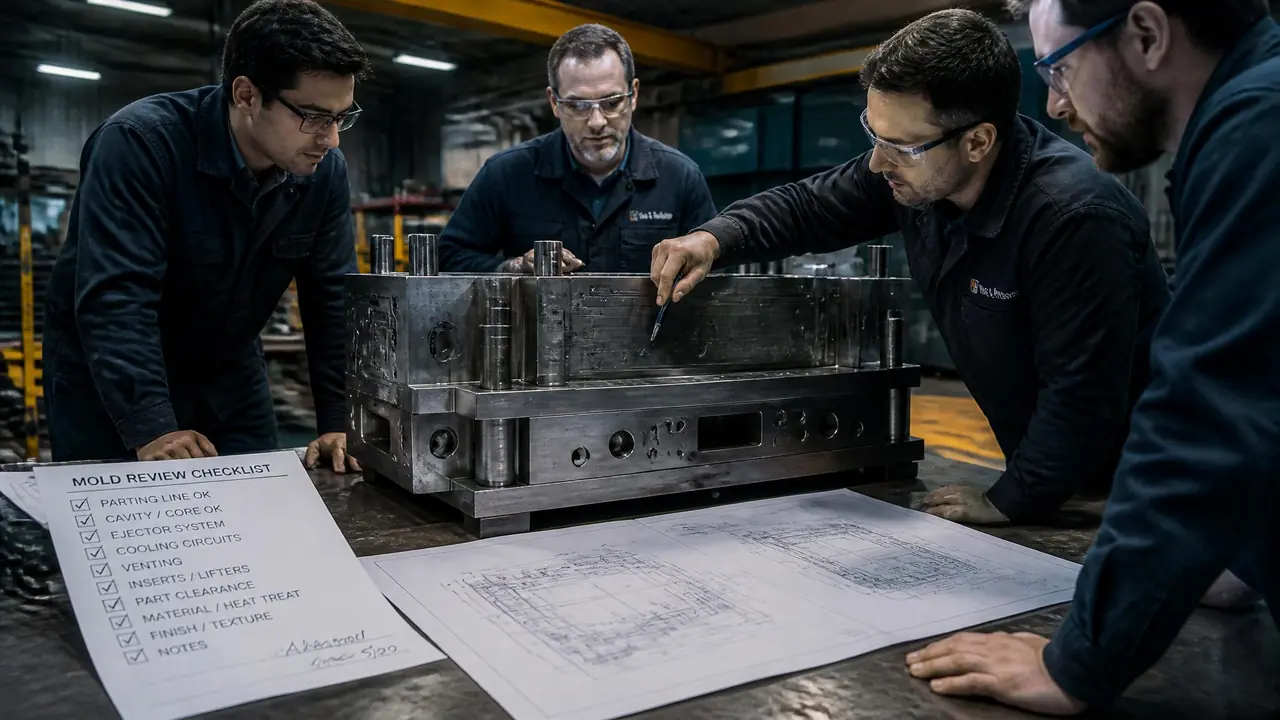
先说结论:开模前真正要确认的是图纸冻结、结构评审、钢材与热处理、浇口和试模计划这几件事,缺一件后期都可能多花上万块。评审不是走流程,是拿纸上的争论换钢料上的宽容,清单过完没问题再下单开钢。
注塑模具开模是锤子买卖,钢一开,结构基本定死,返一次模轻则三五天交期,重则整套报废重来。可你肯定见过这种场面:前一晚还在改图,钢料订完了才发现冷却水路压根没跟客户对过。评审不是给老板看的流程,是把所有会翻车的地方,在花钱之前全部摆上桌面。
我们车间去年接的一套ABS外壳模,客户催得急,评审会压缩到四十分钟就散了。结果T1试模出来,外观面夹线处一条0.2毫米的断差,客户验收当场不签。追下来是分型面当初没按外观件处理,改模加重新抛光赔了差不多一万八,还搭进去两个星期。这笔钱要是花在评审阶段,一顿盒饭的事。
开模前评审到底在审什么
开模前评审是把图纸、结构、钢材、浇口和试模安排逐项确认到能下单的程度,审的不是文件齐不齐,是每个决定有没有人拍板。市面上不少清单把评审写成一张几十个打勾项的大表,看着专业,用起来没人真勾。我的做法是拆成四块:产品与图纸、模具结构、材料与加工、试模与验收。每块只盯几个致命项,其余交给日常图纸检查。完整的流程怎么走,之前写过一篇注塑模具设计的标准化流程,从产品分析到图纸输出都拆过,评审是那套流程的最后一道闸门,这里不重复展开。
四块里哪块最容易被糊弄过去?材料与加工。结构错了试模看得见,钢材用错要等几万模次之后才爆出来,等爆出来客户早就在你对面拍桌子了。
图纸和产品这一关:先把需求钉死
图纸评审先冻结版本和公差:确认塑件材料牌号、关键尺寸公差、外观面范围和量产数量,这四项没写进图纸,模具做什么都是猜。别笑,材料牌号漏确认这种低级错,行业里年年有人犯。
材料牌号决定收缩率,同一个外壳,PP缩水率按1.5%取,ABS按0.5%取,型芯差出来零点几毫米,装配就卡死。量产数量决定开几穴、要不要热流道,十万件以内的订单一出二冷流道就够用,硬上热流道是给模具厂送钱。
公差要按需分配。客户图纸通篇标±0.05,你就得走精密路线,模架、钢材、加工费全往上跳。真遇到过这种单:产品实际只有几个孔位要配合,其他全是非配合面。评审时把公差重新分,孔位收严到±0.05,其余放宽到±0.2,模具报价从十九万降到十四万。公差每收严一档,成本不是线性涨,是台阶式跳,之前写精密注塑模具公差控制那篇里专门算过这笔账。
结构和钢材:钱都花在看不见的地方
结构评审盯分型面、斜度、顶出、冷却四项;钢材按产量选,P20够打三十万模次,量再大才上718H或2738。这四项少盯一项,试模那天它就会来找你。
分型面是结构评审里最容易吵起来的地方。外观件夹线放正面还是底面,滑块碰穿留多少,这些决定直接刻在钢上,开完改不动。分型面怎么选之前单独写过一篇,碰穿插穿的处理全拆了,评审时把那篇文章里的图打印出来对着过,比空口吵快得多。
钢材这关我吃过亏。早年图便宜用P20做一套PC件模具,八万模次型腔就拉毛——PC料对型腔的磨损是真狠,表面一花,制品全是拖伤痕。后来这类料一律换718H加氮化,硬度上去后二十万模次纹丝不动。透明件更讲究,得2083或者S136这类不锈模具钢,抛光才上得去镜面。选型参考我按这张表走:
| 钢材 | 适合的量产规模 | 用下来的感受 |
|---|---|---|
| P20 | 30万模次以内 | 便宜够用,PC和透明件别碰 |
| 718H | 30万-80万模次 | 综合最稳,我的默认选项 |
| 2738 | 大件、外观要求低 | 韧性好,抛光一般 |
| 2083/S136 | 透明件、腐蚀性塑料 | 抛镜面靠它,贵三成左右 |
冷却水路是评审里最容易被一笔带过的项目。水路布置不合理,周期就卡死在冷却上,一个30秒的成型周期,冷却占掉18秒很常见。评审时让设计把水路图拿出来,进出水温差控制在3℃以内算合格,做到这点,周期一般能再压两三秒,一年下来省的机时费够发奖金。
浇口形式也得当场定。浇口留在正面,浇口痕就得想办法藏;客户不接受任何痕迹,那要么改潜伏式要么上热流道。热流道模具那篇里算过账:一套热流道比冷流道贵三五万,省的是每模的水口料,订单量不够根本回不了本。评审时让客户把年用量报准,再决定上不上,别在会上拍脑袋。
试模计划怎么定才不白跑?
试模前确认注塑机吨位、料头方式和试模料有没有备齐,把验收标准写进试模通知单,T1不达标的项目当场记录,别靠嘴回忆。试模一次的机时费加人工,随便就是大几千,跑空一趟全打水漂。
试模机对不上号白跑一趟的事太多了。两穴模具总投影面积算出来要320吨锁模力,你排到一台250吨机上,飞边都压不住。评审时把吨位、拉杆间距、定位圈直径核一遍,十分钟的事,省的是一整天机时。
试模料也得客户点头。有回用国产料试模,尺寸全合格,客户量产换进口料,收缩率差了0.2%,孔位全偏。打那以后我们试模单上必填量产牌号,料不齐就往后排期,宁等三天不冒这个险。
验收标准提前写进通知单。哪些尺寸全检、哪些抽检、外观面按什么样板判,T1当天大家拿同一把卡尺说话。没这个约定,试模会就变成甩锅大会,设计怪注塑,注塑怪钢材,一圈下来没人改模。
回到开头那套ABS外壳模的教训:评审省下的三十分钟,最后用两个星期加一万八赔了回去。注塑模具开模前每一项确认,本质都是拿纸上的争论换钢料上的余地。清单不长,五关过完再下单开钢,起码晚上睡得着觉。
常见问题
评审会一般要几个人参加?
四五个够了:项目经理、模具设计、编程、品保,客户方最好带上懂装配的人。人再多就成茶话会了,真遇到过十来个人的评审会,开了两个小时没定下一个决定。
简单的单穴模具可以不做评审吗?
可以做轻量版,半小时把图纸、材料、浇口位置过一遍就行。但分型面和顶出这两项省不得,越是简单的模,越容易栽在最基础的地方。
评审通过了还改模怎么办?
改模正常,行业里T1之后小幅修模基本躲不掉。要防的是评审阶段本可以拦住的错,比如收缩率填错、穴数定错这类,一旦改起来就是伤筋动骨。
评审清单要留档吗?
必须留。评审时每个结论写成纪要,谁负责、哪天完成,签字拍照存档。半年后客户说当初讲好镶件可以后装,你翻出纪要,事情十秒钟说清。