挤出模具设计流程拆开讲:口模间隙、牵引比与定型段怎么算
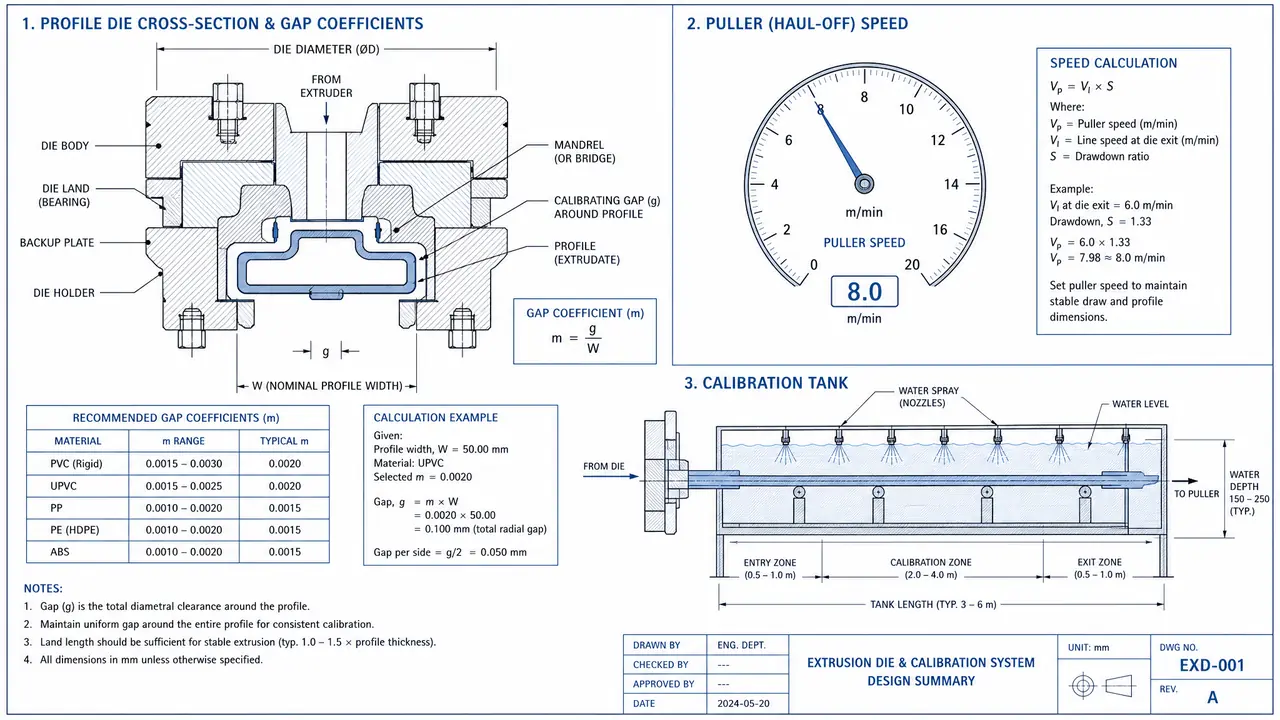
这事儿得拆开说:挤出模具设计不是画个孔那么简单,口模间隙、牵引比、定型段长度这三个数,决定型材出料是规整还是波浪边,算错一个,试模就白跑一趟。这篇按流程一步步给算法和经验区间,看完能自己核图纸。
上周有个做PVC线槽的老板拿图纸来问我,说他上一套模出的型材壁厚不匀,一边0.8毫米一边1.1毫米,调了半个月温度没用。我翻开他的口模图一看,问题在设计源头:口模间隙照制品壁厚一比一开的,没留牵引放大量。挤出模具设计跟注塑模是两套算法,这套模子从图纸阶段就注定要返工。
注塑模有收缩率兜底,算差了顶多件小一号;挤出模是料出去就被牵引走,速度和拉力直接改尺寸。所以设计第一步不是画型腔,是把三个参数倒推出来:间隙放多少、牵引比定在哪、定型段留多长。老实讲,这三个数比流道抛光更影响成败,抛光差的是光洁度,参数错的是尺寸命根。下面按我这些年经手的订单,一段一段拆。
口模间隙怎么定:壁厚乘个系数,别一比一照抄
口模间隙等于制品壁厚乘以放大系数:PVC软料取1.05到1.1,PE取1.15,带填充的硬料取1.15到1.2,先按这个开,试模后再修。为什么不能一比一?料离开口模瞬间卸压,会微微胀大,紧接着被牵引拉细,两个效应打架,最后落点就在制品壁厚的上下几个点之间,系数就是补偿这两个效应的账。
拿线槽那个例子说,制品要求1.0毫米壁厚,做PVC-U干混料,我按1.15倍开1.15毫米间隙,试模拉出来实测1.02毫米,修半道就收住了。他原来那套一比一开的,拉出来0.82毫米,整条线薄壁超差,等于先天性缺肉。系数怎么选要看料的熔体强度:料越软越容易被拉细,系数反而要小;填了碳酸钙的硬料刚性强、离模膨胀明显,系数给大点。
我留了一张自己常用的对照卡,抄在这里:
| 物料 | 离模膨胀倾向 | 间隙系数 |
|---|---|---|
| PVC-U(硬聚氯乙烯) | 中等 | 1.05~1.12 |
| SPVC(软聚氯乙烯) | 弱、易拉细 | 1.03~1.08 |
| PE(聚乙烯) | 强 | 1.10~1.18 |
| PP-R(无规共聚聚丙烯) | 较强 | 1.08~1.15 |
这个坑我踩过:早年做一套PE波纹管外层,照PVC习惯开了1.06倍,拉出来壁厚薄了快两成,后来加到1.15倍才稳。对了,多腔口模更麻烦,每个腔的料流阻力不同,系数还要逐腔微调,不是一张卡用到底。所以图纸评审时别光看间隙数值,要问设计师系数怎么来的,答不出料性逻辑的,多半是抄图。
牵引比怎么算:1.1到1.3最稳,超过1.5等着出波浪
牵引比是口模截面面积除以制品截面面积,正常取1.1到1.3;低于1.05料堆在口模前出不去,高于1.5型材被拉细拉波浪,强度也跟着掉。设计时它是口模间隙和定型套尺寸的中间裁判,先把制品尺寸定死,再用牵引比倒推口模开多大。
具体算法拿圆管最好讲:外径25毫米、壁厚2.0毫米的PP-R管,截面面积约144平方毫米,乘牵引比1.15,口模流道截面要开到166平方毫米左右,再按这个面积反推口模内径和间隙。异型材没有圆好算,就用三维图直接量截面积,UG里一秒出数。牵引比还跟牵引速度挂钩,同样的模,线速从1.2米每分提到2.0米每分,实际牵引比就变了,壁厚会往下掉,所以试模时把两个速度都记下来,下次换料才有基准。
区间怎么选?我偏向:管材取1.10到1.20,异型材取1.15到1.30,截面复杂、带薄翅的取上限。有回做一套带卡扣翼边的线槽模,设计师按1.1给的,翼边0.6毫米那一段老被拉薄,后来放宽到1.28,翼边反而饱满了。别迷信教科书里1.05的紧区间,那是给厚壁圆管的,型材照抄准翻车。说个土办法验证:开机时看料坯离模口那一下,微微鼓一圈再被匀速带走,牵引比就对了;鼓得厉害说明偏小,直接细成一条线就是偏大。
定型段长度:壁厚的8到12倍,短了变形长了积料
定型段(平直段)长度按制品壁厚乘8到12倍取值:壁厚2毫米的管取16到24毫米,薄壁取下限防压力损耗,厚壁取上限让出料稳定。它的作用是给料流最后一道整流,把各点速度拉齐再出口模,等于给面条出锅前最后一捋。
为什么有上下限?定型段太短,料流没整流完就出来了,型材翘曲、壁厚忽胖忽瘦;太长则阻力大,机头压力飙高,PVC超过一定温度和压力就开始析出分解,停机一次清一次料,浪费时间还伤料。我的经验:PVC取8到10倍壁厚就够,PE料黏、需要更长整流,给到10到12倍。壁厚不均的异型材按最厚处算,再在薄壁区把定型段局部缩短,让两边出料速度找平。
三段参数不是各管各的,是一根绳上的蚂蚱:间隙决定料出多厚,牵引比决定拉多细,定型段决定出料齐不齐。改一个,另外两个跟着动。我试模时习惯先保牵引比不动,只微调间隙,差个0.02到0.05毫米就见分晓;间隙没余地了再动牵引速度。顺序反了,两个变量一起拧,永远不知道是哪个起作用,白烧料。
| 参数 | 管我的常用区间 | 异型材我的常用区间 | 出错典型症状 |
|---|---|---|---|
| 口模间隙系数 | 1.05~1.15 | 1.08~1.20 | 壁厚整体偏薄或偏厚 |
| 牵引比 | 1.10~1.20 | 1.15~1.30 | 波浪边、拉细、强度掉 |
| 定型段倍数 | 8~10倍壁厚 | 8~12倍壁厚 | 翘曲、出料不齐、压力高 |
这页表是我从十几套模的试模记录里抠出来的,拿去跟设计师对图纸够用了。需要提醒一句,各家料的配方不同,数值有±0.05的浮动很正常,别当圣经背,当起点用。
从产品图到试模:挤出模具设计的七步流程
完整流程七步:审图定缩水、算截面积定牵引比、开流道定压缩比、定口模间隙、排定型套真空位、出图加工、装机试模修余量,前三步占成败的七成。顺序不能乱,尤其是压缩比要赶在间隙之前定,流道阻力变了,间隙的补偿逻辑就跟着变。
逐步说。第一步审图:跟客户确认截面公差和壁厚基准,壁厚最薄处低于0.8毫米的异型材要提前打预防,良率低。第二步算截面积:三维量净截面,乘牵引比得口模面积。第三步分流锥与压缩比:PVC管模压缩比按2到4设计(流道截面积与口模截面积之比),太大升温慢还积料,太小出料密实度差。第四步按前面讲的系数开间隙。第五步定型套:定径带长度一般取口模定型段的2到3倍,真空孔位排在型材对称面上,吸附才均匀。第六步加工:流道面抛光到0.2微米以下,装配后各腔口模间隙用塞尺逐点核,差0.03毫米以上要研配。第七步试模:先低速拉坯,看离模膨胀和牵引状态,再逐步提速到目标线速,测三点壁厚取均值,超差就修间隙。
顺便说一句定型冷却,料进口模前机筒温度也很关键,PVC-U四区常见165到185度递增,模体恒温180度上下,模温低了表面毛糙,高了析出粘口模。这些是工艺侧的事,但设计时要把加热圈位置和热电偶孔预留出来,不然现场没法控温,再好的流道也白搭。整套模走下来,塑料模45天上下,铝型材模快些,25天左右。
回头说线槽那位老板,我按1.15的间隙系数给他重新核了口模,定型段从原来的12倍压到9倍壁厚,试模第二遍壁厚就齐了,公差收在±0.04毫米。挤出模具设计说难不难,就是三个数加一套顺序,但每个数背后都是真金白银的试模费,图纸阶段多核一小时,比现场熬三个通宵划算。
常见问题
口模间隙修大了还能往回收吗?
能收的余地很小,一般靠补焊重修流道面,工作量大还可能引起变形。所以设计开间隙宁可从系数下限起刀,试模后往大修,留一手比一次开满稳妥。
牵引比和拉伸比是一回事吗?
不是。牵引比比的是口模与制品的截面积,拉伸比多见于口模间隙与定型套内径的关系,管材上讲的定径拉伸比是另一套数。采购图纸时别混用,问清楚设计师说的是哪个比。
定型段长度和定型套长度怎么区分?
定型段在口模里,是料出口模前的整流直壁;定型套在口模外,靠真空和循环水把热的型坯定住尺寸。前者管出料均匀,后者管最终尺寸,一个在模内一个在模后,别当成一个部件。
没有三维图,只有截面纸样怎么算牵引比?
把异型截面拆成几个矩形和圆弧,手工算面积加起来,误差能控制在3个点以内,对定系数够用了。要再准一点,把纸样扫描进CAD描线,软件直接出面积。